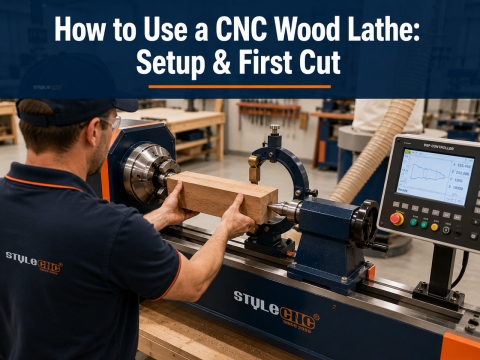
वुड लेथ एक मशीन टूल है जो लकड़ी की सतह को आकार देने या जटिल आकृतियाँ बनाने के लिए लकड़ी को मोड़ने वाले औजारों का उपयोग करता है।
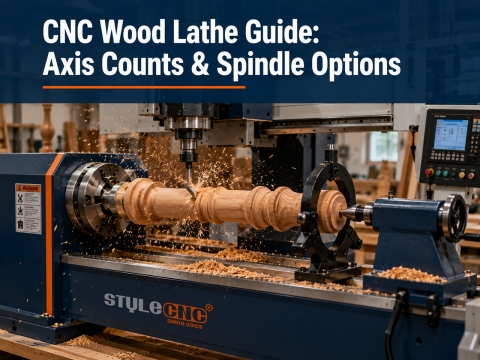
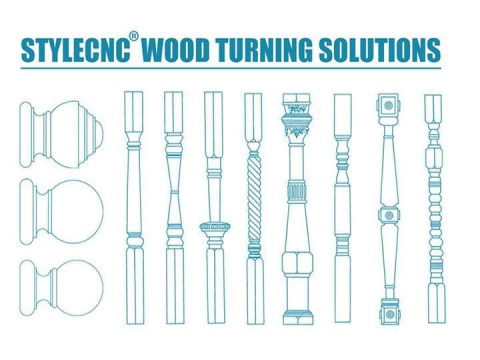
लकड़ी के खराद सीएनसी वुड लेथ का उपयोग मुख्य रूप से सीढ़ी के बलस्टर, रोमन स्तंभ, मेज और कुर्सी के पैर, वॉशबेसिन, लकड़ी के फूलदान, लकड़ी के स्तंभ वाली मेजें, डॉवेल, फर्नीचर के पुर्जे और पालने के खंभे जैसी वस्तुओं के निर्माण में किया जाता है। ये प्लेट, गिलास, बोतल के ढक्कन, हैंडल, बेलन, बांसुरी और सेलो के सहायक उपकरण भी बना सकते हैं। सीएनसी वुड लेथ छोटे और मध्यम आकार के लकड़ी के काम करने वाले उद्यमों में बैच उत्पादन के लिए विशेष रूप से उपयुक्त हैं, जो आकृतियों को परिभाषित करने और मशीनिंग शैलियों के बीच तेजी से स्विच करने की सुविधा प्रदान करते हैं। पारंपरिक लेथ के विपरीत, जो एक समय में केवल एक ही वर्कपीस को प्रोसेस कर सकते हैं, सीएनसी वुड लेथ (डुअल-एक्सिस और थ्री-एक्सिस मॉडल सहित) एक साथ 2 या 3 समान वर्कपीस को प्रोसेस कर सकते हैं। यह उपकरण उपयोगकर्ता के अनुकूल है, जिसमें सहज डिजाइन सॉफ्टवेयर और वन-टच स्टाइल स्विचिंग की सुविधा है, जिससे विशेष पृष्ठभूमि के बिना ऑपरेटर भी संक्षिप्त प्रशिक्षण के बाद कुशल हो सकते हैं। पूरी तरह से स्वचालित सीएनसी वुड लेथ एक ऑपरेटर को एक साथ 2 या 3 मशीनों को प्रबंधित करने में सक्षम बनाते हैं, जिससे उत्पादन क्षमता में काफी वृद्धि होती है, श्रम और लागत कम होती है और पर्याप्त आर्थिक लाभ प्राप्त होते हैं।
अनुदेश
❇️ सुनिश्चित करें कि टर्निंग टूल मजबूती से कसा हुआ है। बिजली आपूर्ति, वायु आपूर्ति और मशीनिंग क्षेत्र की स्थिति की जाँच करें और सुनिश्चित करें कि वर्कपीस मजबूती से जकड़ा हुआ है।
❇️ मशीनिंग शुरू करने से पहले, सुनिश्चित करें कि प्रोग्राम इनपुट सही है, टूल ऑफसेट सटीक है और सिस्टम पैरामीटर सही ढंग से सेट किए गए हैं।
❇️ सेलेक्टर स्विच को "ऑटो" मोड पर घुमाएँ, वांछित मशीनिंग प्रोग्राम चुनें और "साइकिल स्टार्ट" बटन दबाएँ।
❇️ मशीनिंग की तैयारी के लिए मशीन अपनी मूल यांत्रिक स्थिति में वापस लौटना शुरू कर देगी।
❇️ ऑपरेशन शुरू करने के लिए "साइकिल स्टार्ट" बटन दबाएँ; स्पिंडल घूमना शुरू कर देगा (यदि टूल टरेट फीड करना शुरू कर दे लेकिन स्पिंडल न घूमे, तो "स्टार्ट" बटन दबाएँ)। स्पिंडल गति समायोजन: वर्कपीस सामग्री, मशीनिंग ज्यामिति और टूल के प्रकार के आधार पर समायोजित करें; सामान्यतः, कठोर सामग्रियों के लिए उच्च गति की आवश्यकता होती है, जबकि नरम सामग्रियों के लिए मानक गति पर्याप्त होती है। यदि मशीनिंग के दौरान कंपन होता है, तो उसे समाप्त करने के लिए गति को समायोजित करें।
❇️ मशीनिंग पूरी होने पर, सिस्टम स्वचालित रूप से प्रारंभिक स्थिति में वापस आ जाएगा।
❇️ नया वर्कपीस मशीन करने के लिए, बस "साइकिल स्टार्ट" बटन को दोबारा दबाएं; प्रोग्राम बदलने के लिए, ऊपर दिए गए चरणों को दोहराएं।
❇️ मशीनिंग प्रोग्राम से बाहर निकलने के लिए, "एग्जिट" बटन दबाएं या सेलेक्टर स्विच को "सेटअप" स्थिति में घुमाएं; सिस्टम प्रारंभिक इंटरफ़ेस पर वापस आ जाएगा।
❇️ मशीनिंग के दौरान यदि कोई असामान्यता पाई जाती है, तो सभी प्रक्रियाओं को रोकने के लिए "आपातकालीन रोक" बटन दबाएँ। निरीक्षण के लिए थोड़ी देर रुकने के लिए "रोकें" बटन दबाएँ; मशीनिंग फिर से शुरू करने के लिए इसे दोबारा दबाएँ।
ध्यान दें: मशीनिंग के दौरान कम फीड दर का प्रयोग करें। टूल को पीछे खींचने या गैर-काटने वाली गतिविधियों के लिए "रैपिड ट्रैवर्स" गति का उपयोग किया जा सकता है। तेज़ फीड दर चिकने, निरंतर खंडों के लिए उपयुक्त है, जबकि व्यास में अचानक परिवर्तन वाले क्षेत्रों में गति कम कर देनी चाहिए। व्यास में अचानक या महत्वपूर्ण भिन्नता वाले खंडों के लिए, पहले बड़े व्यास वाले खंड की मशीनिंग करने और फिर कम गति पर छोटे व्यास वाले खंड की मशीनिंग करने की सलाह दी जाती है।
सावधानियां
⛔ आंधी-तूफान के दौरान उपकरण स्थापित न करें; नम स्थानों पर बिजली के आउटलेट स्थापित न करें; बिना इंसुलेशन वाले बिजली के तारों को कभी न छुएं।
⛔ ऑपरेटरों को कठोर प्रशिक्षण से गुजरना होगा; संचालन के दौरान व्यक्तिगत और उपकरण सुरक्षा को प्राथमिकता देनी होगी और सीएनसी वुड लेथ का उपयोग करते समय संचालन प्रक्रियाओं का सख्ती से पालन करना होगा।
⛔ आवश्यक बिजली आपूर्ति वोल्टेज है 220V या 380V, जिसमें उतार-चढ़ाव की सीमा 5% से कम हो। यदि वोल्टेज अस्थिर है या आस-पास उच्च-शक्ति वाले उपकरण हैं, तो किसी पेशेवर तकनीशियन के मार्गदर्शन में वोल्टेज स्टेबलाइज़र का चयन करें।
⛔ सीएनसी वुड लेथ और कंट्रोल कैबिनेट को विश्वसनीय रूप से ग्राउंडेड किया जाना चाहिए। बिजली चालू होने पर डेटा केबल को जोड़ना या डिस्कनेक्ट करना सख्त वर्जित है।
⛔ ऑपरेटरों को काम करते समय दस्ताने पहनने की सख्त मनाही है; सुरक्षा चश्मे का उपयोग करने की सलाह दी जाती है।
⛔ मशीन का ढांचा ढलाई सामग्री से बना है, जो अपेक्षाकृत भंगुर होती है; पेंच कसते समय धागे खराब होने से बचने के लिए मध्यम बल का प्रयोग करें।
⛔ काटने वाले औजारों को सही ढंग से स्थापित और क्लैंप किया जाना चाहिए, और उन्हें तेज रखना चाहिए। कुंद औजारों से टर्निंग की गुणवत्ता कम हो जाती है और मोटर पर अधिक भार पड़ सकता है।
⛔ औजार के कार्य क्षेत्र में उंगलियां न डालें; अन्य उद्देश्यों के लिए टर्निंग हेड को खोलना सख्त मना है। एस्बेस्टस युक्त सामग्रियों का प्रसंस्करण करना सख्त मना है।
⛔ मशीन की निर्धारित प्रसंस्करण सीमा से अधिक न करें। मशीन का लंबे समय तक उपयोग न होने पर बिजली की आपूर्ति बंद कर दें। मशीन को स्थानांतरित करने का कार्य पेशेवरों के मार्गदर्शन में ही करें।
⛔ यदि मशीन में कोई खराबी आ जाए, तो व्यक्तिगत चोट या उपकरण के नुकसान से बचने के लिए संचालन पुस्तिका के समस्या निवारण अनुभाग से परामर्श लें या डीलर से संपर्क करें।
सुरक्षा नियम
⚠️ सीएनसी वुड लेथ चलाने से पहले, वर्कपीस को मजबूती से माउंट करें, टेलस्टॉक लॉकिंग नट को कसें और लॉकिंग मैकेनिज्म का उपयोग करके टेलस्टॉक सेंटर को लॉक करें। वर्कपीस की स्थिति की जांच करने और टूल रेस्ट की स्थिति को समायोजित करने के लिए उसे हाथ से घुमाएं। टूल रेस्ट और वर्कपीस के बीच 2-3 मिमी का अंतर बनाए रखें। यदि अंतर बहुत अधिक है, तो टूल लकड़ी में धंस सकता है ("टूल डिगिंग"), जिससे सुरक्षा संबंधी दुर्घटना हो सकती है।
⚠️ लकड़ी को क्लैंप करने के बाद, संरेखण की जाँच करने के लिए चक को मैन्युअल रूप से घुमाएँ और सुनिश्चित करें कि टूल शैंक स्क्रू और टूल रेस्ट मज़बूती से कसे हुए हैं; सब कुछ सही होने की पुष्टि करने के बाद ही पावर कनेक्ट करें और परीक्षण चलाएँ।
⚠️ 100 मिमी से अधिक लंबे वर्कपीस के लिए, वर्कपीस को मजबूती से अपनी जगह पर रखने के लिए टेलस्टॉक सेंटर का उपयोग किया जाना चाहिए।
⚠️ टर्निंग टूल को स्थापित करते समय, टूल रेस्ट से बाहर निकलने वाले टूल शैंक की लंबाई 50 मिमी से कम होनी चाहिए, और शैंक की कुल लंबाई लगभग 150 मिमी होनी चाहिए। बड़े वर्कपीस (व्यास 500 मिमी से अधिक) की मशीनिंग करते समय, टूल को टूल रेस्ट पर मजबूती से कसना आवश्यक है, और कटिंग एज अत्यधिक तेज नहीं होनी चाहिए।
⚠️ उपयुक्त कटिंग पैरामीटर सेट करें। रफ टर्निंग के दौरान, वर्कपीस के कोणीय किनारों को ध्यान में रखते हुए कट की गहराई कम करें। किनारों को टर्न करने और वर्कपीस को रफ शेप देने के बाद, आगे की प्रोसेसिंग के लिए रोटेशनल स्पीड बढ़ाई जा सकती है।
⚠️ धार को तेज रखें। कुंद औजार का उपयोग करने से न केवल मशीनिंग की गुणवत्ता प्रभावित होती है बल्कि दुर्घटनाओं का खतरा भी बढ़ जाता है।
⚠️ गांठों वाले छोटे वर्कपीस को न काटें। गांठों वाले वर्कपीस की मशीनिंग करते समय तेज़ फीड रेट से बचें; प्रोसेसिंग से पहले लकड़ी से किसी भी प्रकार की कठोर बाहरी वस्तु को हटा दें।
⚠️ अनियमित, कोणीय लकड़ी के टुकड़ों को मोड़ते समय, पहले एक स्थिर उपकरण का उपयोग करके नुकीले किनारों को काट लें, उसके बाद ही अंतिम रूप से मोड़ने का काम शुरू करें।
⚠️ बेहतर फिनिश के लिए, तैयार किए गए हिस्से की सतह को चिकना करने के लिए सैंडपेपर का इस्तेमाल करें। सैंडिंग करते समय ज़्यादा दबाव न डालें। वर्कपीस पर सैंडपेपर को एक समान गति से चलाते हुए वांछित फिनिश प्राप्त करें और वर्कपीस को ज़्यादा घिसने से बचाएं।
⚠️ सीएनसी वुड लेथ पर शुरुआती कटाई के लिए कम फीड रेट का इस्तेमाल करें। अपघर्षक कपड़े या सैंडपेपर से सैंडिंग करते समय, अपना दाहिना हाथ आगे और बायां हाथ पीछे रखें और समान दबाव डालें।
⚠️ चिपकाए गए लकड़ी के टुकड़ों को पलटने से पहले 24 घंटे तक सूखने देना आवश्यक है।
⚠️ लेथ मशीन की घूर्णन गति वर्कपीस के आयामों और सामग्री पर निर्भर करती है।
⚠️ उपयुक्त स्पिंडल गति का चयन करें: बड़े वर्कपीस की टर्निंग करते समय गति कम रखें, क्योंकि उच्च घूर्णी जड़त्व दुर्घटनाओं का कारण बन सकता है; इसके विपरीत, छोटे वर्कपीस के लिए चिकनी सतह प्राप्त करने के लिए गति बढ़ाई जा सकती है। महत्वपूर्ण बात यह है कि कच्चे वर्कपीस की टर्निंग से पहले, लकड़ी के टुकड़े को गोल किया जाना चाहिए। वर्गाकार लकड़ी को सीधे टर्निंग करना सख्त वर्जित है, क्योंकि इससे सुरक्षा का गंभीर खतरा होता है।
⚠️ लेथ मशीन के संचालन संबंधी सुरक्षा निर्देशों का सख्ती से पालन करें। मशीन चालू करने से पहले सभी घटकों की जांच कर लें कि वे सही ढंग से काम कर रहे हैं।
रखरखाव नियम
सीएनसी वुड लेथ मशीनों को संचालन से पहले और बाद में निरीक्षण और रखरखाव की आवश्यकता होती है। विशिष्ट रखरखाव दिशानिर्देश इस प्रकार हैं:
*️⃣ खराद मशीन का स्नेहन: उचित संचालन सुनिश्चित करने, घिसावट को कम करने और सेवा जीवन को बढ़ाने के लिए, खराद मशीन के सभी घर्षण बिंदुओं को चिकनाई दी जानी चाहिए, और दैनिक रखरखाव को प्राथमिकता दी जानी चाहिए।
*️⃣ ऑयल पंप लुब्रिकेशन: एक सतत, जबरन लुब्रिकेशन तंत्र जिसका उपयोग आमतौर पर उच्च गति वाले घटकों के लिए किया जाता है जिन्हें बड़ी मात्रा में लुब्रिकेंट की आवश्यकता होती है। इस विधि का उपयोग हेडस्टॉक के भीतर कई लुब्रिकेशन बिंदुओं पर किया जाता है।
*️⃣ लेथ में लुब्रिकेशन के सामान्य तरीके: लेथ में लुब्रिकेशन के कई तरीके इस्तेमाल होते हैं; सामान्य तरीकों में शामिल हैं:
✓ तेल डालना/टपकाना: आमतौर पर खुली फिसलने वाली सतहों, जैसे कि बेडवेज़ के लिए उपयोग किया जाता है।
✓ स्प्लैश लुब्रिकेशन: आमतौर पर बंद हाउसिंग के लिए उपयोग किया जाता है। उदाहरण के लिए, हेडस्टॉक के अंदर गियर घूमते समय, हाउसिंग के निचले हिस्से से लुब्रिकेंट को ऊपरी तेल कुंड में छिड़कते हैं; फिर तेल कुंड में बने छेदों से होकर विभिन्न लुब्रिकेशन बिंदुओं तक पहुँचता है।
✓ ऑयल विक लुब्रिकेशन: आमतौर पर फीड बॉक्स या एप्रन असेंबली में तेल भंडारों के लिए उपयोग किया जाता है। यह विधि तेल लाइनों (या रस्सियों) के तेल-अवशोषित और रिसने वाले गुणों का उपयोग करके स्नेहक को विशिष्ट बिंदुओं तक निर्देशित करती है, जिससे रुक-रुक कर ड्रिप लुब्रिकेशन होता है।
✓ बॉल-चेक ऑयल कप लुब्रिकेशन: आमतौर पर टेलस्टॉक बियरिंग, कैरिज हैंडव्हील और लीड स्क्रू, फीड रॉड या कंट्रोल लीवर के सपोर्ट जैसे घटकों के लिए उपयोग किया जाता है। कप के ऊपरी भाग में स्थित बॉल पर ऑयल गन को दबाकर तेल डाला जाता है; गन हटाने के बाद, बॉल फिर से अपनी जगह पर आ जाती है और छेद को सील कर देती है, जिससे धूल अंदर नहीं जा पाती।
✓ ग्रीस कप: आमतौर पर इसका उपयोग गियर बॉक्स, गियर ब्रैकेट शाफ्ट या उन स्थानों जैसे घटकों के लिए किया जाता है जहाँ बार-बार चिकनाई करना असुविधाजनक होता है। कप कैल्शियम-आधारित ग्रीस से पहले से भरा होता है; जब चिकनाई की आवश्यकता होती है, तो कप का ढक्कन कसने से ग्रीस चिकनाई बिंदु की ओर प्रवाहित होता है।
ऊपर बताए गए तरीके से उचित रखरखाव करने से सीएनसी वुड लेथ को चलाना आसान हो जाता है और इसकी सेवा अवधि बढ़ जाती है।