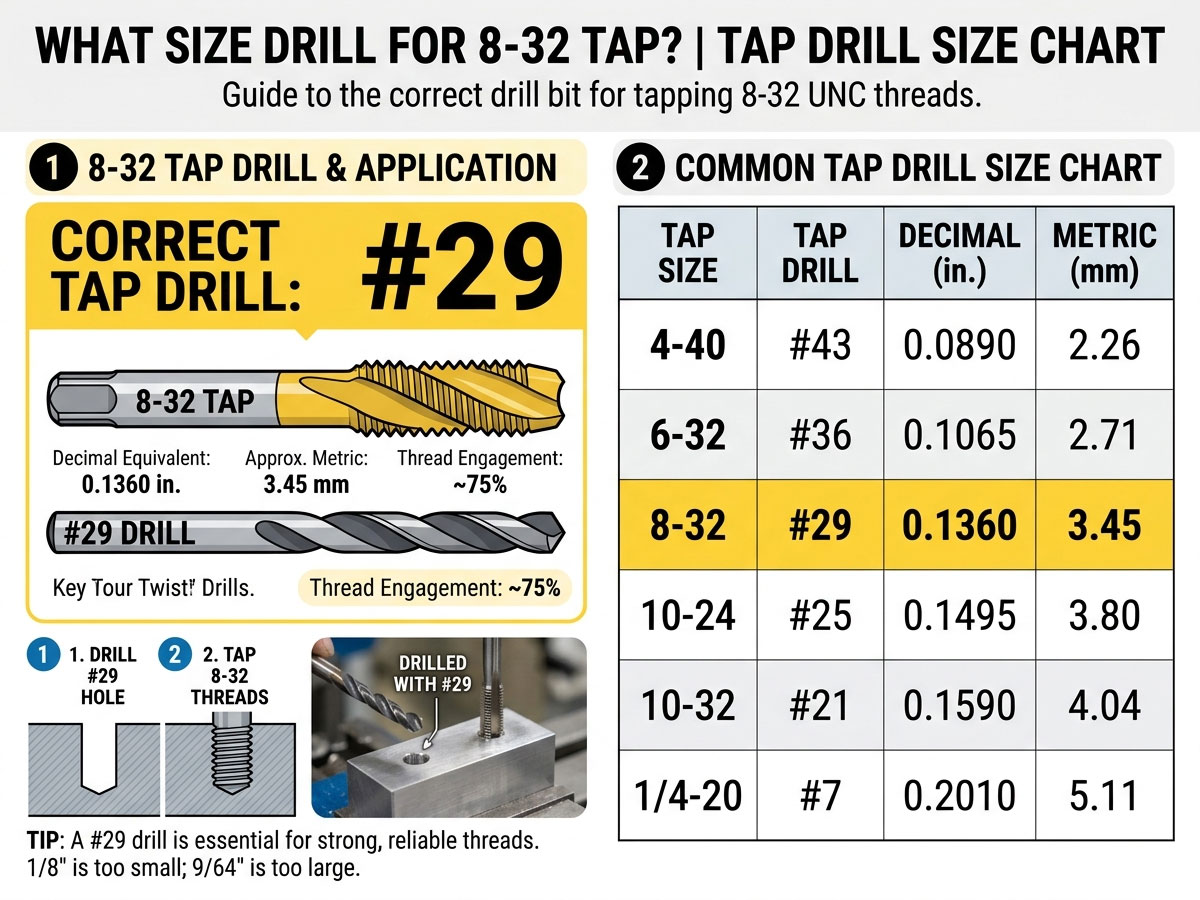
संक्षिप्त उत्तर: 8-32 टैप ड्रिल का आकार
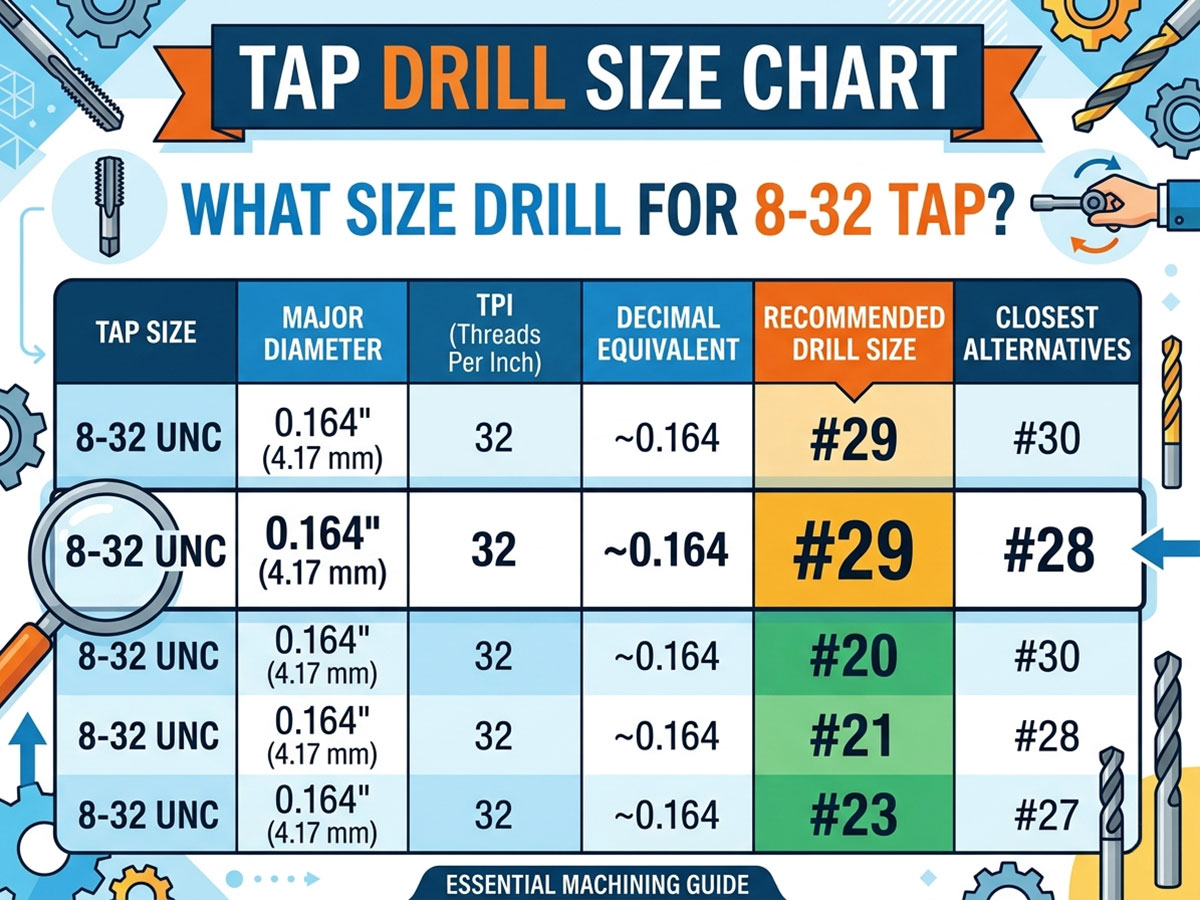
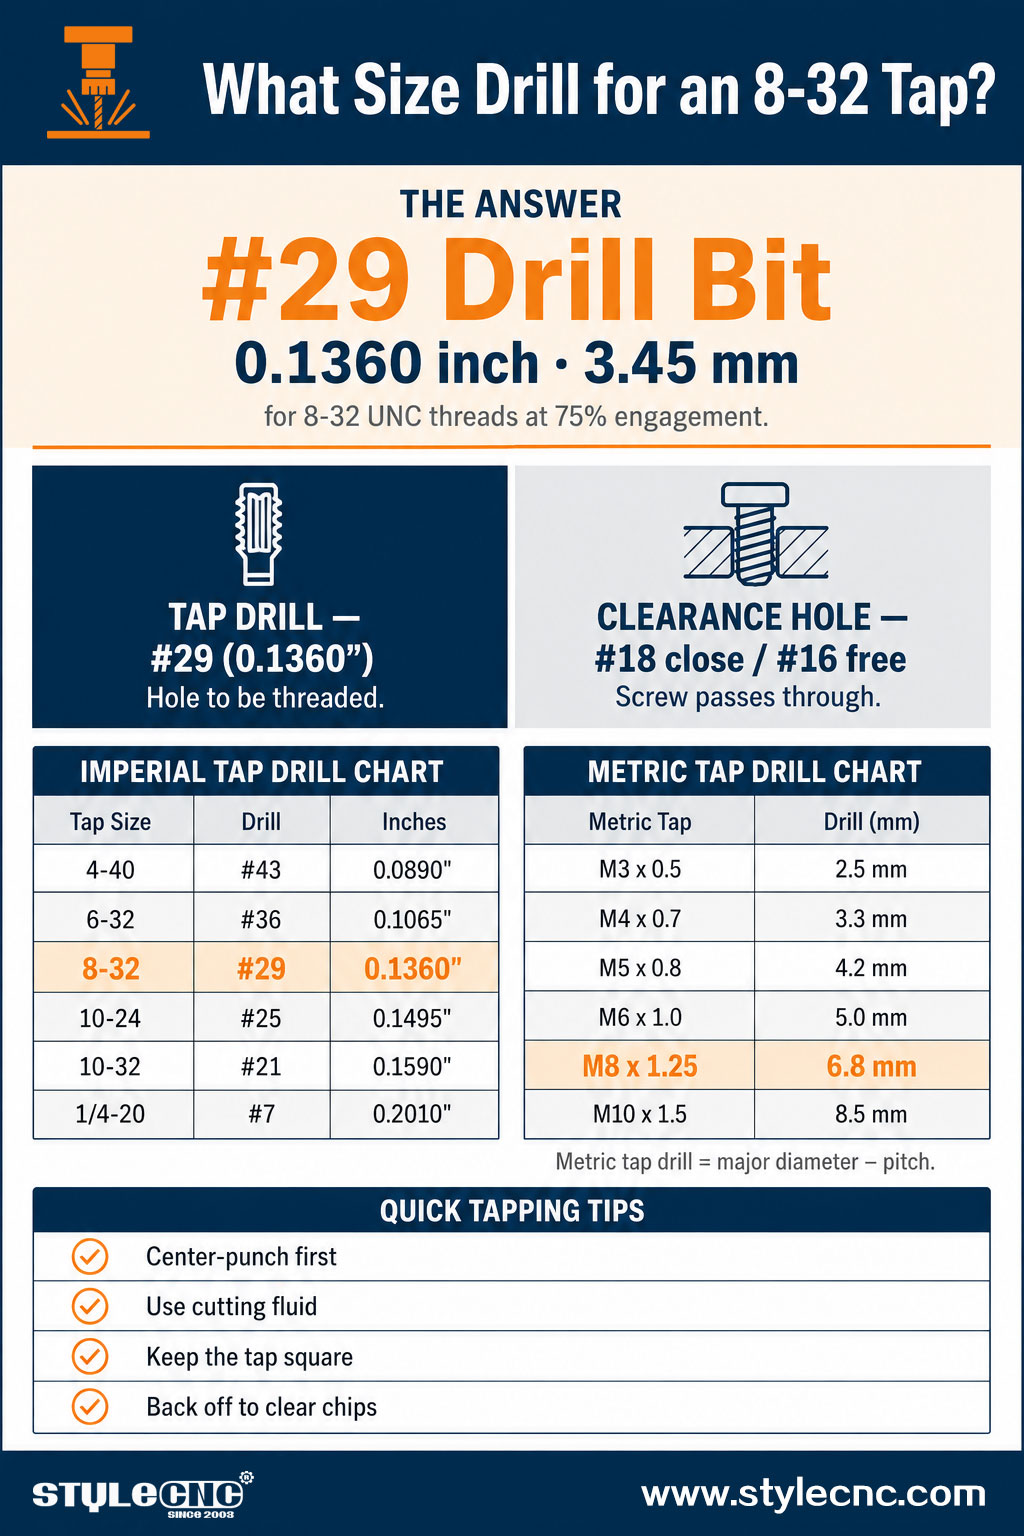
| माप | टैप ड्रिल (थ्रेडिंग) | क्लीयरेंस होल |
| ड्रिल बिट संख्या | #29 | #18 (बंद) / #16 (मुफ्त) |
| व्यास (इंच) | 0.1360 " | 0.1695" / 0.1770" |
| व्यास (मिमी) | 3.45 मिमी | 4.31 मिमी / 4.50 मिमी |
| उद्देश्य | छेद में धागे लगाने हैं | पेंच के गुजरने के लिए छेद |
यदि आपके पास #29 बिट उपलब्ध नहीं है, तो 9/64" (0.1406") ड्रिल इसका एक अच्छा विकल्प है, हालांकि इससे बनने वाले थ्रेड थोड़े कम गहरे होते हैं। नरम धातुओं में अधिकतम मजबूती के लिए, #29 ही सबसे उपयुक्त विकल्प है।
"8-32" का असल मतलब क्या है?
नंबरिंग को समझने से आपको किसी भी टैप ड्रिल चार्ट को आत्मविश्वास से पढ़ने में मदद मिलती है।
• "8" स्क्रू गेज है (एक #8 मशीन स्क्रू का मुख्य व्यास लगभग 0.164 इंच है।
• "32" प्रति इंच धागों की संख्या (टीपीआई) है।
• साथ में, 8-32 एक का वर्णन करता है #8 यूएनसी (मोटे) थ्रेड मानक में प्रति इंच 32 थ्रेड वाला स्क्रू।
स्क्रू के लघु व्यास से थोड़ा बड़ा लेकिन मुख्य व्यास से छोटा टैप ड्रिल होना चाहिए। इससे टैप को बिना अटके धागे काटने के लिए पर्याप्त सामग्री मिल जाती है।
टैप ड्रिल बनाम क्लीयरेंस होल: अंतर जानें
गलत प्रकार का छेद चुनना टैपिंग में होने वाली सबसे आम गलती है। टैपिंग में दो बिल्कुल अलग-अलग प्रकार के छेद होते हैं:
| छेद का प्रकार | उद्देश्य | 8-32 ड्रिल साइज |
| टैप ड्रिल | छेद को छोटा किया गया है ताकि नल दीवार में खांचे बना सके। | #29 (0.1360" / 3.45 मिमी) |
| क्लीयरेंस होल | छेद को थोड़ा बड़ा किया गया है ताकि पेंच बिना थ्रेडिंग के आसानी से उसमें से गुजर सके। | #18 टाइट फिट, #16 फ्री फिट |
सामान्य नियम: छोटे छेद में टैप करें, फिर स्क्रू को बड़े छेद से गुजारें। एक थ्रू-होल असेंबली में ऊपरी हिस्से पर एक क्लीयरेंस होल और निचले हिस्से पर एक टैप्ड होल होता है।
थ्रेड एंगेजमेंट प्रतिशत क्यों मायने रखता है?
आप टैप चार्ट में थ्रेड प्रतिशत देख सकते हैं, जो आमतौर पर 75% होता है। यह दर्शाता है कि थ्रेड छेद की दीवार में कितनी गहराई तक धंसते हैं, और यह सीधे तौर पर मजबूती और टैपिंग में आसानी को प्रभावित करता है।
थ्रेड का उच्च प्रतिशत मजबूत लगता है, लेकिन यह आश्चर्यजनक रूप से पकड़ शक्ति में बहुत कम वृद्धि करता है, जबकि नल को घुमाने के लिए आवश्यक बल में नाटकीय रूप से वृद्धि करता है। 75% से 100% थ्रेड टैपिंग टॉर्क को दोगुने से भी अधिक बढ़ा सकता है, यही कारण है कि लगभग हर वर्कशॉप इसी लक्ष्य को पूरा करने का प्रयास करती है। 60% 75% की सीमा तक।
• 50 -60% धागा: टैप करने में सबसे आसान, टैप टूटने का जोखिम सबसे कम, फिर भी अधिकांश मजबूती बरकरार रखता है। कठोर सामग्रियों के लिए उपयुक्त।
• 75% धागा (मानक)अधिकांश चार्टों में इस्तेमाल होने वाला सबसे उपयुक्त थ्रेड, जिसमें 8-32 के लिए #29 ड्रिल भी शामिल है। मजबूत थ्रेड्स और आसानी से नियंत्रित होने वाला टॉर्क।
• 100% धागा: इसकी शायद ही कभी आवश्यकता होती है। इसमें बहुत अधिक टॉर्क लगता है और थोड़ी सी अतिरिक्त ताकत के लिए नल के टूटने की संभावना बहुत अधिक होती है।
यही कारण है कि 8-32 इंच के थ्रेडिंग के लिए छोटे बिट के बजाय #29 ड्रिल (0.1360 इंच) की सिफारिश की जाती है। यह 75% तक साफ थ्रेडिंग करता है और टैप को हाथ से भी आसानी से घुमाने योग्य रखता है।
ड्रिल का आकार और आपकी सामग्री
#29 टैप ड्रिल अधिकांश सामग्रियों पर काम करती है, लेकिन ड्रिलिंग और टैपिंग का तरीका वर्कपीस के अनुसार बदलना चाहिए।
• एल्यूमीनियम और पीतलनरम और आसानी से काम करने वाला। #29 ड्रिल से साफ थ्रेड बनते हैं; टैप को अटकने से बचाने के लिए हल्के कटिंग फ्लूइड का इस्तेमाल करें।
• नरम इस्पातकाटने वाले तेल का प्रयोग करें और चिप्स को साफ करने और गर्मी के जमाव से बचने के लिए बार-बार नल को खोलें।
• स्टेनलेस स्टील: यह आसानी से कठोर हो जाता है। थोड़ी बड़ी ड्रिल का उपयोग करने पर विचार करें (इस दिशा में)। 60% धागे को खोलें) और खूब सारे लुब्रिकेंट के साथ तेज थपथपाहट का प्रयोग करें।
• प्लास्टिक और कंपोजिट#29 ड्रिल अच्छी तरह काम करती है; पिघलने से बचने के लिए गति कम करें और धीमी, स्थिर टैपिंग गति का उपयोग करें।
इम्पीरियल टैप ड्रिल साइज चार्ट (सामान्य साइज)
यहां 75% थ्रेड एंगेजमेंट पर सबसे आम इम्पीरियल मशीन स्क्रू के लिए मानक टैप ड्रिल आकार दिए गए हैं। इस चार्ट को अपने वर्कशॉप के पास रखें।
| आकार टैप करें | उपरखीलमारो | इंच | mm |
| 4-40 यूएनसी | #43 | 0.0890 " | 2.26 मिमी |
| 6-32 यूएनसी | #36 | 0.1065 " | 2.70 मिमी |
| 8-32 यूएनसी | #29 | 0.1360 " | 3.45 मिमी |
| 10-24 यूएनसी | #25 | 0.1495 " | 3.80 मिमी |
| 10-32 यूएनएफ | #21 | 0.1590 " | 4.04 मिमी |
| 1/4-20 यूएनसी | #7 | 0.2010 " | 5.11 मिमी |
| 1/4-28 यूएनएफ | #3 | 0.2130 " | 5.41 मिमी |
| 3 / 8-16 यूएनसी | / 5 16 " | 0.3125 " | 7.94 मिमी |
| 3 / 8-24 यूएनएफ | Q | 0.3320 " | 8.43 मिमी |
मीट्रिक टैप ड्रिल साइज चार्ट (मिमी)
मीट्रिक टैप के लिए, टैप ड्रिल का आकार मुख्य व्यास में से थ्रेड पिच को घटाकर निकाला जाता है। यहाँ कुछ सामान्य मान दिए गए हैं, जिनमें अक्सर खोजा जाने वाला M8 x 1.25 भी शामिल है।
| मीट्रिक टैप | टैप ड्रिल (मिमी) | टैप ड्रिल (इंच समतुल्य) |
| एमएक्सएनएएनएक्स एक्स एक्सएनएनएक्स | 2.5 मिमी | ~0.0984" |
| एमएक्सएनएएनएक्स एक्स एक्सएनएनएक्स | 3.3 मिमी | ~0.1299" |
| एमएक्सएनएएनएक्स एक्स एक्सएनएनएक्स | 4.2 मिमी | ~0.1654" |
| एमएक्सएनएएनएक्स एक्स एक्सएनएनएक्स | 5.0 मिमी | ~0.1969" |
| एमएक्सएनएएनएक्स एक्स एक्सएनएनएक्स | 6.8 मिमी | ~0.2677" |
| एमएक्सएनएएनएक्स एक्स एक्सएनएनएक्स | 8.5 मिमी | ~0.3346" |
| एमएक्सएनएएनएक्स एक्स एक्सएनएनएक्स | 10.2 मिमी | ~0.4016" |
लोकप्रिय 8 मिमी x 1.25 टैप (M8 x 1.25) में 6.8 मिमी की ड्रिल का उपयोग होता है। यह मानक मोटे पिच वाला M8 आकार है जो अधिकांश सामान्य फास्टनरों में पाया जाता है।
कटिंग टैप बनाम फॉर्मिंग (रोल) टैप
अधिकांश चार्ट में मानक कटिंग टैप के आकार दिए गए हैं, जो सामग्री को हटाते हैं। फॉर्मिंग टैप (जिन्हें रोल टैप भी कहा जाता है) सामग्री को विस्थापित करते हैं और इसके लिए एक बड़ी ड्रिल की आवश्यकता होती है।
• कटिंग टैप (8-32)#29 ड्रिल (0.1360 इंच) का उपयोग करें। अधिकांश कार्यशालाओं के लिए यह मानक विकल्प है।
• फॉर्मिंग / रोल टैप (8-32): थोड़ी बड़ी ड्रिल का उपयोग करें, लगभग 0.1405–0.1440 इंच, क्योंकि कोई भी सामग्री काटी नहीं जाती है।
• यह क्यों मायने रखती हैफॉर्मिंग टैप के साथ कटिंग-टैप ड्रिल साइज का उपयोग करने से अत्यधिक टॉर्क उत्पन्न होता है और टैप टूट सकता है।
रोल टैप एल्यूमीनियम और माइल्ड स्टील जैसी लचीली धातुओं में सबसे अच्छा काम करते हैं, जिससे बिना चिप्स के मजबूत थ्रेड बनते हैं। रोल टैप का उपयोग करते समय हमेशा टैप निर्माता द्वारा अनुशंसित ड्रिल आकार की जांच करें।
8-32 इंच का छेद ड्रिल और टैप कैसे करें
चाहे आप हाथ से काम कर रहे हों या सीएनसी मशीन पर, प्रक्रिया एक ही है:
• ड्रिल को इधर-उधर भटकने से रोकने के लिए छेद की जगह को चिह्नित करें और बीच में पंच करें।
• अपनी सामग्री के लिए उपयुक्त गति पर #29 बिट (0.1360") का उपयोग करके ड्रिल करें।
• घर्षण को कम करने और नल की आयु बढ़ाने के लिए कटिंग फ्लूइड डालें, खासकर स्टील में।
• 8-32 टैप को सीधे छेद में डालें, आधा मोड़ आगे की ओर घुमाएँ, फिर चिप्स को हटाने के लिए एक चौथाई मोड़ पीछे की ओर घुमाएँ।
• 8-32 स्क्रू को लगाकर साफ करें और जांच लें कि वह ठीक से फिट हो रहा है या नहीं।
सीएनसी मशीन पर, ड्रिलिंग और टैपिंग प्रोग्राम किए गए ऑपरेशन हैं। धातु के पुर्जों में सटीक थ्रेडेड छेद के लिए, एक सीएनसी मिलिंग मशीन or सीएनसी मशीनिंग केंद्र यह एक ही सेटअप में ड्रिलिंग और टैपिंग का कार्य करता है, वह भी दोहराने योग्य सटीकता के साथ।
टैपिंग से जुड़ी सामान्य गलतियाँ जिनसे बचना चाहिए
• थ्रेडिंग के लिए क्लियरेंस ड्रिल का उपयोग करना: बहुत बड़ा छेद थ्रेड नहीं पकड़ेगा। 8-32 के लिए हमेशा #29 टैप ड्रिल का उपयोग करें, क्लियरेंस ड्रिल का नहीं।
• कटिंग फ्लूइड का उपयोग न करना: धातु में सूखे टैपिंग से टैप जल्दी खराब हो जाता है और टूटने का खतरा रहता है।
• तिरछे कोण पर टैपिंग करना: टेढ़ी टैपिंग से कमजोर और गलत दिशा में थ्रेड बनते हैं। टैपिंग को सतह के लंबवत रखें।
• चिप्स को साफ न करना: टैप को पीछे हटाए बिना जबरदस्ती चलाने से चिप्स फंस जाते हैं और टूल टूट जाता है।
• सामग्री की मोटाई के लिए गलत ड्रिल: जलने या कठोर होने से बचने के लिए ड्रिलिंग और टैपिंग की गति को अपनी सामग्री के अनुसार समायोजित करें।
सही बिट और टूल का चुनाव करना भी महत्वपूर्ण है। STYLECNC को निर्देश सीएनसी राउटर बिट्स और एंड मिल्स यह लेख बताता है कि एल्युमीनियम, स्टील और कंपोजिट में साफ छेद करने के लिए कटिंग टूल्स का चयन कैसे करें।
अक्सर पूछे जाने वाले प्रश्न
8-32 टैप के लिए मुझे किस साइज की ड्रिल का उपयोग करना चाहिए?
#29 ड्रिल बिट का उपयोग करें, जिसका माप 0.1360 इंच (3.45 मिमी) है। यह लगभग 75% थ्रेड एंगेजमेंट पर 8-32 UNC थ्रेड्स के लिए मानक टैप ड्रिल आकार है।
8-32 स्क्रू के लिए क्लीयरेंस होल का आकार क्या है?
सटीक फिटिंग के लिए #18 ड्रिल (0.1695 इंच) या ढीली फिटिंग के लिए #16 ड्रिल (0.1770 इंच) का उपयोग करें। क्लीयरेंस होल से स्क्रू बिना थ्रेडिंग के आसानी से गुजर सकता है।
क्या मैं 8-32 नंबर के लिए #29 बिट के बजाय मीट्रिक ड्रिल का उपयोग कर सकता हूँ?
हाँ। 3.5 मिमी ड्रिल (0.1378") #29 के बहुत करीब है और अधिकांश सामग्रियों में 8-32 के लिए अच्छी तरह से काम करती है, जिससे लगभग 75% थ्रेड बनता है।
M8 x 1.25 टैप के लिए किस आकार की ड्रिल की आवश्यकता होती है?
मानक M8 x 1.25 कोर्स टैप के लिए 6.8 मिमी ड्रिल का उपयोग करें। यह मीट्रिक में 8 मिमी x 1.25 टैप ड्रिल साइज के बराबर है, जिसे आमतौर पर खोजा जाता है।
मैं किसी भी मीट्रिक टैप ड्रिल के आकार की गणना कैसे करूँ?
मुख्य व्यास में से थ्रेड पिच घटाएँ। उदाहरण के लिए, M8 x 1.25 = 8 में से 1.25 घटाने पर 6.75 मिमी आता है, जिसे मानक 6.8 मिमी ड्रिल के बराबर माना जाता है।
क्या 8-32 टैप ड्रिल 8-36 के समान है?
हाँ। 8-32 और 8-36 दोनों प्रकार के टैप में आमतौर पर #29 ड्रिल बिट (0.1360 इंच) का उपयोग किया जाता है, क्योंकि इनमें समान संरचना होती है। #8 स्क्रू गेज और इसी तरह के छोटे व्यास।
सटीक छेद बनाने के लिए सही मशीन की आवश्यकता होती है।
कई भागों में एकसमान और दोहराने योग्य ड्रिलिंग और टैपिंग के लिए, सीएनसी मशीन अनुमान लगाने की आवश्यकता को समाप्त कर देती है। एक्सप्लोर करें STYLECNC धातु सीएनसी मशीनें और जानें सीएनसी मिलिंग मशीन का उपयोग कैसे करें धातु, एल्युमीनियम और कंपोजिट में सटीक थ्रेडेड छेद बड़े पैमाने पर बनाने के लिए।