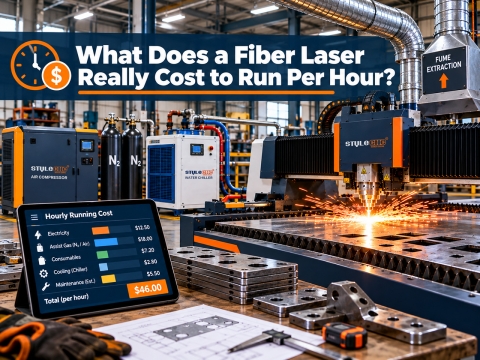
आपको कौन सी सहायक गैस का उपयोग करना चाहिए?
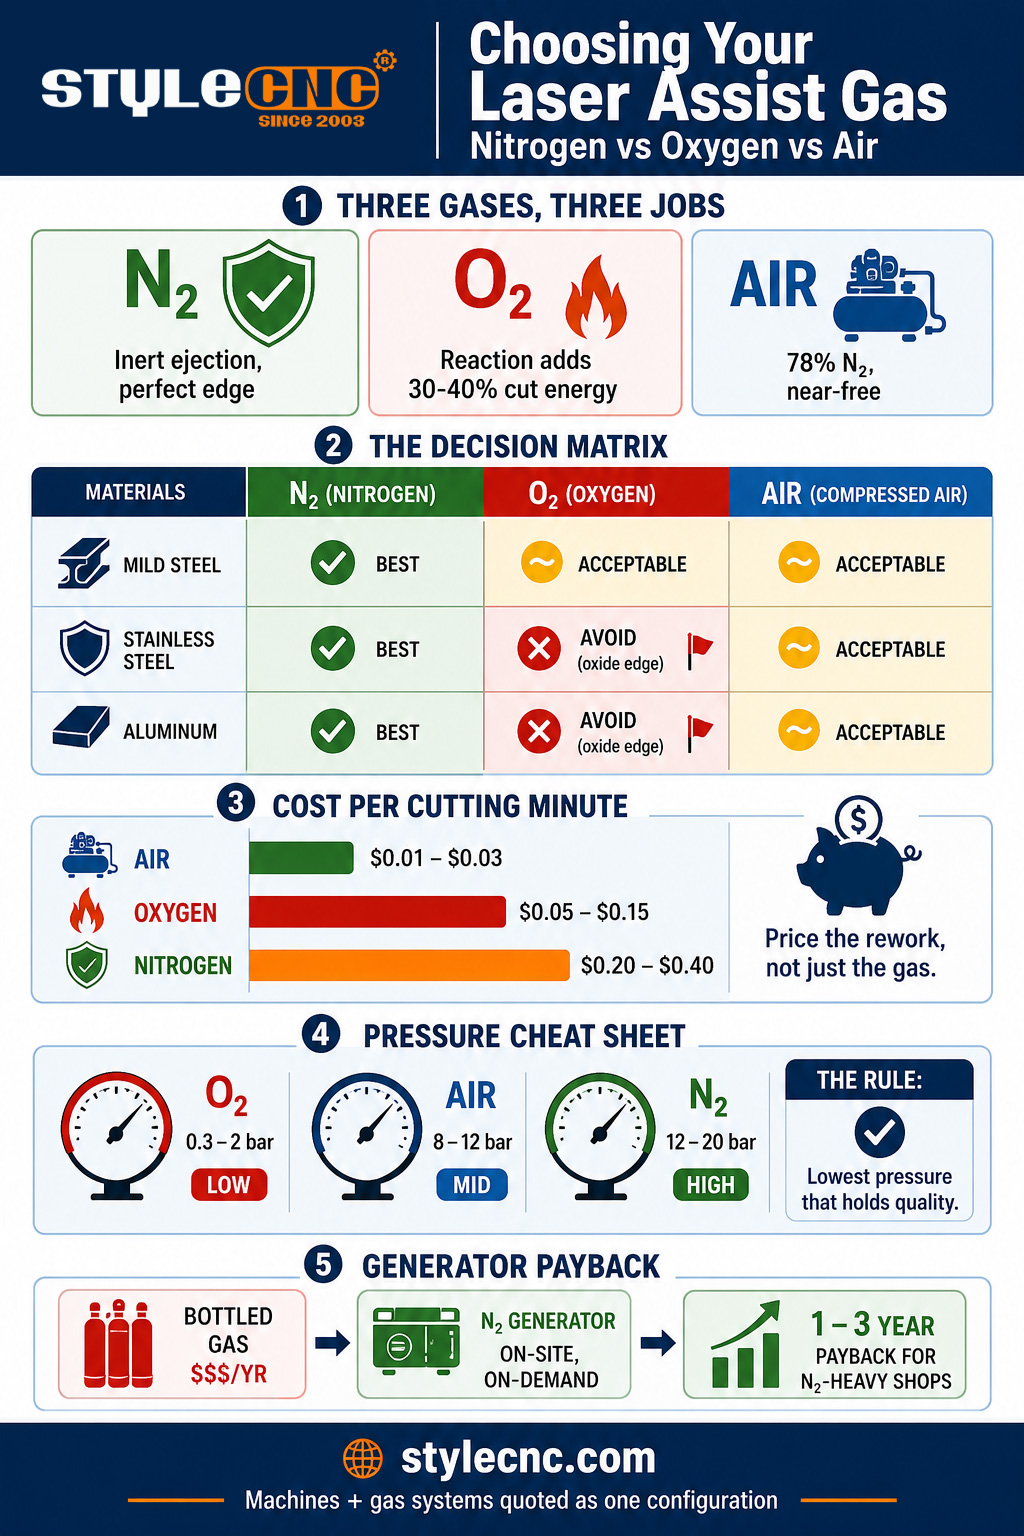
6 मिमी से अधिक मोटाई वाले कार्बन स्टील के लिए ऑक्सीजन का उपयोग करें, जहाँ इसकी ऊष्माक्षेपी प्रतिक्रिया कम दबाव और कम लागत पर काटने की ऊर्जा प्रदान करती है। स्टेनलेस स्टील, एल्यूमीनियम और किसी भी ऐसे किनारे के लिए जिसे ऑक्साइड-मुक्त और वेल्डिंग के लिए तैयार होना चाहिए, 12 से 20 बार के दबाव पर नाइट्रोजन का उपयोग करें। पतले से मध्यम मोटाई वाले माइल्ड स्टील और गैर-संदर्भगत कार्यों के लिए शुष्क, तेल-मुक्त संपीड़ित हवा का उपयोग करें, जहाँ इसकी लगभग शून्य लागत इसके थोड़े ऑक्सीकृत किनारे से बेहतर है।
सहायक गैस दो काम करती है। यांत्रिक रूप से, यह पिघली हुई धातु को दोबारा जमने से पहले ही कट से बाहर निकाल देती है, जिस पर धार की गुणवत्ता काफी हद तक निर्भर करती है। रासायनिक रूप से, यह कट को ऊर्जा प्रदान करती है या उसकी रक्षा करती है: ऑक्सीजन गर्म लोहे के साथ प्रतिक्रिया करती है और कार्बन स्टील पर कुल कटिंग ऊर्जा का लगभग 30 से 40 प्रतिशत योगदान देती है, जबकि नाइट्रोजन निष्क्रिय रहती है और कटी हुई सतह को ठीक उसी रूप में छोड़ देती है जैसा बीम ने बनाया था। हवा, जिसमें 78 प्रतिशत नाइट्रोजन और 21 प्रतिशत ऑक्सीजन होती है, दोनों का एक साथ मिश्रित रूप में कार्य करती है। प्रत्येक चयन निर्णय इन रासायनिक प्रक्रियाओं और उनकी भिन्न-भिन्न लागतों के बीच एक संतुलन होता है।
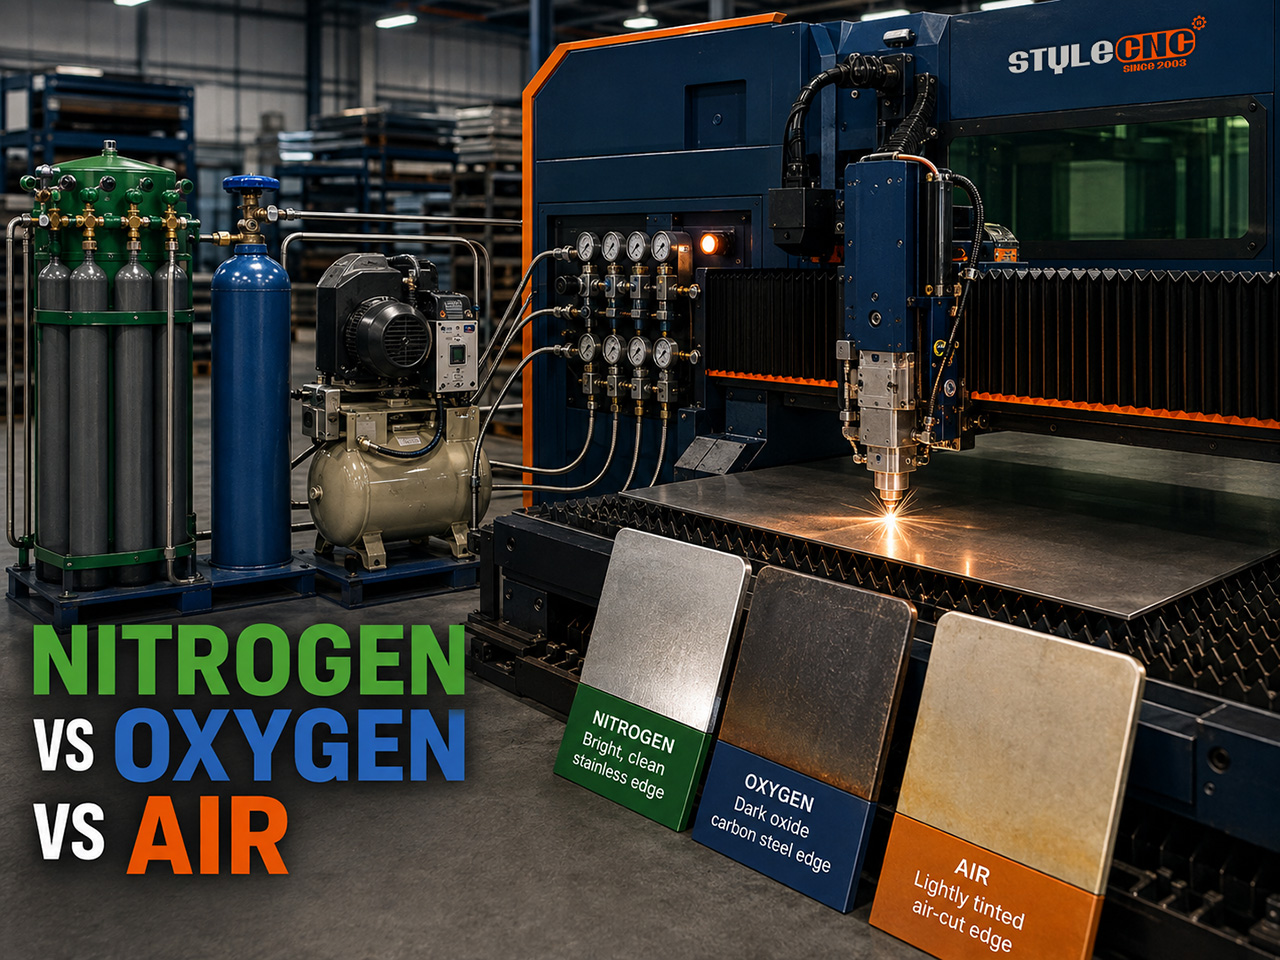
तुलना: धार की गुणवत्ता, गति, दबाव और लागत
नीचे दी गई तालिका वास्तविक खरीद और मूल्य निर्धारण को प्रभावित करने वाले कारकों के आधार पर तीनों गैसों की तुलना करती है। माप संबंधी पंक्ति में आधार बताया गया है ताकि संख्याएँ अस्पष्ट होने के बजाय तुलनीय हों।
| फ़ैक्टर | नाइट्रोजन | ऑक्सीजन | संपीड़ित वायु |
|---|---|---|---|
| माप | सामान्य उत्पादन सेटिंग्स: 1 से 6 किलोवाट फाइबर, 1 से 12 मिमी शीट | समान आधार, कार्बन स्टील पर केंद्रित | समान आधार, तेल रहित शुष्क हवा |
| काटने का तंत्र | केवल अक्रिय पिघले हुए पदार्थ का निष्कासन | ऊष्माक्षेपी अभिक्रिया में 30 जुड़ जाते हैं 40% ऊर्जा में कटौती | दोनों को तनु किया गया (78% N2, 21% O2) |
| आपरेटिंग दबाव | 12 से 20 बार तक | 0.3 से 2 बार तक | 8 से 12 बार (लगभग 17 तक बढ़ाया गया) |
| गैस का प्रवाह | 300 से 500+ लीटर/मिनट | १५ से ३७.५ लीटर/मिनट | कंप्रेसर द्वारा आपूर्ति की गई, उच्च मात्रा |
| प्रति मिनट कटाई की लागत | 0.20 से 0.40 अमेरिकी डॉलर (0.60+ उच्च दबाव) | 0.05 को अमरीकी 0.15 | 0.01 से 0.03 अमेरिकी डॉलर (बिजली) |
| माइल्ड स्टील एज | चमकीला, ऑक्साइड रहित, वेल्डिंग के लिए तैयार | तेज़ कटाई, गहरे रंग की ऑक्साइड परत | हल्का ऑक्साइड रंग, कीमत के हिसाब से अच्छा है। |
| स्टेनलेस स्टील किनारा | चमकीला, पेंट और वेल्डिंग के लिए तैयार (मानक) | क्रोमियम ऑक्साइड से दूषित किनारा; इससे बचें | हल्का पीलापन; स्वीकार्य (कॉस्मेटिक नहीं) |
| एल्यूमीनियम किनारा | साफ़, एनोडाइज़ करने के लिए तैयार (मानक) | कठोर ऑक्साइड, खुरदरा किनारा; बचें | धूसर रंगत वाली पतली चादर स्वीकार्य है |
| गति चरित्र | पतली शीट पर सबसे तेज़, मोटी शीट पर सीमित शक्ति | मोटी कार्बन स्टील पर सबसे तेज़ | पतले गेजों पर निकट-नाइट्रोजन |
| के लिए सबसे अच्छा | स्टेनलेस स्टील, एल्युमीनियम, कॉस्मेटिक और वेल्ड-प्रेप का काम | कार्बन स्टील 6 मिमी और उससे अधिक | पतले से मध्यम आकार के माइल्ड स्टील पर उच्च मात्रा में बजट के अनुरूप काम। |
स्टेनलेस स्टील के बारे में अलग से चेतावनी देना ज़रूरी है। काटने के तापमान पर, थोड़ी सी भी ऑक्सीजन स्टेनलेस स्टील में मौजूद क्रोमियम के साथ प्रतिक्रिया करके एक दूषित ऑक्साइड परत बना देती है, जो पेंट को चिपकने नहीं देती और वेल्डिंग को नुकसान पहुंचाती है। यही कारण है कि स्टेनलेस स्टील में नाइट्रोजन का उपयोग प्राथमिकता नहीं बल्कि मानक है, और इसीलिए लागत की तुलना करते समय मरम्मत कार्य को भी शामिल किया जाता है: महंगी नाइट्रोजन, हजारों ब्रैकेट से ऑक्सीकरण को घिसकर हटाने की मेहनत के मुकाबले सस्ती पड़ती है।
प्रति-भाग लागत की गणना
एक ठोस भाग पर गणना करें: 2 मिमी शीट में 60 सेकंड के कटिंग समय वाला एक ब्रैकेट, जिसकी 1,000 पीस की कीमत बताई गई है।
✓ ऑक्सीजन: प्रति मिनट कटिंग के लिए 0.05 से 0.15 अमेरिकी डॉलर की दर से, गैस की लागत प्रति पार्ट लगभग 0.05 से 0.15 अमेरिकी डॉलर या पूरे काम के दौरान 50 से 150 अमेरिकी डॉलर तक बढ़ जाती है। किनारे पर ऑक्साइड की एक परत होती है जिसे वेल्डिंग या पाउडर कोटिंग से पहले साफ करना आवश्यक है।
✓ नाइट्रोजन0.20 से 0.40 अमेरिकी डॉलर प्रति मिनट की दर से, गैस की लागत प्रति पार्ट 0.20 से 0.40 अमेरिकी डॉलर तक बढ़ जाती है, यानी प्रति रन 200 से 400 अमेरिकी डॉलर तक। किनारा कटाई के बाद ही तैयार हो जाता है: इसमें डिबर्र और ग्रीस हटाने की कोई प्रक्रिया नहीं होती, सीधे वेल्डिंग या कोटिंग की जा सकती है। यदि ऑक्साइड हटाने में प्रति पार्ट 20 सेकंड का श्रम भी लगे, तो गैस की अधिक लागत के बावजूद नाइट्रोजन कुल लागत के लिहाज से बेहतर साबित होती है।
✓ संपीड़ित हवाकंप्रेसर की बिजली की लागत 0.01 से 0.03 अमेरिकी डॉलर प्रति मिनट है, जबकि गैस की लागत प्रति पार्ट 0.01 से 0.03 अमेरिकी डॉलर और प्रति रन 10 से 30 अमेरिकी डॉलर तक बढ़ जाती है। यह सब तेल-मुक्त कंप्रेसर, ड्रायर और फिल्ट्रेशन सिस्टम में एक बार के 5,000 से 20,000 अमेरिकी डॉलर के निवेश के बाद होता है। माइल्ड स्टील के उन पार्ट्स के लिए जिन पर पेंट किया जाता है, यह उद्योग में न्यूनतम लागत है।
पैमाने के हिसाब से जवाब फिर बदल जाता है। नाइट्रोजन की अधिक खपत वाले कार्यों में दो शिफ्टों में चलने वाली मशीन में सालाना लाखों डॉलर की बोतलबंद या थोक गैस खर्च हो सकती है, जो साइट पर नाइट्रोजन जनरेटर लगाने का एक मुख्य कारण है; इस खपत पर लागत की भरपाई आमतौर पर 1 से 3 साल में हो जाती है। और हां, शुद्धता के जाल से भी बचें: माइल्ड स्टील के काम के लिए सहायक गैस को प्रयोगशाला स्तर की 5-9 शुद्धता की आवश्यकता नहीं होती है, और इसके लिए भुगतान करना नोजल के माध्यम से पैसे की बर्बादी है।
मोटाई के आधार पर गैस के दबाव में सहायता करें
दबाव का निर्धारण पदार्थ और गैस के अनुसार होता है, नाइट्रोजन के लिए मोटाई बढ़ने के साथ और ऑक्सीजन के लिए मोटाई घटने के साथ। फाइबर लेजर कार्य के लिए प्रारंभिक विंडो:
| सामग्री और मोटाई | गैस | प्रारंभिक दबाव |
|---|---|---|
| माइल्ड स्टील 1 से 6 मिमी | हवा या नाइट्रोजन | 8 से 12 बार (हवा) / 10 से 14 बार (N2) |
| माइल्ड स्टील 6 से 20 मिमी | ऑक्सीजन | 0.5 से 2 बार, मोटाई बढ़ने पर घटता है |
| स्टेनलेस स्टील 1 से 6 मिमी | नाइट्रोजन | 10 से 16 बार तक |
| स्टेनलेस स्टील 6 से 12 मिमी | नाइट्रोजन | 16 से 20 बार, बड़ा नोजल |
| एल्युमिनियम 1 से 6 मिमी | नाइट्रोजन (या हवा, पतली) | 12 से 16 बार तक |
| एल्युमिनियम 6 से 12 मिमी | नाइट्रोजन | 16 से 20 बार, नेगेटिव फोकस |
दो उपभोग संबंधी आदतें बजट को सुरक्षित रखती हैं। सबसे कम दबाव का उपयोग करें जिससे धार की गुणवत्ता बनी रहे, क्योंकि दबाव और नोजल के व्यास के साथ प्रवाह और लागत तेजी से बढ़ती है। नोजल को केंद्र में रखें और मोटाई के अनुरूप रखें: गलत तरीके से लगा हुआ या बहुत बड़ा नोजल कटाई में कोई सुधार किए बिना प्रति घंटे लाखों डॉलर का नुकसान कर सकता है।
गैस उन कई कारकों में से एक है जो अंतिम उत्पाद की गुणवत्ता निर्धारित करते हैं; फाइबर लेजर प्रदर्शन कारक मार्गदर्शिका इसमें यह बताया गया है कि दबाव, फोकस, नोजल स्टैंडऑफ और गति के साथ कैसे परस्पर क्रिया करता है, और CO2 लेजर कटिंग पैरामीटर संदर्भ इसमें सेटिंग्स-स्तर का विवरण शामिल है CO2 ऐसे प्लेटफॉर्म, जहां वही 3 गैसें लागू होती हैं।
गैस प्रणाली को मशीन के अनुरूप बनाना
गैस रणनीति एक विन्यास संबंधी निर्णय है, न कि बाद में लिया गया निर्णय। नाइट्रोजन-प्रधान स्टेनलेस स्टील के काम के लिए उच्च दबाव वाले गैस सर्किट, आनुपातिक वाल्व और नोजल लाइब्रेरी की आवश्यकता होती है। स्टेनलेस स्टील लेजर काटने की मशीन कॉन्फ़िगरेशन इसी आधार पर बनाया गया है। एयर-प्राइमरी वर्कशॉप को कंप्रेसर, ड्रायर और फ़िल्ट्रेशन मशीन के साथ ही चाहिए होते हैं, न कि बाद में अलग से लगाए जाने चाहिए। STYLECNC अपनी सामग्री का मिश्रण, मासिक कटाई के घंटे, गैस प्रणाली, जनरेटर बनाम बोतलबंद ईंधन की अनुशंसा और मशीन कॉन्फ़िगरेशन को मिलाकर एक सटीक कोटेशन प्राप्त करें।
अक्सर पूछे जाने वाले प्रश्न
लेजर कटिंग में नाइट्रोजन और ऑक्सीजन में क्या अंतर है?
काटने की प्रक्रिया में ऑक्सीजन की भूमिका होती है: यह गर्म लोहे के साथ ऊष्माक्षेपी अभिक्रिया करती है, जिससे कार्बन स्टील पर काटने की कुल ऊर्जा का 30 से 40 प्रतिशत हिस्सा ऑक्सीजन से ही प्राप्त होता है। यही कारण है कि यह केवल 0.3 से 2 बार के दबाव पर मोटे माइल्ड स्टील को तेजी से काट देती है। हालांकि, इसकी कीमत यह है कि किनारे पर एक काली ऑक्साइड परत बन जाती है। नाइट्रोजन अक्रिय होती है और 12 से 20 बार के दबाव पर पिघले हुए लोहे को बाहर निकालकर काम करती है, जिससे गैस की लागत कई गुना अधिक होने पर भी चमकदार, ऑक्साइड-मुक्त और वेल्डिंग के लिए तैयार किनारा प्राप्त होता है। कार्बन स्टील पर ऑक्सीजन से काटने की गति बढ़ती है; नाइट्रोजन से हर जगह किनारे की गुणवत्ता बेहतर होती है।
क्या संपीड़ित हवा से लेजर कटिंग की जा सकती है?
जी हां, और आधुनिक कारखाने इसका इस्तेमाल तेजी से कर रहे हैं। 8 से 12 बार (अक्सर 17 बार तक बढ़ाया जाता है) पर सूखी, तेल रहित संपीड़ित हवा पतले से मध्यम माइल्ड स्टील, गैल्वनाइज्ड और पतले एल्यूमीनियम को लगभग 0.01 से 0.03 अमेरिकी डॉलर प्रति मिनट की बिजली लागत पर काटती है, जबकि नाइट्रोजन के लिए यह लागत 0.20 से 0.40 अमेरिकी डॉलर है। 21 प्रतिशत ऑक्सीजन होने के कारण, हवा हल्का ऑक्साइड रंग छोड़ती है, इसलिए यह वेल्डिंग के लिए तैयार स्टेनलेस स्टील की बजाय पेंट किए गए और गैर-कॉस्मेटिक भागों के लिए उपयुक्त है। इसके लिए आवश्यक उपकरण एक उपयुक्त कंप्रेसर, ड्रायर और फिल्ट्रेशन सिस्टम है, जिसकी कीमत आमतौर पर 5,000 से 20,000 अमेरिकी डॉलर होती है।
स्टेनलेस स्टील के लिए नाइट्रोजन की आवश्यकता क्यों होती है?
क्योंकि ऑक्सीजन स्टेनलेस स्टील के किनारों को रासायनिक रूप से दूषित कर देती है। कटिंग तापमान पर, ऑक्सीजन की थोड़ी सी मात्रा भी स्टेनलेस स्टील में मौजूद क्रोमियम के साथ प्रतिक्रिया करके एक ऑक्साइड परत बना देती है जो पेंट को रोकती है और वेल्ड की मजबूती को कम कर देती है, जिससे हर पार्ट को घिसना पड़ता है। नाइट्रोजन कटी हुई सतह को स्थिर और चमकदार बनाए रखती है, जिससे वह कटी हुई सतह जैसी है वैसी ही तैयार हो जाती है। उच्च गुणवत्ता वाली गैस का उपयोग करना लगभग हमेशा उस अतिरिक्त काम से सस्ता होता है जिसे यह खत्म कर देती है, यही कारण है कि नाइट्रोजन स्टेनलेस स्टील के लिए उद्योग मानक है, न कि कोई प्रीमियम विकल्प।
मुझे सहायक गैस का कितना दबाव इस्तेमाल करना चाहिए?
सामग्री और गैस के आधार पर: कार्बन स्टील पर ऑक्सीजन का दबाव कम होता है, 0.3 से 2 बार, और मोटाई बढ़ने के साथ घटता जाता है क्योंकि अभिक्रिया ही सारा काम कर देती है। नाइट्रोजन का दबाव अधिक होता है और मोटाई के साथ बढ़ता जाता है, पतले स्टेनलेस स्टील और एल्यूमीनियम पर लगभग 10 से 16 बार, और 6 मिमी से बड़े नोजल के साथ 16 से 20 बार तक। हल्के माइल्ड स्टील के लिए हवा का दबाव 8 से 12 बार होता है। दबाव सीमा से शुरू करें, फिर उसे न्यूनतम दबाव पर समायोजित करें जिससे किनारों की गुणवत्ता बनी रहे, क्योंकि प्रत्येक अतिरिक्त बार के साथ खपत और लागत तेजी से बढ़ती है।
नाइट्रोजन जनरेटर कब फायदेमंद साबित होता है?
जब खपत स्थिर और उच्च होती है, तो बोतलबंद और थोक नाइट्रोजन में प्रति मात्रा लागत के साथ-साथ टैंक का किराया, वितरण और अपघटन हानि भी शामिल होती है; दो-शिफ्ट नाइट्रोजन उत्पादन में अकेले गैस की वार्षिक लागत 6 अंकों से अधिक हो सकती है। ऑन-साइट मेम्ब्रेन या पीएसए जनरेटर इसके बदले पूंजीगत खरीद और बिजली का खर्च वहन करते हैं, और नाइट्रोजन को प्राथमिक गैस के रूप में उपयोग करने वाले संयंत्रों के लिए आमतौर पर 1 से 3 वर्षों में लागत की भरपाई हो जाती है। एकल-शिफ्ट या ऑक्सीजन-प्राथमिक संयंत्र आमतौर पर वितरित गैस पर ही निर्भर रहते हैं।
नीचे पंक्ति
गैस चयन में सहायता को तीन वाक्यों में समेटा जा सकता है। मोटे कार्बन स्टील के लिए ऑक्सीजन, जहाँ प्रतिक्रिया से काटने की शक्ति मुक्त होती है और ऑक्साइड किनारा स्वीकार्य होता है। नाइट्रोजन वहाँ जहाँ किनारे को काटने के बाद ही फिनिश करना आवश्यक हो: स्टेनलेस स्टील, एल्यूमीनियम, वेल्ड-प्रेप और कॉस्मेटिक कार्य। वायु वहाँ जहाँ पार्ट पर हल्का ऑक्साइड रंग स्वीकार्य हो और मात्रा के हिसाब से यह वर्कशॉप में सबसे सस्ती गैस हो। केवल गैस की कीमत ही नहीं, बल्कि रीवर्क की कीमत भी देखें, और सही उत्तर आमतौर पर पार्ट्स की सूची से ही मिल जाएगा।
STYLECNC कॉन्फ़िगर फाइबर लेजर कटर कार्य के अनुरूप गैस सर्किट के साथ, वायु-प्रधान शीट कटर से लेकर उच्च दबाव वाले नाइट्रोजन तक। स्टेनलेस स्टील काटने की प्रणालियाँउपरोक्त गणना के आधार पर मशीन और गैस के संयोजन की अनुशंसा के लिए अपनी सामग्री का मिश्रण और मात्रा भेजें।