स्वचालित सीएनसी लेजर मशीनें: शुरुआती स्तर से लेकर पेशेवर स्तर तक
अंतिम अपडेट: 2026-10-28 10:37:25
पिछले कुछ वर्षों में, स्वचालित सीएनसी लेजर मशीनिंग व्यापक हो गई है, जो शौक की दुकानों से लेकर छोटे व्यवसायों, स्कूलों, साथ ही सख्ती से औद्योगिक निर्माताओं तक फैल गई है। बाजार में बढ़ती प्रतिस्पर्धा का मतलब यह भी है कि काटने, उत्कीर्णन, अंकन, नक्काशी, सफाई और वेल्डिंग के लिए सही सीएनसी लेजर मशीन चुनना पहले से कहीं अधिक कठिन होगा। अधिकांश लोगों को पता नहीं है कि कहां से शुरू करें। STYLECNC हम चयन प्रक्रिया के दौरान आपकी सहायता करना चाहते हैं, किसी विशिष्ट सीएनसी लेजर किट का सुझाव देकर नहीं, बल्कि आपकी आवश्यकताओं और बजट के अनुसार आपको अपना निर्णय लेने में मार्गदर्शन करके। अपना व्यवसाय शुरू करने या बढ़ाने के लिए सही सीएनसी लेजर कटर, एनग्रेवर, मार्कर, एचिंग मशीन, क्लीनर और वेल्डर चुनने से पहले बहुत कुछ जानना आवश्यक है। आपको सही जानकारी देने के लिए, यहां सीएनसी और लेजर की कुछ बुनियादी बातें दी गई हैं जिन्हें आपको जानना चाहिए। यह गाइड इस बात पर चर्चा करेगी कि आपके व्यवसाय के लिए कौन सी सीएनसी लेजर मशीन सबसे उपयुक्त है, यह तय करते समय आपको किन बातों पर विचार करना चाहिए।
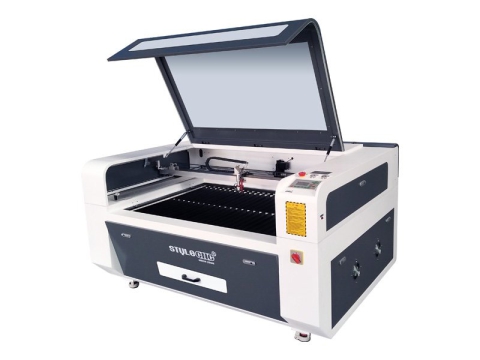
STJ1390
$3,500 - $5,500
सस्ता CO2 लेजर एनग्रेवर 60W, 80W, 100W, 130W, 150W, 180W
सस्ता CO2 लेजर उत्कीर्णन मशीन के साथ 60W, 80W, 100W, 130W, 150W,180W बिजली विकल्प लकड़ी, कपड़े, चमड़े, कांच, एक्रिलिक, कागज, प्लास्टिक, पत्थर के लिए प्रयोग किया जाता है।
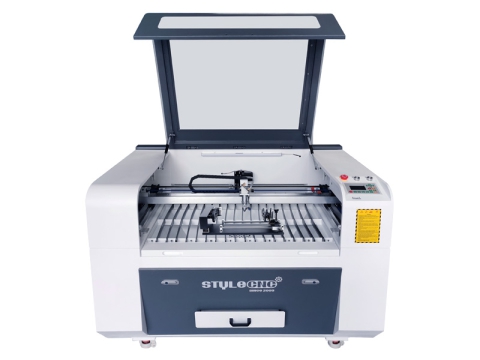
STJ9060
$2,600 - $3,600
2026 शुरुआती लोगों के लिए सर्वश्रेष्ठ प्रवेश स्तर का छोटा लेजर उत्कीर्णक
2026 सर्वश्रेष्ठ छोटे लेजर उकेरक एक प्रवेश स्तर मिनी लेजर उत्कीर्णन मशीन है जिसमें शुरुआती लोगों के लिए शिल्प, कला, उपहारों को उकेरने और काटने के लिए कॉम्पैक्ट संरचना है।
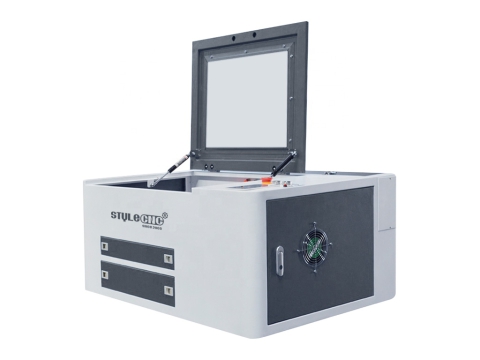
STJ6040
$2,400 - $2,600
बजट के अनुकूल छोटी डेस्कटॉप लेजर एनग्रेवर कटर मशीन
छोटे डेस्कटॉप लेजर उकेरक कटर मशीन के साथ 40W/60W CO2 लेजर ट्यूब घरेलू उपयोग और छोटे व्यवसाय के लिए एक कॉम्पैक्ट डिजाइन के साथ एक किफायती शौक लेजर है।
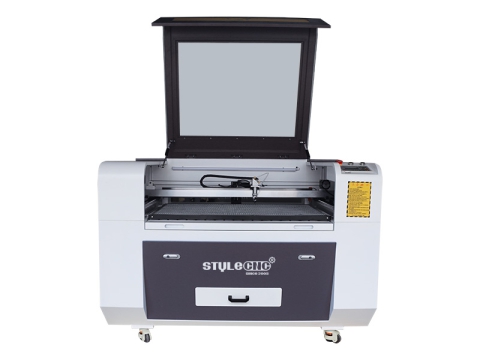
STJ9060
$2,600 - $3,600
2026 शीर्ष रेटेड लेजर लकड़ी उत्कीर्णन मशीन बिक्री के लिए
क्या आप लकड़ी, प्लाईवुड और एमडीएफ को काटने, उकेरने और उत्कीर्ण करने के लिए सर्वश्रेष्ठ लेजर उत्कीर्णन मशीन की तलाश कर रहे हैं? लागत मूल्य पर बिक्री के लिए उपलब्ध 2026 शीर्ष रेटिंग वाली लेजर वुड एनग्रेवर मशीनों की समीक्षा करें।
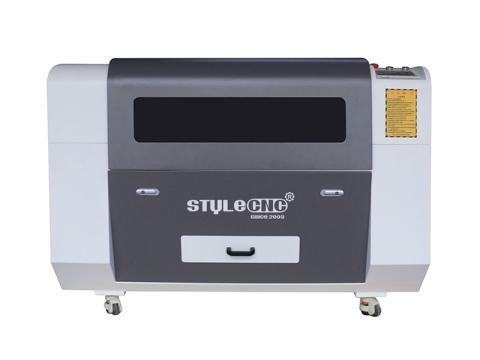
STJ9060
$2,600 - $3,600
प्लास्टिक, ऐक्रेलिक, ग्लास, पॉलिमर के लिए हॉबी लेजर एनग्रेवर
STJ9060 शौक लेजर उकेरक के साथ 2x3 शौकिया कारीगरों, छोटे व्यवसायों और घरेलू कार्यशालाओं के लिए प्लास्टिक, एक्रिलिक, कांच, रबर, पॉलिमर और लकड़ी को काटने और उत्कीर्ण करने के लिए टेबल टॉप।

STJ1390-2
$3,800 - $6,500
चमड़ा, कपड़ा, कागज, जींस के लिए किफायती लेजर उत्कीर्णन
सस्ती लेजर उकेरक के साथ CO2 लेजर ट्यूब को चमड़ा, कपड़ा, वस्त्र, कागज, कार्डबोर्ड, जींस और रेशों को काटने, उन पर नक्काशी करने और उत्कीर्ण करने के लिए डिज़ाइन किया गया है।
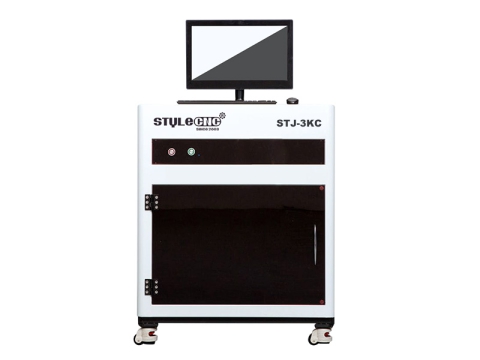
STJ-3KC
$15,000 - $18,000
एक्सएनएनएक्स बेस्ट 3D बिक्री के लिए लेजर क्रिस्टल उत्कीर्णन मशीन
3D सबसर्फेस लेजर क्रिस्टल उत्कीर्णन मशीन 2026 की सर्वश्रेष्ठ उत्कीर्णक मशीन है जो क्रिस्टल और कांच से वैयक्तिकृत बबलग्राम, उपहार, स्मृति चिन्ह, कला, शिल्प और ट्रॉफी बनाने में सक्षम है।
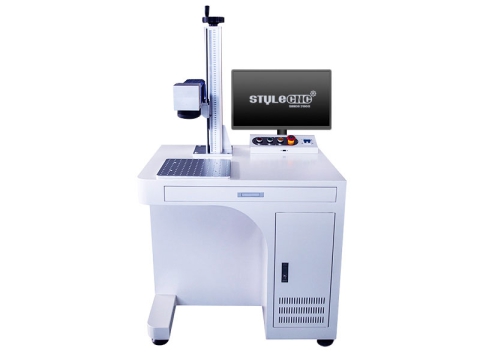
STJ-50F-D
$2,400 - $4,200
50W धातु के लिए फाइबर लेजर डीप एनग्रेविंग मशीन
लेजर गहरी उत्कीर्णन मशीन के साथ 50W फाइबर लेजर स्रोत राहत नक़्क़ाशी और अंकन के साथ-साथ पतली धातुओं को काटने के लिए सबसे अच्छा धातु लेजर उकेरक है।
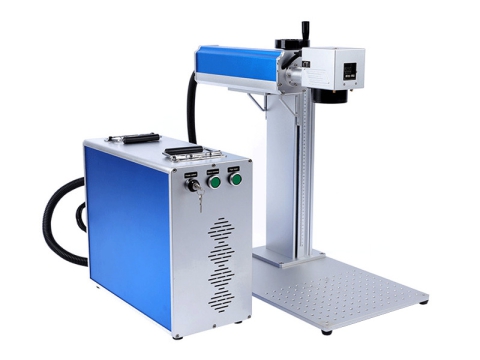
STJ-50F-S
$2,400 - $6,500
2026 गन स्टिपलिंग और ग्रिप टेक्सचरिंग के लिए सर्वश्रेष्ठ लेजर एनग्रेवर
गन स्टिपलिंग और ग्रिप टेक्सचरिंग के लिए 2026 की सर्वश्रेष्ठ बजट लेजर उत्कीर्णन मशीन IPG फाइबर लेजर जनरेटर के लिए 2D/3D बंदूकों पर रंगीन उत्कीर्णन या गहरी उत्कीर्णन।
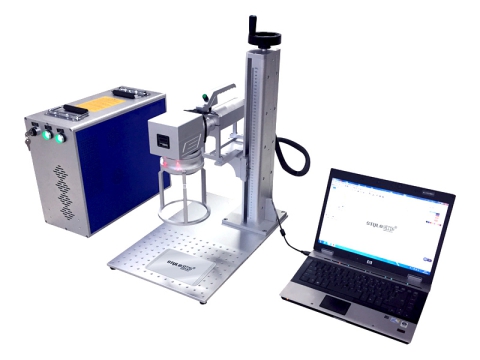
STJ-30F-H
$1,400 - $2,500
मिनी हैंडहेल्ड फाइबर लेजर मार्किंग मशीन 20W, 30W, 50W
मिनी हाथ में फाइबर लेजर अंकन मशीन के साथ 20W, 30W, 50W, 100W पावर विकल्प कहीं भी घर के अंदर और बाहर ठीक उत्कीर्णन के लिए कॉम्पैक्ट और पोर्टेबल है।
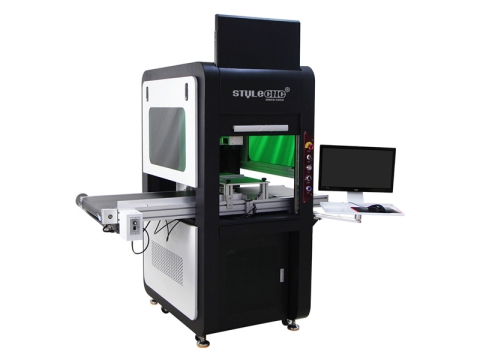
STJ-50F-C
$6,200 - $9,000
लेजर मार्किंग मशीन के साथ CCD विजुअल पोजिशनिंग सिस्टम
सबसे अच्छी फाइबर लेजर मार्किंग मशीन के साथ CCD दृश्य स्थिति प्रणाली का उपयोग विविध और जटिल नक्काशी और कटाई के साथ कम लागत पर बड़े पैमाने पर उत्पादन के लिए किया जाता है।
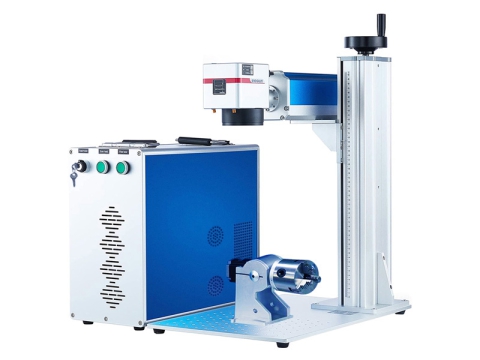
STJ-30FM-S
$2,500 - $5,800
रंग अंकन के लिए सस्ती फाइबर लेजर उत्कीर्णन मशीन
रंग अंकन के लिए सस्ती फाइबर लेजर उत्कीर्णक स्टेनलेस स्टील, टाइटेनियम और क्रोमियम की धातुओं पर काले, सफेद, ग्रे और रंग उत्कीर्ण करने के लिए डिज़ाइन किया गया है।
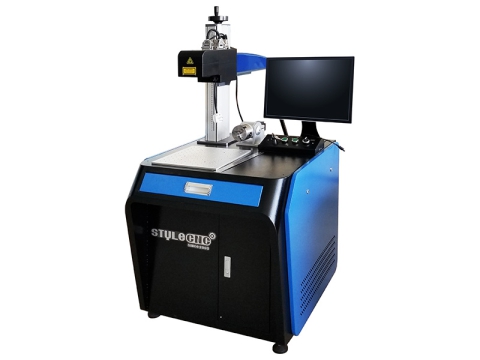
STJ-100Fएम-3डी
$6,800 - $8,800
3D धातु बनावट के लिए फाइबर लेजर अंकन मशीन
3D फाइबर लेजर अंकन मशीन नक्काशी के लिए एक 5-अक्ष लेजर बनावट प्रणाली है 3D घुमावदार धातु की सतहें और धातु के सांचों पर गहरी उत्कीर्णन बनावट और उभरी हुई आकृतियाँ।
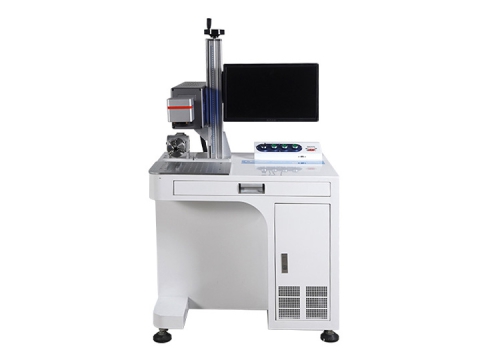
STJ-30C
$4,000 - $6,500
CO2 ग्लास, ऐक्रेलिक, प्लास्टिक के लिए लेजर मार्किंग मशीन
2022 सबसे अच्छा CO2 लेजर मार्किंग मशीन का उपयोग प्लास्टिक, ऐक्रेलिक, ग्लास को उकेरने के लिए किया जाता है। अब सस्ती CO2 डेस्कटॉप लेजर अंकन प्रणाली लागत मूल्य पर बिक्री के लिए।
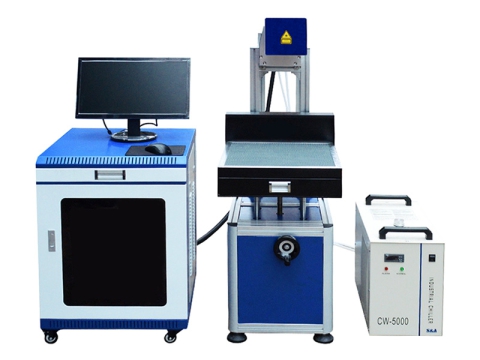
STJ-80C
$4,700 - $5,500
कम लागत CO2 चमड़ा और कपड़े के लिए लेजर मार्किंग मशीन
कम लागत CO2 लेजर मार्किंग मशीन का उपयोग चमड़े, कपड़े, जींस, कपड़ा को निजीकृत करने के लिए किया जाता है। अब सस्ता CO2 लेजर मार्कर प्रणाली लागत मूल्य पर बिक्री के लिए।
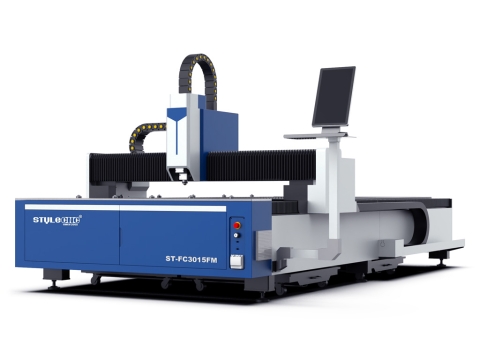
ST-FC3015FM
$15,000 - $43,000
2026 सर्वश्रेष्ठ शीट मेटल लेजर कटर बिक्री के लिए (1500W - 6000W)
2026 सर्वश्रेष्ठ शीट धातु लेजर कटर एक पूर्ण आकार की स्वचालित सीएनसी लेजर धातु काटने की मशीन है 1500W सेवा मेरे 6000W भागों, संकेत, कला और शिल्प के लिए पावर विकल्प।
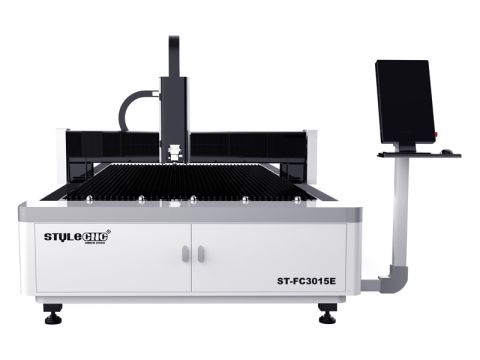
ST-FC3015E
$12,800 - $16,000
2026 टॉप रेटेड फाइबर लेजर कटिंग मशीन बिक्री के लिए - 2000W
धातु निर्माण के लिए सबसे लोकप्रिय और शीर्ष रेटेड फाइबर लेजर काटने की मशीन बिजली विकल्पों के साथ एक सस्ती कीमत पर उपलब्ध है 1500W, 2000W, 3000W.
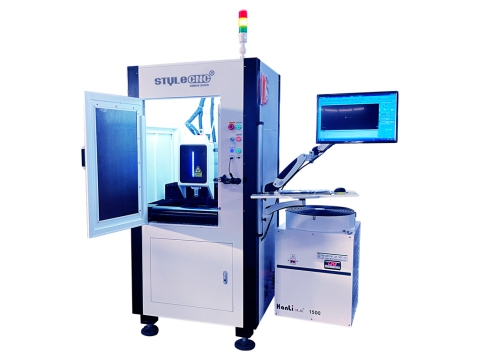
ST-FC3030
$12,200 - $14,500
चांदी, सोना, तांबे के लिए मिनी लेजर धातु आभूषण कटर
क्या आप चांदी, सोना, तांबा, स्टेनलेस स्टील से धातु के गहने बनाने के लिए एक सटीक लेजर कटर की तलाश में हैं? बिक्री के लिए उपलब्ध मिनी कॉम्पैक्ट लेजर ज्वेलरी कटर की समीक्षा करें।
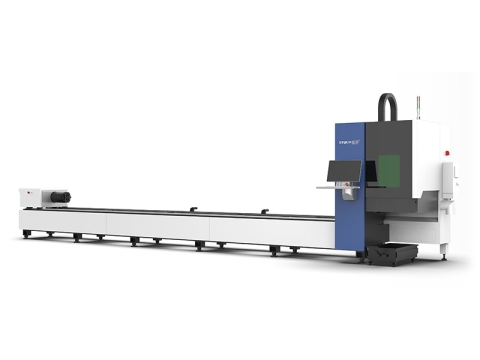
ST-FC6020T
$20,800 - $56,800
2026 टॉप रेटेड फाइबर लेजर ट्यूब कटिंग मशीन बिक्री के लिए
2026 की सर्वश्रेष्ठ फाइबर लेजर ट्यूब कटिंग मशीन एक ऑटो सीएनसी मेटल पाइप कटर है जिसका उपयोग वर्गाकार, गोल, आयताकार, अंडाकार आकार की ट्यूबों पर आकृतियाँ और रूपरेखा बनाने के लिए किया जाता है।
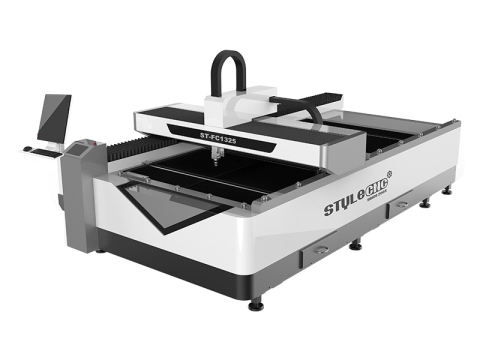
ST-FC1325
$14,000 - $18,500
2026 सबसे सस्ता 4x8 फाइबर लेजर स्टेनलेस स्टील कटर 1500W
2026 सबसे सस्ता 4x8 लेजर स्टेनलेस स्टील काटने की मशीन के साथ 1500W फाइबर लेजर धातुओं को कम से कम काट सकता है 2mm एल्यूमीनियम, 3-4 मिमी स्टेनलेस स्टील, 12mm कार्बन स्टील.
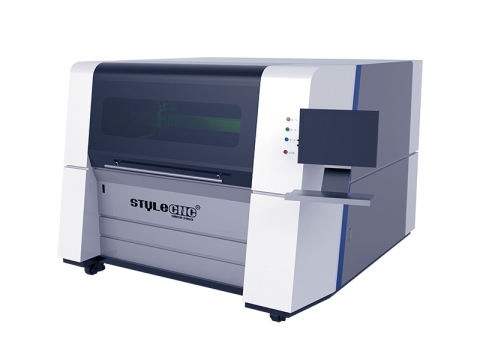
ST-FC1390
$17,000 - $31,000
शुरुआती लोगों के लिए प्रवेश स्तर का छोटा धातु लेजर कटर
ST-FC1390 फाइबर लेजर जनरेटर के साथ छोटे धातु लेजर कटर छोटे व्यवसाय में शौकियों और घरेलू उपयोग के लिए एक कॉम्पैक्ट एंट्री लेवल फाइबर लेजर कटिंग सिस्टम है।
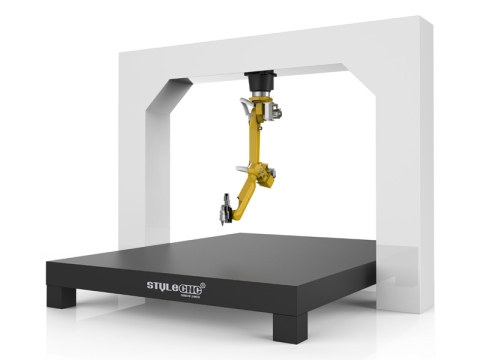
ST-18R
$46,000 - $78,000
औद्योगिक 3D धातु के लिए रोबोटिक फाइबर लेजर कटिंग मशीन
औद्योगिक 3D 5 अक्ष रोबोट भुजा के साथ रोबोट फाइबर लेजर काटने की मशीन 3D घुमावदार धातु भाग, धातु ट्यूब, ऑटो पार्ट्स, बरतन, इलेक्ट्रॉनिक घटक।
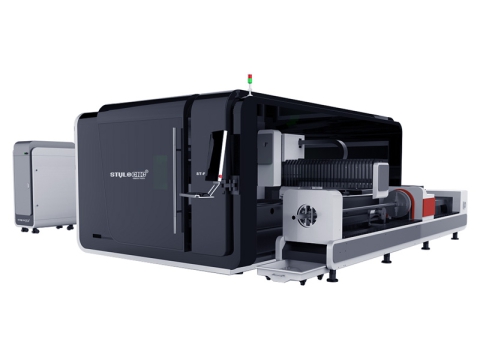
ST-FC3015GAR
$40,000 - $730,000
विभिन्न इस्तेमाल 6KW धातु शीट और ट्यूब के लिए फाइबर लेजर कटर
विभिन्न इस्तेमाल 6000W फाइबर लेजर काटने की मशीन शीट धातु, धातु प्लेट, धातु ट्यूब, और धातु पाइप में कटौती करने के लिए दोहरे कार्यों के साथ सस्ती कीमत पर बिक्री के लिए।
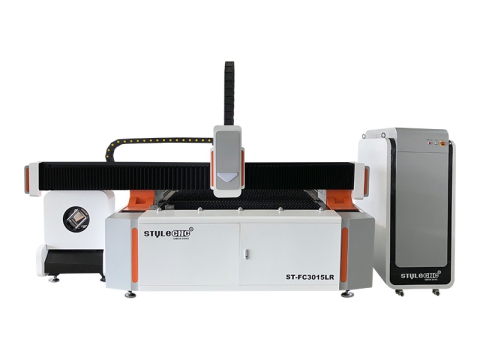
ST-FC3015LR
$19,800 - $46,000
5x10 औद्योगिक फाइबर लेजर धातु काटने की मशीन बिक्री के लिए
सस्ती 5x10 औद्योगिक फाइबर लेजर धातु काटने की मशीन धातु निर्माण के लिए एक मशीन में शीट धातु और ट्यूब दोनों को काटने के लिए लागत मूल्य पर बिक्री के लिए।
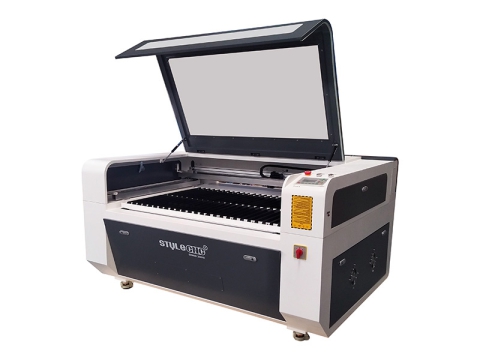
STJ1390
$2,850 - $10,000
एक्सएनएनएक्स बेस्ट CO2 छोटे व्यवसाय और घरेलू उपयोग के लिए लेजर कटर
2026 सबसे अच्छा CO2 लेजर कटर छोटे व्यवसायों, घरेलू उपयोगकर्ताओं और शौकियों के लिए लकड़ी, कागज, ऐक्रेलिक, प्लास्टिक, कांच, चमड़ा, कपड़े को उकेरने और काटने के लिए डिज़ाइन किया गया है।
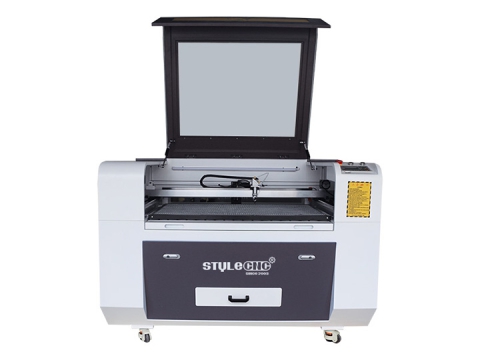
STJ9060
$2,800 - $4,000
एंट्री लेवल CO2 शुरुआती लोगों के लिए हॉबी लेजर कटर मशीन
CO2 शुरुआती लोगों के लिए हॉबी लेजर कटर मशीन एक एंट्री-लेवल लेजर उत्कीर्णन और कटिंग सिस्टम है। 2x3 शौकियों, छोटे व्यवसाय, घर की दुकान के लिए टेबल किट।
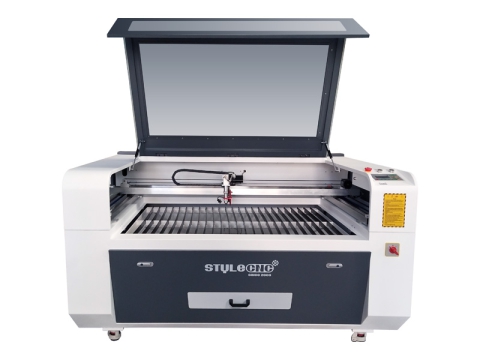
STJ1390
$3,500 - $10,000
100W लकड़ी के काम के लिए लेजर लकड़ी कटर उत्कीर्णन मशीन
100W लेजर लकड़ी कटर उत्कीर्णन मशीन एक सस्ती है CO2 नए और शुरुआती लोगों के लिए लेजर कटर किट, जो दृढ़ लकड़ी, प्लाईवुड, एमडीएफ, बांस को उकेरने और काटने के लिए है।
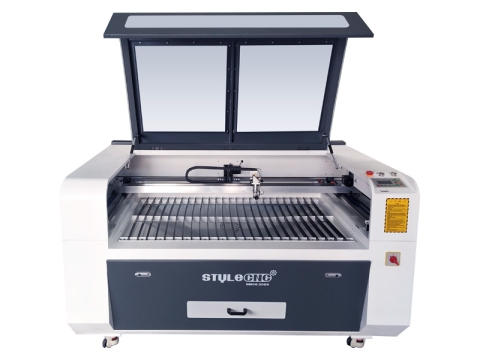
STJ1610
$3,200 - $12,000
2026 बिक्री के लिए सर्वश्रेष्ठ ऐक्रेलिक लेजर कटिंग मशीन
2026 सर्वश्रेष्ठ ऐक्रेलिक लेजर कटिंग मशीन का उपयोग प्लास्टिक, स्पष्ट और रंगीन ऐक्रेलिक शीट को अक्षरों, संख्याओं, संकेतों, लोगो, पैटर्न, कला और शिल्प के रूप में काटने के लिए किया जाता है।
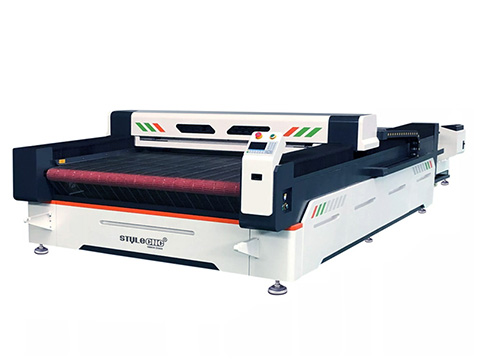
STJ1630A
$9,800 - $10,800
2026 बिक्री के लिए सर्वश्रेष्ठ औद्योगिक कपड़ा लेजर काटने की मशीन
2026 सबसे अच्छा औद्योगिक कपड़े लेजर काटने की मशीन बड़े कन्वेयर टेबल और स्वचालित खिला प्रणाली के साथ कपड़े, परिधान, वाणिज्यिक उपयोग में फैशन के लिए।
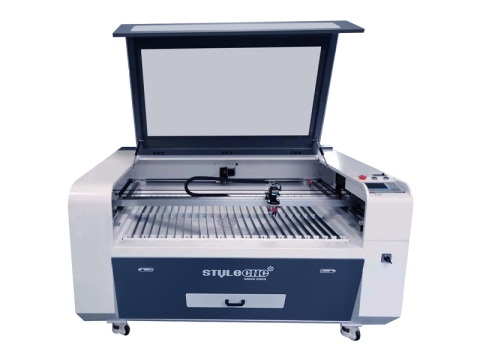
STJ1610-CCD
$4,500 - $12,700
सीएनसी लेजर कटर के साथ CCD कैमरा दृश्य पहचान प्रणाली
सीएनसी लेजर कटर एक एकीकृत CCD कैमरा दृश्य पहचान प्रणाली, प्रीमियम कपड़े, कैनवास और सूती टवील जैसे कपड़ों से जटिल कढ़ाई वाले बैज तैयार करने के लिए आदर्श है।
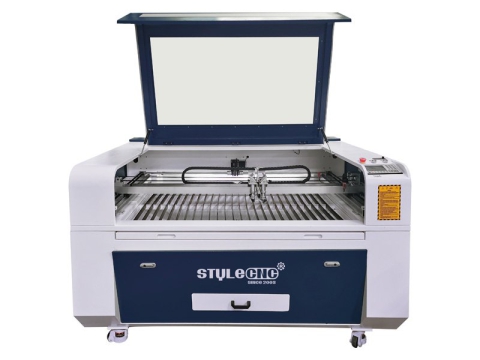
STJ1390-2
$4,200 - $11,000
दोहरे सिर CO2 कागज़ और कार्डबोर्ड के लिए लेजर कटर
दोहरा सिर CO2 लेजर कटर 2 लेजर कटिंग हेड के साथ आता है, जिससे व्यक्तिगत निमंत्रण, कार्ड, मॉकअप, स्टोरेज बॉक्स बनाने के लिए कागज और कार्डबोर्ड को काटा जा सकता है।
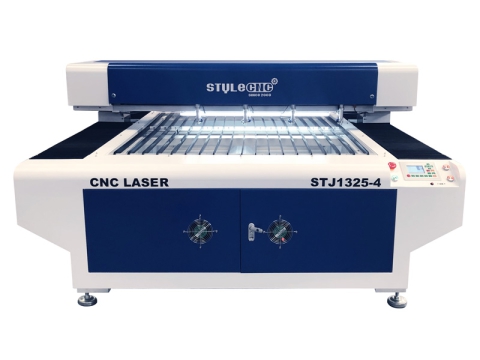
STJ1325-4
$8,400 - $20,000
2026 सर्वाधिक बिकने वाला 4x8 प्लाईवुड और एमडीएफ के लिए लेजर कटर
2026 सबसे ज़्यादा बिकने वाला किफ़ायती 4x8 4 लेजर हेड के साथ लेजर कटर एक ही समय में 1 से 4 तक कई प्रोजेक्ट बनाने के लिए पूर्ण शीट प्लाईवुड, एमडीएफ को काट सकता है।
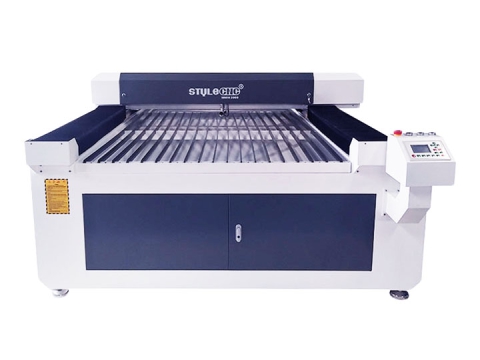
STJ1325
$5,200 - $10,800
2026 बिक्री के लिए सर्वश्रेष्ठ औद्योगिक लेजर फोम काटने की मशीन
2026 की सर्वश्रेष्ठ औद्योगिक लेजर फोम कटिंग मशीन का उपयोग कस्टम फोम प्रोजेक्ट और योजनाओं को बनाने के लिए ईवीए फोम, ईपीएस फोम, एक्सपीएस फोम, स्टायरोफोम, पीई फोम और रबर को काटने के लिए किया जाता है।
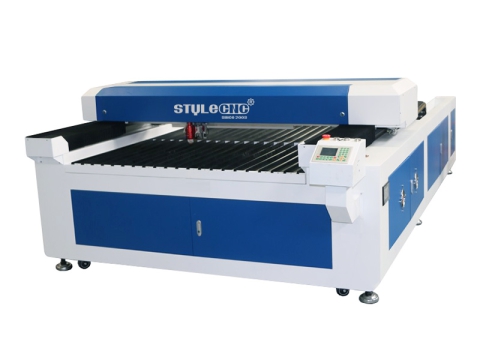
STJ1325M
$6,500 - $13,000
धातु और अधातु लेजर कटर के साथ 300W CO2 लेजर ट्यूब
धातु और अधातु लेजर काटने की मशीन 300W CO2 लेजर ट्यूब स्टेनलेस स्टील, मिश्र धातु, एक्रिलिक, चमड़ा, प्लाईवुड, MDF, लकड़ी के लिए एक नया डिजाइन लेजर कटर है।
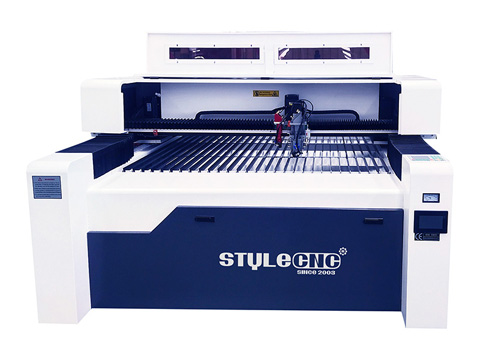
STJ1325M-2
$9,000 - $14,000
बहुमुखी 4x8 बिक्री के लिए सीएनसी लेजर उत्कीर्णन कटिंग मशीन
4x8 सीएनसी लेजर उत्कीर्णन कटिंग मशीन का उपयोग स्टील, एल्यूमीनियम, पीतल जैसी धातुओं और ऐक्रेलिक और प्लाईवुड सहित अधातुओं दोनों पर उत्कीर्णन और कटाई के लिए किया जाता है।
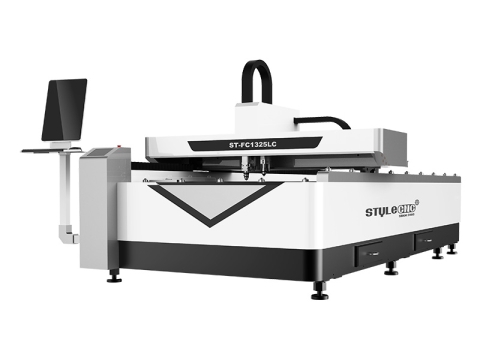
ST-FC1325LC
$15,800 - $20,500
फाइबर और CO2 धातु और अधातु के लिए कॉम्बो लेजर कटिंग सिस्टम
1500W फाइबर लेजर धातु काटने की मशीन के साथ संयुक्त 150W CO2 लेजर काटने प्रणाली धातु, लकड़ी, एक्रिलिक, प्लास्टिक, चमड़े, कपड़े के लिए एक संकर लेजर कटर है।
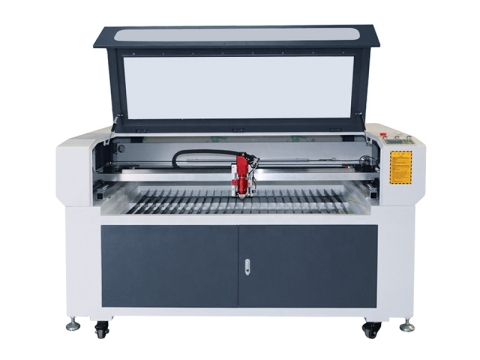
STJ1610M
$7,500 - $12,000
2026 सर्वश्रेष्ठ धातु और अधातु लेजर कटिंग मशीन बिक्री के लिए
2026 सर्वश्रेष्ठ मिश्रित हाइब्रिड लेजर कटिंग मशीन STJ1610M गोद ले CO2 सीलबंद लेजर ट्यूब, जो मोटी अधातु और धातु सामग्री को काट सकती है 0.5mm अप करने के लिए 2mm.
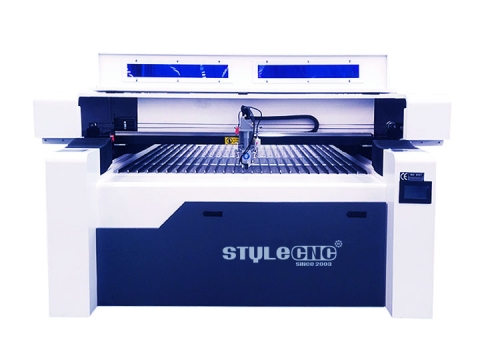
STJ1325M
$8,000 - $12,800
लकड़ी और धातु के लिए मिश्रित सीएनसी लेजर कटर उत्कीर्णन मशीन
मिश्रित सीएनसी लेजर कटर उत्कीर्णन मशीन एक बहुमुखी हाइब्रिड लेजर है जो लकड़ी जैसी गैर-धातुओं से लेकर स्टील जैसी धातुओं तक विभिन्न सामग्रियों को उत्कीर्ण और काट सकती है।
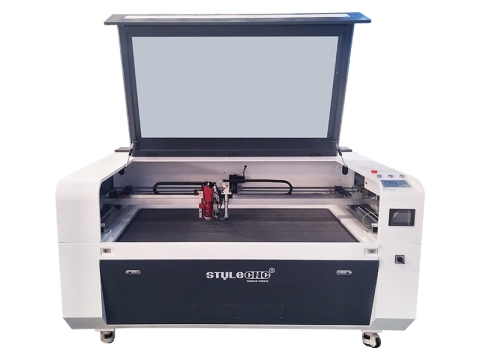
STJ1390M-2
$7,500 - $12,500
लाभदायक मिश्रित सीएनसी लेजर कटर हाइब्रिड कटिंग मशीन
लाभदायक मिश्रित सीएनसी लेजर कटर हाइब्रिड कटिंग मशीन वाणिज्यिक उपयोग में लकड़ी, प्लाईवुड, एमडीएफ, ऐक्रेलिक और धातुओं के लिए एक लाभदायक लेजर कटिंग सिस्टम है।
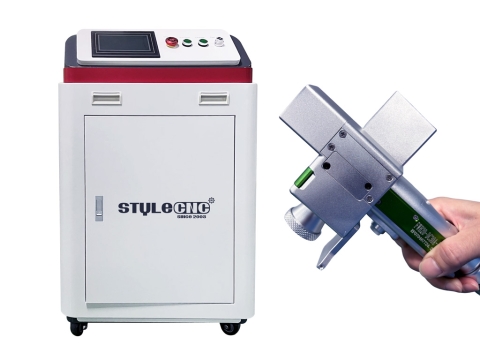
एलसी3000
$3,800 - $6,000
2026 सर्वश्रेष्ठ हैंडहेल्ड फाइबर लेजर सफाई मशीन बिक्री के लिए
2026 सर्वश्रेष्ठ हैंडहेल्ड फाइबर लेजर सफाई मशीन जंग हटाने, पेंट स्ट्रिपिंग और कोटिंग हटाने के लिए फाइबर लेजर के साथ एक मैनुअल पोर्टेबल लेजर क्लीनर है।
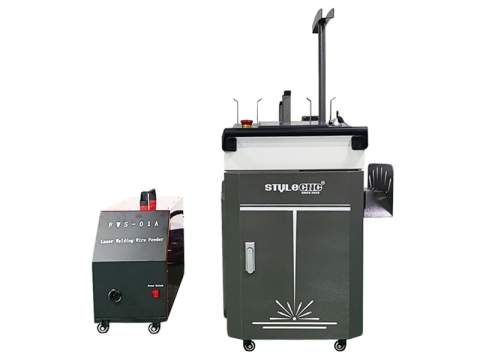
LCW1500
$3,300 - $4,700
3-इन-1 हैंडहेल्ड लेजर वेल्डिंग, सफाई, कटिंग मशीन
3-इन-1 लेजर वेल्डर, क्लीनर, कटर एक पोर्टेबल ऑल-इन-वन लेजर मशीन है जिसमें धातु को काटने और वेल्डिंग करने, जंग, पेंट और कोटिंग को साफ करने के लिए हैंडहेल्ड लेजर गन लगी होती है।

LCW3000
$3,600 - $16,800
2026 बिक्री के लिए सर्वश्रेष्ठ पोर्टेबल हैंडहेल्ड लेजर वेल्डिंग मशीन
2026 सबसे अच्छा पोर्टेबल लेजर वेल्डिंग मशीन के साथ आता है 1500W, 2000W, 3000W, 6000W किनारे, बट, टी, कोने, गोद के धातु जोड़ों के लिए हाथ में फाइबर लेजर वेल्डर बंदूक।
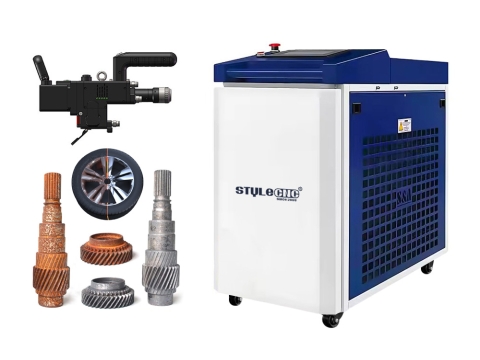
एलसी6000
$12,500 - $13,500
2026 सर्वश्रेष्ठ हैंडहेल्ड लेजर जंग हटाने की मशीन बिक्री के लिए
2026 सर्वश्रेष्ठ हैंडहेल्ड लेजर जंग हटाने की मशीन एक पोर्टेबल लेजर क्लीनर है जिसका उपयोग फाइबर लेजर शक्तियों के साथ धातुओं से जंग हटाने के लिए किया जाता है 1500W, 2000W, 3000W, 6000W.
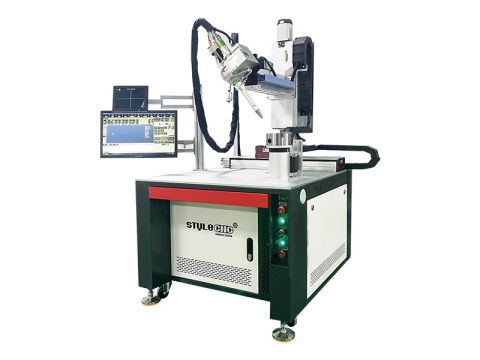
LWT2000
$8,800 - $11,300
बिक्री के लिए उच्च परिशुद्धता स्वचालित सीएनसी लेजर वेल्डिंग मशीन
सीएनसी लेजर वेल्डिंग मशीन बट, गोद, कोने, टी, किनारे, निकला हुआ किनारा के सटीक धातु जोड़ों के लिए फाइबर लेजर बीम वेल्डिंग प्रणाली के साथ एक स्वचालित लेजर वेल्डर है।
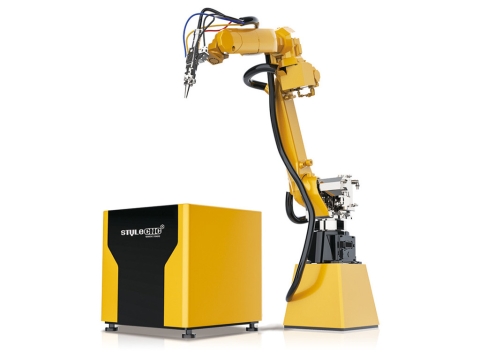
LWR3000
$10,800 - $32,000
स्वचालित स्मार्ट 3D औद्योगिक लेजर वेल्डिंग रोबोट बिक्री के लिए
स्वचालित वाहन खोजें और खरीदें 3D लोकप्रिय वेल्डिंग मशीन निर्माताओं और ब्रांडों से 6-अक्ष औद्योगिक रोबोट भुजा के साथ लागत मूल्य पर फाइबर लेजर वेल्डिंग रोबोट।
वे विशेष कहानियां और लेख जो आपको रुचिकर लगें
अपनी पहली सीएनसी लेजर मशीन खोजें और खरीदें
परिभाषा
सीएनसी लेजर मशीन एक स्वचालित विनिर्माण उपकरण है जो फाइबर, कार्बन डाइऑक्साइड (CO2ये मशीनें धातु और अधात्विक दोनों प्रकार की सामग्रियों पर निशान लगाने, नक्काशी करने, उत्कीर्णन करने और काटने, धातु के घटकों को वेल्ड करने और संदूषक, जंग, पेंट या कोटिंग हटाने के लिए पराबैंगनी (यूवी) लेजर बीम का उपयोग करती हैं। उपकरण में एक मशीन बेड, नियंत्रक, बिजली आपूर्ति, लेजर जनरेटर, लेजर ट्यूब, प्रोसेसिंग हेड, दर्पण, लेंस, वाटर चिलर, स्टेपर या सर्वो मोटर, एयर कंप्रेसर, गैस सिलेंडर, एयर स्टोरेज टैंक, डस्ट कलेक्टर, एयर-कूलिंग फिल्टर और ड्रायर, साथ ही सहायक सॉफ्टवेयर और सिस्टम शामिल हैं। इन मशीनों का व्यापक रूप से विभिन्न क्षेत्रों में उपयोग किया जाता है, जिनमें औद्योगिक विनिर्माण, शिक्षा, छोटे व्यवसाय, घरेलू कार्यशालाएं, विज्ञापन, कला और शिल्प, उपहार, खिलौने, पैकेजिंग, प्रिंटिंग, चमड़ा प्रसंस्करण, परिधान, ऑटोमोटिव विनिर्माण, संगीत वाद्य यंत्र उत्पादन, निर्माण, लेबल निर्माण और चिकित्सा क्षेत्र शामिल हैं।
अनुप्रयोगों
सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल) लेजर मशीनों का उपयोग विभिन्न प्रकार की धात्विक और अधात्विक सामग्रियों पर अंकन, नक्काशी, उत्कीर्णन, कटाई, वेल्डिंग और सफाई के लिए किया जाता है:
धात्विक सामग्रीकार्बन स्टील, स्टेनलेस स्टील, टूल स्टील, स्प्रिंग स्टील, गैल्वनाइज्ड स्टील, एल्युमीनियम, तांबा, सोना, चांदी, मिश्र धातु, टाइटेनियम, लोहा, पीतल, मैंगनीज, क्रोमियम, निकेल, कोबाल्ट और सीसा।
गैर-धातु सामग्रीलकड़ी, मध्यम घनत्व फाइबरबोर्ड (एमडीएफ), प्लाईवुड, पार्टिकलबोर्ड, एक्रिलिक, प्लास्टिक, पॉलीमिथाइल मेथैक्रिलेट (पीएमएमए), चमड़ा, कपड़े, कार्डबोर्ड, कागज, रबर, डेप्रोन फोम, ईपीएम, गेटोरफोम, पॉलिएस्टर (पीईएस), पॉलीइथाइलीन (पीई), पॉलीयुरेथेन (पीयूआर), नियोप्रीन, वस्त्र, बांस, हाथी दांत, कार्बन फाइबर, पॉलीविनाइल क्लोराइड (पीवीसी), पॉलीविनाइल ब्यूटिरल (पीवीबी), पॉलीटेट्राफ्लोरोएथिलीन (पीटीएफई/टेफ्लॉन), और बेरिलियम ऑक्साइड, साथ ही हैलोजन (क्लोरीन, फ्लोरीन, आयोडीन, एस्टैटिन, या ब्रोमीन), फेनोलिक रेजिन, या एपॉक्सी रेजिन युक्त कोई भी सामग्री।
प्रकार
सीएनसी लेजर मशीनों को कटिंग, उत्कीर्णन, अंकन, सफाई और वेल्डिंग मशीनों में वर्गीकृत किया जाता है।
कटर में फाइबर शामिल हैं, CO2 और हाइब्रिड लेजर कटर,
engravers इसमें फाइबर, यूवी और शामिल हैं CO2 लेजर उकेरक.
मार्करों में फाइबर शामिल हैं, CO2 और यूवी लेजर अंकन मशीन.
वेल्डरों में हैंडहेल्ड और स्वचालित लेजर वेल्डिंग मशीन शामिल हैं।
तकनीकी पैरामीटर - विनिर्देश
| ब्रांड | STYLECNC |
| लेजर पावर | 20W - 60000W |
| लेजर तरंग दैर्ध्य | 10.6μm, 1064 एनएम, 355 एनएम |
| लेजर प्रकार | फाइबर, CO2 और यूवी लेजर |
| क्षमता | काटना, उत्कीर्णन, नक्काशी, अंकन, सफाई, वेल्डिंग |
| मूल्य रेंज | $2,400 - $260,000 |
लागत एवं मूल्य निर्धारण
एक सीएनसी लेजर मशीन की लागत संरचना में विभिन्न घटक (जैसे सीएनसी नियंत्रक, बिजली आपूर्ति, लेजर जनरेटर, लेजर हेड, लेजर ट्यूब, लेंस, दर्पण, मशीन फ्रेम, वाटर चिलर, स्टेपर या सर्वो मोटर, धूल संग्रहण प्रणाली, एयर कंप्रेसर, गैस सिलेंडर, एयर स्टोरेज टैंक, एयर-कूलिंग फिल्टर और ड्रायर), साथ ही सॉफ्टवेयर और नियंत्रण प्रणाली, परिवहन लागत, कर, सीमा शुल्क निकासी शुल्क और सेवाएं और तकनीकी सहायता शामिल हैं।
सीएनसी लेजर कटिंग मशीनों की कीमत सीमा इस प्रकार है: $2, 600 और $300,000; सीएनसी लेजर उत्कीर्णन मशीनों की रेंज से लेकर $2,400 तक $70,000; सीएनसी लेजर मार्किंग मशीनों की कीमत के बीच होती है। $3, 000 और $70,000; और सीएनसी लेजर वेल्डिंग मशीनों की रेंज से लेकर है। $1को 6,800 $2कुल मिलाकर, 2026 तक, सीएनसी लेजर उपकरण खरीदने की औसत लागत लगभग 8,000 होने की उम्मीद है। $6000.
लाभ और लाभ
आधुनिक तकनीकी उन्नति के रूप में, सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल) लेजर प्रोसेसिंग मशीनें एक वर्कपीस पर उच्च ऊर्जा घनत्व वाली लेजर किरण डालती हैं। इससे स्थानीय ताप और पिघलन उत्पन्न होती है, जिसके बाद उच्च दबाव वाली गैस पिघले हुए पदार्थ को उड़ा ले जाती है—जिससे सटीक कटाई (आकार देना या कंटूरिंग करना) या उत्कीर्णन (पाठ और पैटर्न का) संभव हो पाता है।
• इसमें संकीर्ण कटाई चौड़ाई, उच्च परिशुद्धता और उत्कृष्ट सतह फिनिश की विशेषताएं हैं, जिससे द्वितीयक प्रसंस्करण की आवश्यकता समाप्त हो जाती है।
• यह उच्च स्तर की स्वचालन सुविधा प्रदान करता है और पूरी तरह से बंद संचालन का समर्थन करता है; यह स्वच्छ, शांत है और ऑपरेटरों के लिए कार्य वातावरण में काफी सुधार करता है।
• इससे प्रसंस्करण लागत कम हो जाती है। यद्यपि उपकरण में प्रारंभिक निवेश काफी अधिक होता है, लेकिन निरंतर और बड़े पैमाने पर उत्पादन के कारण प्रति इकाई लागत में उल्लेखनीय कमी आती है।
• यह कम जड़त्व वाली गैर-संपर्क प्रसंस्करण विधि का उपयोग करता है, जिसके परिणामस्वरूप उच्च प्रसंस्करण गति प्राप्त होती है। सीएनसी प्रणाली के माध्यम से सीएडी/कैम सॉफ्टवेयर के साथ एकीकृत होने पर, यह सुविधाजनक, समय बचाने वाला संचालन और असाधारण समग्र दक्षता प्रदान करता है।
• लेजर किरण की उच्च ऊर्जा घनत्व किसी भी धातु को पिघला सकती है, जिससे यह चुनौतीपूर्ण सामग्रियों - जैसे कि उच्च कठोरता, उच्च भंगुरता या उच्च गलनांक वाली सामग्रियों - के प्रसंस्करण के लिए विशेष रूप से प्रभावी हो जाती है।
• कम अंतःक्रिया समय और छोटे ऊष्मा-प्रभावित क्षेत्र (HAZ) की विशेषता के कारण, ऊष्मीय विरूपण और आंतरिक तनाव न्यूनतम हो जाते हैं। इसके अलावा, चूंकि यह एक गैर-यांत्रिक संपर्क प्रक्रिया है, इसलिए वर्कपीस यांत्रिक तनाव से मुक्त रहता है, जो इसे सटीक मशीनिंग के लिए आदर्श बनाता है।
• कंप्यूटर आधारित प्रणाली होने के नाते, सीएनसी लेजर तकनीक लचीले समायोजन और संशोधन की अनुमति देती है। यह इसे अनुकूलित उत्पादन के लिए अत्यधिक उपयुक्त बनाती है—विशेष रूप से जटिल आकृति और आकार वाले शीट मेटल घटकों के लिए। परिवर्तनशील बैच आकार या कम उत्पाद जीवनचक्र वाले परिदृश्यों में, पारंपरिक मोल्ड निर्माण अक्सर न तो लागत प्रभावी होता है और न ही समय कुशल; ऐसे मामलों में, लेजर कटिंग और उत्कीर्णन स्पष्ट लाभ प्रदान करते हैं।
सीएनसी लेजर मशीन महज एक उपभोक्ता उत्पाद नहीं है, बल्कि धन सृजन का एक शक्तिशाली साधन है। इस प्रकार के उपकरण प्राप्त करने का प्राथमिक उद्देश्य उत्पादन क्षमता बढ़ाना, दक्षता में सुधार करना, लागत कम करना और तकनीकी क्षमताओं को उन्नत करना है, इसलिए सही मशीन का चयन अत्यंत महत्वपूर्ण है।
कैसे इस्तेमाल करे?
चरण 1. उत्पादन अनुसूची के आधार पर उत्पादन योजना निर्धारित करें और प्रसंस्करण रेखाचित्रों को उपकरण संचालन टीम को वितरित करें।
चरण 2. ड्राफ्ट्समैन योजना के अनुसार रेखाचित्रों का विश्लेषण करते हैं और आवश्यक तकनीकी रेखाचित्र बनाने के लिए सीएडी सॉफ्टवेयर का उपयोग करते हैं।
चरण 3. एक गुणवत्ता निरीक्षक, ड्राफ्ट्समैन द्वारा तैयार किए गए चित्रों की सटीकता की जाँच और पुष्टि करता है।
चरण 4. उत्पादन पर्यवेक्षक डिजिटल ड्राइंग के आधार पर अनुमानित पूर्णता समय की गणना करता है और आवश्यक सामग्री और सहायक कटिंग गैसों को तैयार करता है।
चरण 5. प्रोग्रामर विशेष सॉफ्टवेयर का उपयोग करके एनसी (संख्यात्मक नियंत्रण) मशीनिंग प्रोग्राम फाइलें तैयार करते हैं।
चरण 6. पर्यवेक्षक उपकरण संचालकों को एक कार्य आदेश जारी करता है (कार्य आदेश में शामिल हैं: कार्यक्रम का नाम, सामग्री का प्रकार, सामग्री की मोटाई, वर्कपीस के अधिकतम आयाम और आवश्यक मात्रा)।
चरण 7. पहले टुकड़े की एक परीक्षण कटाई करें और सत्यापन के लिए इसे गुणवत्ता निरीक्षक को सौंप दें। एक बार जब माप विनिर्देशों के भीतर होने की पुष्टि हो जाए, तो पहले टुकड़े को सुरक्षित स्थान पर रख दें।
चरण 8. बैच प्रोसेसिंग शुरू करें।
चरण 9. तैयार किए गए वर्कपीस को पहचान संख्याएँ आवंटित करें।
सावधानियां
स्टार्टअप सावधानियाँ
• कार्य-मेज का निरीक्षण करें और जाँच करें कि कहीं कोई ऐसी बाधा तो नहीं है जो X, Y और Z अक्षों को उनकी मूल (शून्य) स्थिति में लौटने से रोक रही हो। यदि ऐसी कोई बाधा पाई जाती है, तो कृपया उसे हटा दें।
• काटने के लिए आवश्यक गैसें तैयार करें और उनके दबाव को आवश्यक स्तर पर समायोजित करें। उदाहरण के लिए, काटने के लिए ऑक्सीजन का दबाव 0.4–0.5 MPa और नाइट्रोजन का दबाव 1.8–2.2 MPa पर सेट किया जाना चाहिए। (ध्यान दें: दबाव को काटे जाने वाले पदार्थ की मोटाई के आधार पर समायोजित किया जाना चाहिए—पतली शीट के लिए कम दबाव और मोटी प्लेटों के लिए अधिक दबाव का उपयोग करें।)
• एयर कंप्रेसर के स्टोरेज टैंक पर लगे ड्रेन वाल्व को खोलकर उसमें जमा पानी और अशुद्धियों को निकाल दें, फिर वाल्व को बंद करके एयर कंप्रेसर को चालू करें। (एयर कंप्रेसर के लिए लोडिंग और अनलोडिंग प्रेशर क्रमशः 0.8 MPa और 1 MPa निर्धारित करें।)
• वोल्टेज स्टेबलाइजर चालू करें (आउटपुट वोल्टेज को 380 वोल्ट और 400 वोल्ट के बीच सेट करें)।
• एयर ड्रायर को चालू करें (जो एयर कंप्रेसर द्वारा उत्पादित गैस को दर्पणों तक पहुंचाने से पहले उसे ठंडा और सुखाता है)।
• वाटर चिलर चालू करें, सुनिश्चित करें कि पानी का स्तर और दबाव सामान्य सीमा के भीतर हैं, और कूलिंग वाटर और परिवेश-तापमान वाले पानी की आपूर्ति सक्रिय करें। कूलिंग वाटर का दबाव लगभग 0.5 MPa पर सेट किया जाना चाहिए, जिसकी ऊपरी तापमान सीमा 20°C है। परिवेश-तापमान वाले पानी का दबाव लगभग 0.3 MPa पर सेट किया जाना चाहिए, जिसकी ऊपरी तापमान सीमा है। 30°C गर्मियों में और 25°C अन्य मौसमों के दौरान.
• यह सुनिश्चित करें कि उच्च-शुद्धता वाले नाइट्रोजन (शुद्धता ≥99.999%), उच्च-शुद्धता वाले कार्बन डाइऑक्साइड (शुद्धता ≥99.999%) और उच्च-शुद्धता वाले हीलियम (शुद्धता ≥99.999%) के लिए आपूर्ति दबाव 0.4 एमपीए से ऊपर हो।
• लेजर जनरेटर चालू करें.
• उपकरण को चालू करें और ऑपरेटर सिस्टम में लॉग इन करें (पासवर्ड: "user")। आपातकालीन स्टॉप बटन छोड़ें और सभी अलार्म बंद करें। "रेफरेंस पॉइंट पर वापसी" (होमिंग/सेट ज़ीरो) प्रक्रिया पूरी करें। सीएलसी बटन को सक्रिय करें, फिर स्टार्ट बटन (लेजर ऑन) दबाएं। जैसे ही इलेक्ट्रिकल कंट्रोल कैबिनेट पैनल पर "HV रेडी" दिखाई दे, आप सीएनसी कंट्रोल पैनल पर "HV ऑन" बटन दबा सकते हैं।
• उत्पादन अनुसूची के अनुसार आवश्यक मशीनिंग प्रोग्राम को सीएनसी सिस्टम में इनपुट करें और मशीनिंग प्रक्रिया को आगे बढ़ाएं।
शटडाउन सावधानियाँ
• X, Y और Z अक्षों को उनके संदर्भ बिंदुओं पर वापस लाएँ।
• हाई-वोल्टेज स्विच (HV ON) को बंद करें।
• बिजली बंद करें (लेजर बंद करें)।
• सीएनसी पैनल को बंद करने के लिए आपातकालीन स्टॉप बटन दबाएँ। (सीएनसी पैनल को जबरदस्ती बंद न करें; गलत तरीके से बंद करने पर सिस्टम का डेटा नष्ट हो सकता है।)
• मशीन टूल के विद्युत नियंत्रण कैबिनेट की बिजली आपूर्ति बंद कर दें।
• चिलर को बंद करें और उसकी बिजली आपूर्ति काट दें।
• विद्युत नियंत्रण कैबिनेट की बिजली आपूर्ति बंद कर दें।
• एयर कंप्रेसर को बंद करें और उसकी बिजली आपूर्ति काट दें।
• कंडेंसर को बंद करें और उसकी बिजली आपूर्ति काट दें।
• सभी सहायक गैस वाल्व बंद कर दें।
• सीएनसी लेजर मशीन को साफ करें।
ऑपरेशन के दौरान सावधानियां
• पियर्सिंग प्रक्रिया के दौरान मैल बनने से रोकें (सुरक्षात्मक लेंस का उपयोग करके)।
• स्टेनलेस स्टील, गैल्वनाइज्ड शीट या एल्युमीनियम जैसी सामग्रियों को काटते समय, आसानी से मैल बन सकता है और फोकसिंग लेंस को दूषित कर सकता है। गलत पैरामीटर सेटिंग्स के कारण होने वाली ऐसी समस्याओं से बचने के लिए, कृपया निम्नलिखित दिशानिर्देशों का पालन करें:
• पियर्सिंग h8 को 2-5 मिमी पर सेट करें; मोटे पदार्थों के लिए इस h8 को बढ़ाएं।
• 2.5 मिमी या उससे अधिक मोटाई वाली सामग्रियों के लिए, "छेदने के बाद छोटे छेद काटें" फ़ंक्शन को सक्षम करें और छोटे छेद की त्रिज्या को 0.5-1 मिमी पर सेट करें।
• 3 मिमी या उससे कम मोटाई वाले स्टेनलेस स्टील के लिए, छेद करने के लिए नाइट्रोजन का उपयोग करना आवश्यक है।
• 3 मिमी से अधिक मोटाई वाले स्टेनलेस स्टील के लिए, छेद करने के लिए नाइट्रोजन या ऑक्सीजन का उपयोग किया जा सकता है।
• एल्युमीनियम या गैल्वनाइज्ड शीट में छेद करने के लिए ऑक्सीजन का उपयोग करना आवश्यक है।
• पियर्सिंग के लिए ऑक्सीजन का उपयोग करते समय, "ऑक्सीजन/नाइट्रोजन स्विच की प्रतीक्षा करें" फ़ंक्शन को सक्षम करें और स्विचिंग समय को 1-3 सेकंड पर सेट करें।
• कटाई प्रक्रिया के दौरान, सामग्री में होने वाले विरूपण पर बारीकी से नज़र रखें। यदि शीट मुड़ती है या कंपन करती है (उछलती है), तो अपूर्ण कटाई या ऐसे कंपन के कारण उत्पन्न होने वाले अपशिष्ट को रोकने के लिए काटने से पहले उसे समतल कर लें।
व्यक्तिगत सुरक्षा युक्तियाँ
• काटे जाने वाले पदार्थ की प्रकृति का पता लगाएं, यह निर्धारित करें कि काटने की प्रक्रिया के दौरान उससे जहरीली गैसें निकलेंगी या नहीं, और यह सुनिश्चित करें कि पर्याप्त धुआं/धुआं निकालने की प्रणाली मौजूद हो। (नोट: ऑपरेटरों को सुरक्षा उपकरण पहनना अनिवार्य है।)
• उपकरण के संचालन मैनुअल में दिए गए निर्देशों पर पूरा ध्यान दें।
मशीनिंग सुरक्षा युक्तियाँ
• मशीनिंग कार्य शुरू करने से पहले, कृपया निम्नलिखित बातों का ध्यान रखें: काटे जाने वाले पदार्थ के गुणों की जाँच करें, समझें कि यह लेजर किरण को कैसे परावर्तित करता है, और सुनिश्चित करें कि इसमें पर्याप्त प्रकाश-अवशोषण क्षमता है ताकि परावर्तित प्रकाश लेजर स्रोत को नुकसान न पहुँचाए।
• ऑपरेशन के दौरान, बिजली के खतरों और लेजर से संबंधित संभावित चोटों से बचाव के लिए सावधानी बरतें।
बिजली सुरक्षा
यह उपकरण 390-400 वोल्ट एसी से संचालित होता है, जिसे आवश्यक उत्तेजना ऊर्जा प्रदान करने के लिए उच्च-वोल्टेज ट्रांसफार्मर के माध्यम से 10 केवी से अधिक के उच्च वोल्टेज तक बढ़ाया जाता है।
• उपकरण चालू होने पर विद्युत कैबिनेट या लेजर हेड के सुरक्षात्मक दरवाजों को न खोलें, क्योंकि इससे बिजली का झटका लगने का खतरा होता है।
• उपकरण को बंद करने के बाद भी, विद्युत कैबिनेट या लेजर हेड के सुरक्षात्मक दरवाजों (विशेषकर विद्युत कैबिनेट के पीछे के दरवाजे) को न खोलें।
• ऐसा इसलिए है क्योंकि लेजर सिस्टम के भीतर अवशिष्ट विद्युत आवेश मौजूद हो सकता है, जिससे कर्मियों को आसानी से चोट लग सकती है।
लेजर सुरक्षा
लेजर एक प्रकार का अदृश्य प्रकाश है जिसकी शक्ति घनत्व बहुत अधिक होता है और यह शरीर को जला सकता है और विकिरण से संबंधित चोटें पहुंचा सकता है। लेजर का उपयोग करते समय, किरण के रास्ते में न खड़े हों, क्योंकि इससे जलन हो सकती है; लेजर की ओर सीधे न देखें, क्योंकि ऐसा करने से चोट लग सकती है। उपकरण का उपयोग करते समय सुरक्षात्मक चश्मा पहनने की सलाह दी जाती है।
फोकसिंग लेंस संबंधी सावधानियां
फोकसिंग लेंस की सफाई पर ध्यान दें और इसे नियमित रूप से साफ करें। यदि ऑप्टिकल पथ में कोई विचलन पाया जाता है, तो इसे मासिक आधार पर समायोजित किया जाना चाहिए। इसके अलावा, उपकरण को हमेशा इष्टतम कार्यशील स्थिति में रखने के लिए, संचालन मैनुअल में उल्लिखित आवश्यकताओं के अनुसार नियमित रखरखाव करें।
कोल्ड ड्रायर सावधानियां
• कमरे का तापमान इससे अधिक नहीं होना चाहिए 35°C.
• अपशिष्ट जल को प्रतिदिन निकालें।
• एयर वेंट को सप्ताह में एक बार (एयर गन का उपयोग करके) साफ करें।
• महीने में एक बार फिल्टर को साफ करें (नरम ब्रश और साबुन के पानी का उपयोग करके)।
रखरखाव और समस्या निवारण
मशीन टूल दैनिक रखरखाव
• बाह्य प्रकाशीय पथ का निरीक्षण प्रत्येक 1 से 2 माह में करें। यदि तांबे के दर्पण दूषित पाए जाते हैं, तो उन्हें तुरंत (मानक संचालन प्रक्रियाओं का पालन करते हुए) साफ करें। सफाई के बाद, बाह्य प्रकाशीय पथ को पुनः संरेखित करना आवश्यक है; एक बार संरेखित हो जाने पर, किसी भी घटक को न हिलाएं।
• लीड स्क्रू और लीनियर गाइड को हर 2 सप्ताह से 1 महीने में चिकनाई दें और उनकी देखभाल करें।
• मशीन की पूरी सतह को सप्ताह में एक बार साफ करें।
• चिलर के रेडिएटर से धूल सप्ताह में एक बार साफ करें (आप रेडिएटर में हवा का प्रवाह करके धूल साफ कर सकते हैं)। चिलर में पानी का स्तर महीने में एक बार जांचें और आवश्यकतानुसार पानी भरें (ध्यान रखें कि इस्तेमाल किया जाने वाला पानी जितना हो सके साफ हो)।
• रेफ्रिजरेटेड एयर ड्रायर के फिल्टर की हर 2 से 3 महीने में जांच करें और फिल्टर एलिमेंट को (अल्कोहल का उपयोग करके) साफ करें। सफाई करते समय हल्का दबाव डालें; यदि तेल का अवशेष जमा हो तो उसे गैसोलीन से साफ करें। यदि फिल्टर एलिमेंट क्षतिग्रस्त हो तो उसे बदल दें।
• वर्कटेबल और लिफ्टिंग प्लेटफॉर्म की गाइड रेल को महीने में एक बार साफ करें।
• चिलर की मासिक जाँच करें। यदि पानी का स्तर कम हो, तो पानी डालें। शुद्ध पानी को हर 2 महीने में और आसुत जल को हर 6 महीने में बदलें। यदि जाँच के दौरान पानी की गुणवत्ता खराब प्रतीत हो, तो उसे तुरंत बदल दें।
• 9.6 मिमी से अधिक मोटे कार्बन स्टील या 5 मिमी से अधिक मोटे स्टेनलेस स्टील को काटते समय, लेंस की बेहतर सुरक्षा के लिए लंबी फोकल लंबाई वाले लेंस का उपयोग करने की सलाह दी जाती है।
• स्टेनलेस स्टील, लकड़ी, रबर, ऑर्गेनिक ग्लास (एक्रिलिक), या क्वार्ट्ज जैसी सामग्री को काटने के बाद हमेशा लेंस को साफ करें।
• गर्मी के मौसम में, जब तापमान अधिक होता है, तो सीएनसी लेजर उपकरण के लंबे समय तक चलने के दौरान जेड-एक्सिस और उसका आवरण थोड़ा गर्म हो सकता है; यह सामान्य है। हालांकि, यदि तापमान अत्यधिक बढ़ जाता है—इतना कि छूने पर गर्म लगे—तो यह असामान्य है। ऐसे मामलों में, निम्नलिखित की जाँच करें:
- सुनिश्चित करें कि चिलर पर बाहरी ऑप्टिकल पथ के लिए नियंत्रण स्विच चालू है।
- सुनिश्चित करें कि Z-अक्ष का ऑप्टिकल पथ ठीक से संरेखित है।
- फोकसिंग लेंस की सतह पर किसी भी प्रकार की गंभीर क्षति (जैसे, कई धब्बे) की जांच करें।
- सुनिश्चित करें कि Z-अक्ष लंबवत स्थिति में है। - Y-अक्ष के पास स्थित दोनों तांबे के दर्पण साफ हैं या नहीं, इसकी जांच करें। उपरोक्त में से कोई भी समस्या Z-अक्ष और उसके आवरण के गर्म होने का कारण बन सकती है; कृपया आगे की प्रक्रियाओं के दौरान सतर्क रहें।
- गैस मिश्रण बदलने के बाद, सुनिश्चित करें कि गैस मिश्रण वाल्व कसकर बंद है, फिर कवर पैनल को धीरे से बंद कर दें।
• हमेशा उचित संचालन प्रक्रियाओं का पालन करें। "रिट्रैक्ट" कमांड के बाद "साइकिल स्टार्ट" या "सेट टू कट" कमांड के बाद "साइकिल स्टार्ट" कमांड का प्रयोग करते समय, प्रोग्राम डिस्प्ले पर विशेष ध्यान दें। कटिंग हेड के नीचे उतरते समय कभी भी तीव्र गति न करें (ऐसा करने से टक्कर का खतरा बहुत अधिक होता है)।
• निम्नलिखित स्थितियाँ बार-बार "छेदन" (जिससे लेंस को नुकसान हो सकता है) का कारण बन सकती हैं:
- अस्थिर लेजर पल्स, जो संभवतः ऑपरेटिंग वोल्टेज में उतार-चढ़ाव या अन्य कारकों के कारण हो सकती हैं।
- प्रकाशीय पथ का गलत संरेखण।
- पियर्सिंग पैरामीटर की गलत सेटिंग।
• समय-समय पर एसीटोन की थोड़ी मात्रा से भीगे हुए कॉटन स्वैब या शोषक कॉटन का उपयोग करके जेड-एक्सिस असेंबली के अंदरूनी हिस्से को साफ करें।
सीएनसी लेजर दैनिक रखरखाव
यह सुनिश्चित करने के लिए कि एक सीएनसी लेजर मशीन इष्टतम प्रदर्शन प्राप्त करे और उसे बनाए रखे, उसे एक उपयुक्त परिचालन वातावरण प्रदान किया जाना चाहिए - विशेष रूप से, एक ऐसा वातावरण जो पानी, गैस और विद्युत आपूर्ति से संबंधित सभी आवश्यकताओं को पूरा करता हो।
शीतलन जल का मुख्य कार्य मशीन के संचालन के दौरान उत्पन्न ऊष्मा को कम करना है, जिससे मशीन अत्यधिक उच्च तापमान पर न चले। एक चिलर विद्युत कैबिनेट और अनुनाद गुहा से ऊष्मा को दूर करने के लिए शीतलन जल का संचार करता है, जिससे उपकरण का सही ढंग से कार्य करना सुनिश्चित होता है। शीतलन जल का तापमान 20°C पर बनाए रखना चाहिए। चूंकि शीतलन जल चिलर की पाइपिंग और अनुनाद गुहा के भीतर तांबे की प्लेटों से होकर बहता है, इसलिए जल के pH स्तर और विद्युत चालकता के लिए सख्त आवश्यकताएं हैं। यदि जल की गुणवत्ता निम्न स्तर की है, तो लंबे समय तक उपयोग करने से लेजर को नुकसान हो सकता है। ऐसी समस्याओं से बचने के लिए, जल में संक्षारण रोधी एजेंट मिलाए जाने चाहिए और विद्युत चालकता की नियमित रूप से निगरानी की जानी चाहिए ताकि यह सुनिश्चित हो सके कि यह निर्धारित मानकों के भीतर बनी रहे। रेडियो-फ्रीक्वेंसी (RF) जनरेटर को विआयनीकृत जल का उपयोग करके ठंडा किया जाता है, जिसमें विद्युत चालकता को निर्धारित मानकों के अनुरूप बनाए रखने के लिए विशिष्ट एजेंटों को मिलाना भी आवश्यक है।
परिचालन गैसों को दो श्रेणियों में बांटा जा सकता है: एक गैस मिश्रण जो अनुनादी गुहा के माध्यम के रूप में कार्य करता है, और उच्च-शुद्धता वाली नाइट्रोजन। उच्च-शुद्धता वाली नाइट्रोजन की शुद्धता का स्तर कम से कम 99.99% होना चाहिए; अन्यथा, यह आंतरिक प्रकाशीय पथ में स्थित लेंसों को दूषित और क्षतिग्रस्त कर सकती है। गैस की गुणवत्ता को प्राथमिकता देना अत्यंत महत्वपूर्ण है, क्योंकि ऐसा न करने पर लेजर को आसानी से नुकसान हो सकता है।
एयर कंप्रेशर्स रखरखाव
• इंजन चालू करने से पहले प्रतिदिन तेल का स्तर जांचें (यह 3/4 के निशान पर होना चाहिए) और इंजन बंद करने के बाद जमा हुए पानी को निकाल दें।
• कूलिंग ग्रिड को दोनों तरफ से (एयर गन का उपयोग करके) और एयर फिल्टर को सप्ताह में एक बार साफ करें।
• प्रत्येक 1,000 परिचालन घंटों के बाद, तेल और एयर कूलर को साफ करें, और बेल्ट के तनाव की जांच और समायोजन करें।
• प्रत्येक 4,000 परिचालन घंटों के बाद, एयर फिल्टर, ऑयल फिल्टर और कंप्रेसर ऑयल को बदलें।
• परिचालन तापमान 110°C से अधिक नहीं होना चाहिए (सामान्य परिचालन स्थितियों में, यह 80°C और के बीच रहना चाहिए)। 90°सी).
• इलेक्ट्रिक मोटर को प्रति घंटे 20 से अधिक बार चालू नहीं किया जाना चाहिए।
• आपातकालीन स्थिति में ही इमरजेंसी स्टॉप बटन का प्रयोग करें।
• पंखे के ब्लेड वामावर्त दिशा में घूमने चाहिए; यह दर्शाता है कि वायरिंग सही है (यानी, उल्टी नहीं है)।
सुरक्षा और सुरक्षा
अग्नि से सुरक्षा
सीएनसी लेजर मशीन के संचालन के लिए ऑक्सीजन की आवश्यकता होती है, इसलिए मशीन के आस-पास के क्षेत्र में, विशेष रूप से ऑक्सीजन सिलेंडर के पास धूम्रपान वर्जित होना चाहिए, ताकि छिपे हुए खतरों और अनावश्यक क्षति को रोका जा सके। (यदि परिस्थितियाँ अनुमति देती हैं, तो उपकरण के बगल में अग्निशामक यंत्र उपलब्ध कराए जाने चाहिए)
लेजर सुरक्षा
केंद्र पर मारते समय, किसी को यह सुनिश्चित करने के लिए ध्यान देना चाहिए कि व्यक्ति का हाथ पहले दूर हो, h8 नियंत्रण बंद करें (CLC बंद करें) और फिर प्रकाश करें। बाहरी प्रकाश पथ को समायोजित करते समय, यह सुनिश्चित किया जाना चाहिए कि प्रकाश पथ सीमा में कोई भी खड़ा न हो। ऑपरेटर को यह भी सुनिश्चित करने के लिए ध्यान देना चाहिए कि प्रकाश जलने से पहले लोगों को न लगे। प्रकाश शक्ति और समय को एक उचित सीमा तक नियंत्रित किया जाना चाहिए (केंद्रीय शक्ति आम तौर पर 200 और 0.01S के बीच 0.02 होती है। बाहरी ऑप्टिकल पथ को समायोजित करते समय, प्रकाश उत्पादन शक्ति को आम तौर पर लगभग नियंत्रित किया जाता है 300W, और प्रकाश उत्पादन समय 0.2 और 0.5S के बीच नियंत्रित किया जाता है)। बाहरी ऑप्टिकल पथ समायोजित होने के बाद, काटने से पहले सभी सुरक्षात्मक कवर स्थापित किए जाने चाहिए। हवा का आदान-प्रदान करते समय, पहले उच्च वोल्टेज को हटा दें, और हवा का आदान-प्रदान करने के तुरंत बाद दरवाजा बंद कर दें। विद्युत कैबिनेट का दरवाजा लापरवाही से न खोलें, और अंदर के सर्किट और इलेक्ट्रॉनिक घटकों को न छुएं।
रुझान
बुद्धिमानी का युग सभी मामलों में आएगा। चाहे वह जर्मनी का उद्योग 4.0 हो या चीन का स्मार्ट विनिर्माण, औद्योगिक क्षेत्र में चौथी औद्योगिक क्रांति चुपचाप आ रही है। एक उच्च परिशुद्धता लेजर सीएनसी मशीन के रूप में, लेजर सीएनसी काटने की मशीन या लेजर सीएनसी उत्कीर्णन मशीन समय के साथ तालमेल रखने और प्रौद्योगिकी के साथ उड़ान भरने के लिए बाध्य है। लेजर सीएनसी स्वचालन के विकास ने कार्यशाला की उत्पादन क्षमता और स्वचालन स्तर में काफी सुधार किया है।
भविष्य में, इस आधार पर, नेटवर्क प्रौद्योगिकी, संचार प्रौद्योगिकी और कंप्यूटर सॉफ्टवेयर प्रौद्योगिकी के क्षेत्र में बुद्धिमान विनिर्माण के साथ संयुक्त लेजर सीएनसी उत्कीर्णन और काटने की मशीनों का युग गहराई से पक रहा है। एक बुद्धिमान विनिर्माण पायलट प्रदर्शन इकाई के रूप में, STYLECNC अपनी स्वयं की प्रणाली प्रौद्योगिकी एकीकरण क्षमताओं पर भरोसा कर रहा है, भविष्य के विकास की दिशा और तकनीकी कमांडिंग ऊंचाइयों पर ध्यान केंद्रित कर रहा है, और रणनीतिक भागीदारों के साथ मिलकर एक पूरी तरह से बुद्धिमान लेजर सीएनसी मशीनिंग कारखाना बना रहा है और बुद्धिमान लेजर सीएनसी उकेरक और लेजर सीएनसी कटर के लिए एक नई स्थिति बना रहा है।
प्रक्रिया से शुरुआत करें, मशीन से नहीं।
इस पेज पर एक ही शब्द के अंतर्गत 5 अलग-अलग कार्यों को समेटा गया है। कटिंग से शीट से हिस्से अलग किए जाते हैं, एनग्रेविंग से गहराई और बनावट के लिए सामग्री हटाई जाती है, मार्किंग से सतह को बिना ज्यादा कुछ हटाए बदला जाता है। वेल्डिंग धातु को जोड़ता है, और सफाई जंग और कोटिंग को हटा देता है। प्रक्रिया का नाम पहले रखने से विकल्पों की संख्या बहुत कम हो जाती है, क्योंकि एक काम के लिए बनी मशीन शायद ही कभी दूसरा काम ठीक से कर पाती है। जो वर्कशॉप बजट के आधार पर काम शुरू करते हैं, प्रक्रिया के आधार पर नहीं, उन्हें अक्सर ऐसी मशीन मिल जाती है जो उनकी अधिकांश ज़रूरतें पूरी कर देती है, लेकिन कोई भी काम बेहतरीन ढंग से नहीं करती। पहले काम लिखें, फिर सामग्री, फिर मात्रा, और श्रेणी अपने आप तय हो जाएगी।
तरंगदैर्घ्य पदार्थ का निर्धारण करता है, शक्ति नहीं।
इस पृष्ठ का सबसे उपयोगी नियम इसकी विशिष्टता तालिका में छिपा हुआ है: इसमें 3 तरंगदैर्ध्य सूचीबद्ध हैं, और प्रत्येक अलग-अलग सामग्रियों के लिए उपयुक्त है। CO2 तरंगदैर्घ्य लकड़ी, एक्रिलिक, चमड़े और कांच द्वारा अवशोषित हो जाती है, यही कारण है कि लेजर कटर उन सामग्रियों के लिए CO2धातु द्वारा छोटी फाइबर तरंगदैर्ध्य अवशोषित हो जाती है, जबकि प्लास्टिक और कांच द्वारा पराबैंगनी किरणें इतनी धीमी गति से अवशोषित होती हैं कि कुछ भी जलता नहीं है। शक्ति बढ़ाने से भी इसमें कोई परिवर्तन नहीं होता: एक बहुत मजबूत फाइबर CO2 लेजर से मोटी स्टील नहीं कटेगी, और फाइबर स्रोत से पारदर्शी एक्रिलिक नहीं कटेगा। सबसे पहले वेवलेंथ को सामग्री के अनुसार समायोजित करें, फिर मोटाई और गति के अनुसार पावर चुनें।
एक जोड़ी चश्मा पर्याप्त नहीं है
एक ऐसा बिंदु है जो एक से अधिक लेजर चलाने वाली दुकानों के लिए परेशानी का सबब बन जाता है। सुरक्षात्मक चश्मे विशिष्ट तरंग दैर्ध्य के लिए बनाए जाते हैं, इसलिए फाइबर बीम को अवरुद्ध करने वाले चश्मे इसके विरुद्ध कोई काम नहीं करते। CO2 या पराबैंगनी वाला। एक कार्यशाला जिसमें फाइबर मार्कर बगल में CO2 उत्कीर्णक को दो अलग-अलग जोड़ी की आवश्यकता होती है, जिन पर स्पष्ट रूप से लेबल लगे हों और जिन्हें मशीनों के साथ ही रखा जाए, न कि आपस में साझा किया जाए। संभावित परावर्तन की सीमा में आने वाले हर व्यक्ति को इनकी आवश्यकता होती है, न केवल ऑपरेटर को, और किरणें अंकन मशीनें ये अदृश्य होते हैं, और यही बात आकस्मिक आदतों को खतरनाक बनाती है।
काम के अनुसार लेजर का चयन करना:
| तुम क्या जरूरत है | प्रक्रिया | सामान्य स्रोत |
|---|---|---|
| शीट से भाग | काट रहा है | धातु के लिए फाइबर, CO2 जैविक उत्पादों के लिए |
| पाठ और सीरियल कोड | अंकन | फाइबर, CO2 या सामग्री द्वारा यूवी |
| गहराई और बनावट | एनग्रेविंग | CO2 लकड़ी के लिए, धातु के लिए फाइबर |
| धातु को जोड़ना | वेल्डिंग | फाइबर, हैंडहेल्ड या स्वचालित |
| जंग और परत हटाना | सफाई | स्पंदित या निरंतर फाइबर |
लेजर खरीदते समय ध्यान रखने योग्य बातें:
✅ मशीनों की तुलना करने से पहले प्रक्रिया का नाम बताइए।
✅ तरंगदैर्ध्य को सामग्री के अनुसार समायोजित करें, न कि शक्ति को बजट के अनुसार।
✅ अपनी आंखों के चश्मे खरीदते समय, प्रत्येक तरंगदैर्ध्य के लिए उपयुक्त रेटिंग वाले चश्मे खरीदें।
✅ प्रत्येक लेजर के लिए निष्कर्षण और शीतलन की योजना बनाएं।
✅ प्रतिबद्धता जताने से पहले अपनी सामग्री का परीक्षण स्वयं करें।
विचार करने के लिए बातें
यह स्वचालित सीएनसी लेजर मशीनिंग के बारे में जानने के लिए केवल एक छोटी सी शुरुआत है। हालाँकि, इन सहायक अवधारणाओं की बुनियादी समझ होने से, आप जल्दी से उन पर निर्माण करने और सीएनसी लेजर मशीन विकल्पों के बारे में अपने ज्ञान को बढ़ाने में सक्षम होंगे।
अक्सर पूछे जाने वाले प्रश्न
क्या एक ही मशीन से काटना, निशान लगाना, वेल्डिंग करना और सफाई करना संभव है?
हैंडहेल्ड 3-इन-1 यूनिट एक ही स्रोत से पतली धातु को वेल्ड, साफ और काट सकती हैं, जो मरम्मत के काम के लिए उपयुक्त है। प्रत्येक फंक्शन एक समर्पित मशीन की तुलना में कम मेहनत वाला होता है, इसलिए किसी भी प्रक्रिया में उत्पादन की मात्रा उस प्रक्रिया के लिए इसे खरीदने को उचित ठहराती है।
क्या सभी लेज़रों को वाटर चिलर की आवश्यकता होती है?
नहीं। कम शक्ति वाले फाइबर मार्कर आमतौर पर वायु-शीतित होते हैं और उन्हें स्पष्ट वायु प्रवाह के अलावा और कुछ नहीं चाहिए होता है, जबकि CO2 ट्यूब, यूवी स्रोत और उच्च-शक्ति वाले कटर सभी स्वच्छ, तापमान-नियंत्रित पानी पर निर्भर करते हैं। स्थापना की योजना बनाने से पहले इसकी जांच कर लें।
किन लेज़रों को धुंआ निष्कर्षण की आवश्यकता होती है?
इन सभी के कारण अलग-अलग हैं। कार्बनिक पदार्थ धुआँ उत्पन्न करते हैं, धातुएँ महीन कण उत्पन्न करती हैं, और कोटिंग्स अपनी सामग्री से बने कण उत्पन्न करती हैं। निष्कर्षण फेफड़ों की रक्षा करता है और ऑप्टिक्स पर अवशेषों को जमा होने से रोकता है, इसलिए इसे एक प्रक्रिया का हिस्सा मानें।
लेजर स्रोत कितने समय तक चलता है?
यह प्रकार पर निर्भर करता है। फाइबर स्रोतों की रेटिंग लगभग एक लाख घंटे होती है और इन्हें मॉड्यूल के रूप में बदला जाता है, जबकि सीलबंद फाइबर स्रोतों को मॉड्यूल के रूप में बदला जाता है। CO2 कांच की ट्यूबें हजारों घंटे चलती हैं और धीरे-धीरे फीकी पड़ जाती हैं। बजट के हिसाब से ट्यूब बदलना एक सामान्य खर्च है, मरम्मत नहीं।
क्या मैं बाद में और अधिक शक्ति जोड़ सकता हूँ?
बहुत कम ही यह उपयोगी होता है। फ्रेम, कूलिंग और कंट्रोल सिस्टम बिजली की खपत के हिसाब से बनाए गए हैं, इसलिए बिजली की खपत में उल्लेखनीय वृद्धि का मतलब आमतौर पर एक नई मशीन खरीदना होता है। अपग्रेड करने की योजना बनाने के बजाय, कुछ वर्षों के भीतर अपेक्षित काम के लिए ही मशीन खरीदें।
एक उपयुक्त पहला लेजर कौन सा है?
हस्तशिल्प, उपहार और साइनबोर्ड के लिए, एक मध्यम-शक्ति CO2 यह मशीन सबसे व्यापक प्रकार की सामग्रियों को सस्ते में कवर करती है, और एक प्रवेश लेजर उत्कीर्णक यह बुनियादी बातें सिखाता है। धातु निर्माण के लिए, फाइबर से शुरुआत करें, क्योंकि कोई CO2 मशीन आपका पीछा करते हुए वहां पहुंच जाएगी।
हमारे ग्राहक क्या कहते हैं?
हमारे शब्दों को ही सबकुछ न मानें। पता करें कि ग्राहक हमारी सीएनसी लेजर मशीनों के बारे में क्या कहते हैं, जिनका उन्होंने स्वामित्व किया है या जिनका अनुभव किया है। STYLECNC एक नया सीएनसी लेजर मशीन खरीदने के लिए एक विश्वसनीय ब्रांड और निर्माता माना जाता है? हम अपने गुणवत्ता वाले उत्पादों के बारे में पूरे दिन बात कर सकते हैं, 24/7 बेहतरीन ग्राहक सेवा और सहायता, साथ ही हमारी 30-दिन की वापसी और धनवापसी नीति। लेकिन क्या नए और पेशेवर दोनों के लिए यह सुनना ज़्यादा मददगार और प्रासंगिक नहीं होगा कि वास्तविक जीवन के ग्राहक हमसे स्वचालित कंप्यूटर-नियंत्रित मशीन टूल खरीदने और चलाने का अनुभव कैसा करते हैं? हम भी ऐसा ही सोचते हैं, यही वजह है कि हमने अपनी अनूठी खरीद प्रक्रिया में पारदर्शिता लाने में मदद करने के लिए ढेर सारी वास्तविक प्रतिक्रियाएँ एकत्र की हैं। STYLECNC यह गारंटी देता है कि सभी ग्राहक समीक्षाएं उन लोगों की वास्तविक समीक्षाएं हैं जिन्होंने हमारे उत्पादों या सेवाओं को खरीदा और उपयोग किया है।