सीएनसी प्लाज्मा कटर क्या है और यह कैसे काम करता है?
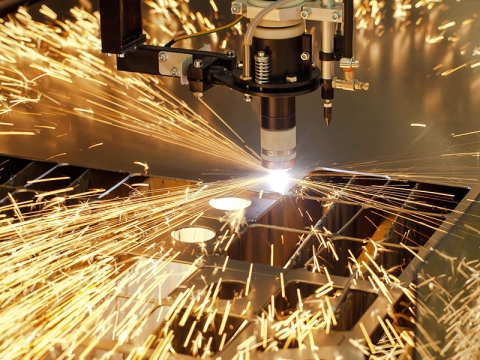
के संयोजन प्लास्मा कटर और सीएनसी नियंत्रक को सीएनसी प्लाज्मा कटिंग मशीन कहा जाता है। सीएनसी प्लाज्मा कटर एक सरल और उपयोग में आसान सीएनसी प्रणाली को जोड़ती है ताकि उच्च तापमान पर नोजल से निकलने वाले उच्च गति वाले वायु प्रवाह को विद्युत कंडक्टर बनाने के लिए आयनित किया जा सके। जब करंट गुजरता है, तो कंडक्टर एक उच्च तापमान वाला प्लाज्मा आर्क बनाता है, और आर्क की गर्मी से वर्कपीस के चीरे पर धातु स्थानीय रूप से पिघल जाती है (और वाष्पित हो जाती है), और पिघली हुई धातु को उच्च गति वाले प्लाज्मा एयरफ्लो की शक्ति से हटा दिया जाता है ताकि चीरे की प्रसंस्करण विधि बनाई जा सके। कुंडलाकार गैस प्रवाह तकनीक द्वारा निर्मित लम्बा और स्थिर प्लाज्मा आर्क किसी भी प्रवाहकीय धातु की सुचारू और किफायती कटिंग सुनिश्चित करता है।
समस्याएं और समाधान
सीएनसी प्लाज्मा कटर मशीन के संचालन की प्रक्रिया में, आपको विभिन्न विफलताओं का सामना करना पड़ेगा। समस्याओं का सामना करने पर, ऑपरेटर को सबसे पहले शांत रहना चाहिए, समस्याओं के लक्षणों के साथ विफलताओं के कारणों का विश्लेषण करना चाहिए, और समस्या निवारण के लिए समाधान ढूंढना चाहिए।
कार्यशील वायु दाब बहुत कम है।
जब प्लाज्मा कटर काम कर रहा होता है, अगर काम करने वाला वायु दाब मैनुअल द्वारा आवश्यक वायु दाब से बहुत कम होता है, तो इसका मतलब है कि प्लाज्मा चाप की इजेक्शन गति कमजोर है, और इनपुट वायु प्रवाह आवश्यक मूल्य से कम है। इस समय, एक उच्च-ऊर्जा, उच्च-गति वाला प्लाज्मा चाप नहीं बन सकता है। नतीजतन, चीरा की गुणवत्ता खराब है, चीरा प्रवेश नहीं करता है, और चीरा जमा होता है। अपर्याप्त वायु दाब के कारण हैं: एयर कंप्रेसर से अपर्याप्त वायु इनपुट। कटर के एयर रेगुलेटिंग वाल्व का दबाव विनियमन बहुत कम है, सोलेनोइड वाल्व में तेल प्रदूषण है, और वायु पथ सुचारू नहीं है। इसलिए, इन पहलुओं से एक-एक करके जांच करना और समस्याओं का पता लगाना और उन्हें समय पर सुधारना आवश्यक है।
कार्यशील वायु दाब बहुत अधिक है।
यदि इनपुट वायु दाब बहुत अधिक है, तो प्लाज़्मा चाप बनने के बाद, अत्यधिक वायु प्रवाह संकेन्द्रित चाप स्तंभ को उड़ा देगा, चाप स्तंभ की ऊर्जा को फैला देगा, और प्लाज़्मा चाप की काटने की शक्ति को कमज़ोर कर देगा। मुख्य कारण हैं: इनपुट वायु का अनुचित समायोजन, वायु फ़िल्टर दबाव कम करने वाले वाल्व का अत्यधिक समायोजन या वायु फ़िल्टर दबाव कम करने वाले वाल्व की विफलता।
इलेक्ट्रोड नोजल जैसे घिसने वाले भागों की अनुचित स्थापना।
इलेक्ट्रोड नोजल थ्रेडेड है और इसे जगह में पेंच करने की आवश्यकता है। नोजल की अनुचित स्थापना, जैसे कि पेंच धागा कड़ा नहीं है, और एडी करंट रिंग ठीक से स्थापित नहीं है, यह अस्थिर काटने और पहनने वाले हिस्सों को बहुत जल्दी नुकसान पहुंचाएगा।
इनपुट AC वोल्टेज बहुत कम है.
कमीशनिंग और उपयोग से पहले, जाँच करें कि क्या प्लाज्मा कटिंग मशीन से जुड़े पावर ग्रिड में पर्याप्त वहन क्षमता है और क्या पावर कॉर्ड के विनिर्देश आवश्यकताओं को पूरा करते हैं। प्लाज्मा कटिंग मशीन का इंस्टॉलेशन स्थान बड़े विद्युत उपकरणों और अक्सर विद्युत हस्तक्षेप वाले स्थानों से दूर होना चाहिए।
ग्राउंड वायर और वर्कपीस के बीच खराब संपर्क।
काटने से पहले ग्राउंडिंग एक आवश्यक तैयारी है। यदि कोई विशेष ग्राउंडिंग उपकरण का उपयोग नहीं किया जाता है, तो वर्कपीस की सतह पर इन्सुलेशन होता है, और गंभीर उम्र बढ़ने के साथ ग्राउंड वायर का दीर्घकालिक उपयोग ग्राउंड वायर और वर्कपीस के बीच खराब संपर्क का कारण होगा।
काटने की गति और मशाल पकड़ की ऊर्ध्वाधरता।
काटने की गति अलग-अलग सामग्रियों और मोटाई के अनुसार तेज या धीमी होनी चाहिए, और वर्तमान आकार सुसंगत होना चाहिए। बहुत तेज या बहुत धीमी होने से असमान काटने की सतह और ऊपरी और निचले किनारों पर स्लैग हो जाएगा। इसके अलावा, कटिंग टॉर्च को लंबवत नहीं रखा जाता है, और स्प्रे किए गए प्लाज्मा आर्क को भी तिरछा स्प्रे किया जाता है, जिससे कटिंग सतह पर ढलान भी होगी।
समस्या निवारण
| समस्याएँ | समस्या का कारण | व्यवस्था |
| होस्ट "पावर स्विच" चालू करें, पावर लाइट प्रकाश नहीं करता है | 1. "पावर इंडिकेटर" लाइट टूट गई है | की जगह |
| 2. 2A फ्यूज ख़राब है | की जगह | |
| 3. कोई इनपुट 3-चरण 380V वोल्टेज नहीं | ओवरहाल | |
| 4. इनपुट 380V 3-फेज वोल्टेज फेज लॉस। "फेज इंडिकेटर की कमी" लाइट | 3-चरण वोल्टेज को मापने के लिए मल्टीमीटर का उपयोग करें जो आवश्यकताओं को पूरा करेगा | |
| 5. शक्ति और इसी तरह | की जगह | |
| 6. खराब कंट्रोल पैनल या होस्ट | ओवरहाल | |
| इनपुट 3-फेज पावर चालू होने के बाद, पंखा नहीं घूमता, लेकिन "पावर इंडिकेटर" लाइट चालू रहती है | 1. इनपुट 3-फेज पावर फेज हानि | तालिका 1.4 के अनुसार भवन निर्माण सामग्री का दृष्टिकोण |
| 2. पंखा विदेशी वस्तुओं से अटका हुआ है | विदेशी शरीर निकालें | |
| 3. पंखे का पावर प्लग ढीला | फिर से डालने | |
| 4. पंखा लीड ऑफ | ओवरहाल | |
| 5. पंखा ख़राब हो गया है | प्रतिस्थापित या ओवरहाल | |
| 3-चरण इनपुट पावर चालू करें, पावर इंडिकेटर लाइट, पंखे का घुमाव सामान्य है, लेकिन "टेस्ट गैस" स्विच खोलें, हवा के प्रवाह के बिना मशाल नोजल | 1. कोई इनपुट संपीड़ित हवा नहीं | गैस आपूर्ति और गैस पाइपलाइन का रखरखाव |
| 2. मेजबान वापस "एयर फिल्टर दबाव नियामक" असंतुलन, दबाव गेज शून्य इंगित करता है। "अंडरप्रेशर" लाल बत्ती इंगित करता है | दबाव को पुनः समायोजित करें। विधि: "एयर फिल्टर प्रेशर रिड्यूसर" हैंड व्हील को दक्षिणावर्त घुमाकर बढ़ाएँ, अन्यथा घटाएँ। | |
| 3. "टेस्ट गैस" ख़राब रोशनी | की जगह | |
| 4. होस्ट इलेक्ट्रोमैग्नेटिक वाल्व ख़राब है | ओवरहाल या प्रतिस्थापन | |
| 5. गैस पाइपलाइन लीक या शॉर्ट सर्किट | ओवरहाल | |
| "परीक्षण गैस" स्विच चालू करें, नोजल में हवा का प्रवाह होता है, जब "कट" प्रकाश बंद हो जाता है, मशाल स्विच बंद हो जाता है, लेकिन न तो हवा जेट और न ही मेजबान कार्यक्रम कार्रवाई | 1. टॉर्च स्विच टूटा हुआ या स्विच लाइन टूटी हुई | प्रतिस्थापित या ओवरहाल |
| 2. "कट" स्विच ख़राब है | की जगह | |
| 3. होस्ट नियंत्रण सर्किट बोर्ड क्षति | ओवरहाल | |
| 4. होस्ट नियंत्रण ट्रांसफार्मर या संबंधित लाइनें या घटक क्षतिग्रस्त | ओवरहाल | |
| 5. तापमान पर दबाव की कमी और अन्य कारणों से सुरक्षा डाउनटाइम में होस्ट | जब तक हवा का दबाव सामान्य नहीं हो जाता या मेजबान का तापमान सामान्य होने के बाद सामान्य नहीं हो जाता | |
| 6. वाटर-कूल्ड कटिंग टॉर्च वाटर कूलिंग सिस्टम से लैस है जो ठीक से काम नहीं कर रहा है, या टैंक में पानी की कमी है, जिससे दबाव की कमी हो रही है, जिससे मेजबान एक संरक्षित स्थिति में है | जाँच कर समाधान करें, यदि नल जल आपूर्ति विभाग का दबाव हो, तो पानी का दबाव बढ़ाया जाना चाहिए | |
| नोजल में हवा के प्रवाह के साथ टॉर्च स्विच चालू करें लेकिन न तो "ऊपर" और न ही "ऊपर" कट | 1. इनपुट 3-फेज पावर फेज हानि | ओवरहाल |
| 2. वायुदाब 0 से कम।45Mpa | तालिका 3.2 में वर्णित विधि द्वारा सामान्य पर समायोजित करें | |
| 3. इनपुट वायु प्रवाह बहुत छोटा है | इनपुट वायु प्रवाह को 300L / मिनट तक बढ़ाएं | |
| 4. "ग्राउंड वायर को काटें" चक और वर्कपीस खराब प्रवाहकीय या "ग्राउंड वायर को काटें" तार फ्रैक्चर | क्लैंप या सर्विस कंडक्टर फिर से | |
| 5. कटिंग टॉर्च नोजल इलेक्ट्रोड या अन्य भाग क्षतिग्रस्त | नये भागों का प्रतिस्थापन | |
| 6. काटने का तरीका सही नहीं है | टॉर्च स्विच चालू करने से पहले टॉर्च नोजल को वर्कपीस कटिंग के शुरुआती बिंदु पर रखा जाना चाहिए | |
| 7. कटिंग टॉर्च केबल ओपन सर्किट | होस्ट "आउटपुट इंटरफ़ेस" और मशाल इलेक्ट्रोड के प्रवाहकीय भाग के बीच पथ को मापने के लिए मल्टीमीटर आर * 10 फ़ाइल का उपयोग करें, अन्यथा सतह केबल टूट गया है | |
| 8. होस्ट "एफडी" स्पार्क गैप बहुत बड़ा या शॉर्ट सर्किट | टंगस्टन रॉड अंतर को फिर से समायोजित करें 0.5mm-0।8mm, अगर टंगस्टन रॉड संरचना विभाग, 2 अंतराल के बराबर जोड़ें 0.5mm-0।8mm | |
| 9. लाइन का होस्ट भाग या घटक क्षति, जैसे दबाव नियंत्रक | ओवरहाल | |
| 10, मेजबान नियंत्रण बोर्ड विकार या क्षति | ओवरहाल या प्रतिस्थापन | |
| 11. मशाल क्षति | मल्टीमीटर R * 10K फाइल कटिंग टॉर्च इलेक्ट्रोड होल्डर का उपयोग करें और बाहरी थ्रेड M32 या M35 प्रतिरोध मान ∽ से सैकड़ों K के करीब होना चाहिए, यदि प्रतिरोध बहुत छोटा है (जैसे कुछ Ka कुछ Ω) तो यह क्षति या नमी को इंगित करता है, धोने और सुखाने के माप के बाद, क्षति की पुष्टि करने के लिए इसे प्रतिस्थापित किया जाना चाहिए | |
| संपर्क काटा जा सकता है, लेकिन गैर संपर्क नहीं काटा जा सकता है, प्रयोग गैर हस्तांतरण चाप गैर स्पार्किंग नोजल | 1.15A फ्यूज फ्यूज खुला सर्किट | की जगह |
| 2. "एयर फिल्टर प्रेशर रिड्यूसर" इंगित करता है कि मान बहुत अधिक है | तालिका 3.2 में दर्शाई गई विधि के अनुसार समायोजित करें | |
| 3. टॉर्च इलेक्ट्रोड नोजल या अन्य भाग क्षतिग्रस्त | की जगह | |
| 4. कटिंग मशाल नम, संपीड़ित हवा नमी सामग्री बहुत बड़ी है | मशाल को सुखाया जाता है और संपीड़ित हवा को सुखाया जाता है और फिर मशीन में डाला जाता है | |
| 5. "पायलट आर्क इंटरफ़ेस" टॉर्च के बीच तार को खोलने के लिए काट देता है | "पायलट आर्क इंटरफ़ेस" टर्मिनल को मापने के लिए मल्टीमीटर आर * 10 फ़ाइल का उपयोग करें और धातु मशाल काटने वाली मशाल को पास करना चाहिए | |
| 6. कटिंग टॉर्च से नुकसान | निरीक्षण विधि इस तालिका 5.11 के समान ही है | |
| एक फाइल में रखे कटिंग मोटाई चयन स्विच से कट तो हो सकता है, लेकिन दूसरी फाइल काम नहीं करती | 1. मोटे स्विच या तार का चयन खराब हो गया | की जगह |
| 2. होस्ट AC संपर्ककर्ता CJ1 या CJ2 में से एक खराब है | बदलें या मरम्मत करें | |
| 3. रेक्टीफायर मुख्य ट्रांसफार्मर B1 खराब या संबंधित तार खुला सर्किट | सेवा | |
| कार्य के दौरान विद्युत चाप अस्थिर | 1. दबाव बहुत कम या बहुत अधिक है | पुनः समायोजन, विधि तालिका 3.2 देखें |
| 2. कटिंग टॉर्च नोजल या इलेक्ट्रोड जलना | की जगह | |
| 3. इनपुट एसी वोल्टेज बहुत कम है | इनपुट AC वोल्टेज समायोजित करें | |
| 4. "जमीन को काटना" और प्रवाहकीय के बीच खराब काम | ठीक से जुड़ा हुआ | |
| 5. कटाई धीरे-धीरे चल रही है | गति की गति समायोजित करें | |
| 6. स्पार्क जनरेटर स्वचालित रूप से आर्क को नहीं तोड़ सकता | सामान्य, खुला मशाल स्विच स्पार्क जनरेटर निर्वहन समय 0.5-1S होना चाहिए, और फिर स्वचालित रूप से बंद हो जाना चाहिए, अन्यथा, कि नियंत्रण सर्किट बोर्ड विकारों; नियंत्रण सर्किट या घटक विफलता, ओवरहाल किया जाना चाहिए | |
| 7. होस्ट में संबंधित घटक ठीक से काम नहीं कर रहा है | ओवरहाल | |
| प्लाज्मा कटिंग मोटाई रेटेड संकेतक तक | 1. इनपुट 3-चरण वोल्टेज 380V तक | इनपुट वोल्टेज समायोजित करें |
| 2. इनपुट पावर क्षमता बहुत छोटी है जिससे कटिंग प्रेशर ड्रॉप बहुत अधिक है | इनपुट क्षमता में वृद्धि करनी चाहिए | |
| 3. संपीड़ित हवा का दबाव बहुत कम या बहुत अधिक है | 0.4Mpa तक समायोजित करें, विधि तालिका 3.2 देखें | |
| 4. संपीड़ित हवा का प्रवाह बहुत छोटा है, काम दबाव गेज से पता चलता है कि मूल्य सामान्य से लगभग 0.3 एमपीए तक गिर गया है, काम करना बंद करो बिजली स्विच बंद करें, दबाव तुरंत सामान्य पर वापस आ गया | इसके अलावा इनपुट संपीड़ित हवा का प्रवाह 300L / मिनट; यदि सिस्टम पाइप छेद पर आधारित है तो बहुत छोटा है, φ से अधिक होना चाहिए8mm पाइप लाइन में छेद करना | |
| 5. "कट मोटाई चयन" स्विच गियर चयनित अनुचित | "अपस्केल" में बदलें | |
| 6. काटने की गति बहुत तेज़ | काटने की गति धीमी करें | |
| 7. कार्य सामग्री तालिका 2 से मेल नहीं खाती | समायोजन पैरामीटर | |
| 8. नोजल छेद जल गया है | नया नोजल समायोजित करें | |
| 9. इलेक्ट्रोड जल गया है | की जगह | |
| 10. नोजल मॉडल ग़लत है | नोजल का सही प्रकार समायोजित करें | |
| 11. वायु प्रणाली या कटिंग टार्च केबल क्षति रिसाव, तो नोजल छिद्र प्रवाह काफी कम हो गया था | मरम्मत या प्रतिस्थापित करना | |
| कट सामग्री पूर्वाग्रह | 1. नोजल इलेक्ट्रोड क्षतिग्रस्त है | की जगह |
| 2. नोजल इलेक्ट्रोड माउंटिंग स्थिति अलग अक्ष है | सही ढंग से पुनः स्थापित करें | |
| 3. बहुत तेजी से काटना | उचित धीमा | |
| 4. नोजल अक्ष और वर्कपीस विमान ऊर्ध्वाधर नहीं है | समायोजित करें और हल करें | |
| बहुत चौड़ा काटना, खराब गुणवत्ता वाला चीरा | 1. काटने की गति बहुत धीमी है | गति समायोजित करें |
| 2. नोजल, इलेक्ट्रोड जल गया है | Updated | |
| 3. काम करने वाली सामग्री, मोटाई और "मोटी कट विकल्प" स्विच स्थिति मेल नहीं खाती | समायोजन | |
| 4. नोजल मॉडल सही नहीं है, छेद बहुत बड़ा है | सही प्रकार का नोजल बदलें | |
| प्लाज्मा कटिंग टॉर्च जल गया | 1. धातु दबाव टोपी संपीड़ित नहीं है | आमतौर पर इलेक्ट्रोड नोजल को तुरंत संपीड़ित किया जाना चाहिए |
| 2. कटिंग टॉर्च प्रवाहकीय जोड़ ढीले, टूटी हुई केबल ट्रेकिआ, पानी से ठंडा टॉर्च इंटरफ़ेस रिसाव | समय रहते जांच कर समाधान करें | |
| 3. कटिंग टार्च जोड़ों खराब इन्सुलेशन | यह सुनिश्चित करना चाहिए कि वस्तु के जंक्शन पर इन्सुलेशन हो। | |
| 4. कटिंग टॉर्च सिरेमिक सुरक्षात्मक कवर क्षतिग्रस्त है, लेकिन तुरंत प्रतिस्थापित नहीं किया गया है | इसे तुरंत बदला जाना चाहिए | |
| 5. अतिरिक्त पानी में संपीड़ित हवा | संपीड़ित हवा में नमी की मात्रा होने पर पानी में "एयर फिल्टर प्रेशर रिड्यूसर" का समय पर निर्वहन करें | |
| 6. बूट कटिंग, कटिंग टॉर्च मॉडल गलत | समानांतर कटिंग के लिए वाटर-कूल्ड कटिंग टॉर्च का चयन करना चाहिए, एयर-कूल्ड कटिंग टॉर्च की वहन क्षमता बहुत छोटी है, इसका उपयोग नहीं किया जा सकता है | |
| 7. जलने के बाद इलेक्ट्रोड को बदला नहीं जाता | इलेक्ट्रोड बर्न को तुरंत अपडेट किया जाना चाहिए | |
| 8. पानी ठंडा मशाल काम कर रहे पानी प्रणाली सामान्य नहीं है या परिवेश का तापमान बहुत कम है, इंटरफ़ेस रिसाव | जाँच करें और हल करें, और ठंडे तापमान के वातावरण में काम नहीं कर सकते | |
| रेक्टिफायर डायोड D1-D6 अक्सर जल जाते हैं | 1. नए डायोड रिवर्स रिवर्स वोल्टेज बहुत कम है | रिवर्स वोल्टेज सहन> 1200V डायोड का चयन किया जाना चाहिए |
| 2. C101-C103; C104; C106 या R101; R102 में से एक या कुछ क्षतिग्रस्त | की जगह | |
| 3. रेक्टिफायर ट्रांसफार्मर B1 क्षतिग्रस्त है | बदलें या मरम्मत करें | |
| 4. प्लाज्मा कटिंग टॉर्च क्षतिग्रस्त है | मशाल को मुख्य इकाई से निकालें, एक मल्टीमीटर आर * 10K फ़ाइल मापने वाले इलेक्ट्रोड और मशाल बाहरी धागे M32 या M35 के साथ। प्रतिरोध मूल्य ∽ के करीब होना चाहिए, अगर दसियों K के नीचे, क्षतिग्रस्त हो गया है |
चेताते
सीएनसी प्लाज्मा कटर का उपयोग करते समय, काटने की गुणवत्ता अस्थिर होती है, और पहनने वाले हिस्सों को बार-बार बदलना पड़ता है। यह पाया जाता है कि उपयोगकर्ता का संचालन संचालन के दौरान पर्याप्त मानकीकृत नहीं है, और साथ ही, वह कुछ विवरणों पर पर्याप्त ध्यान नहीं देता है। सीएनसी प्लाज्मा कटिंग मशीनों के दैनिक उपयोग के लिए कुछ सुझावों को संक्षेप में प्रस्तुत किया गया है, जिससे आपको सुविधा मिलने की उम्मीद है:
कटाई किनारे से शुरू होनी चाहिए।
जब संभव हो, तो कट को छेदने के बजाय किनारे से काटना शुरू करें। किनारे को शुरुआती बिंदु के रूप में उपयोग करने से उपभोज्य का जीवन लंबा हो जाएगा, सही तरीका यह है कि प्लाज़्मा आर्क शुरू करने से पहले नोजल को सीधे वर्कपीस के किनारे पर लक्षित किया जाए।
अनावश्यक "आर्किंग (या पायलटिंग)" समय को कम करें।
आर्क शुरू करते समय नोजल और इलेक्ट्रोड दोनों ही बहुत जल्दी खपत हो जाते हैं, और शुरू करने से पहले टॉर्च को काटने वाली धातु से पैदल दूरी पर रखा जाना चाहिए।
नोजल को अधिक भार से न भरें।
नोजल को ओवरलोड करना (यानी नोजल के ऑपरेटिंग करंट से ज़्यादा) नोजल को जल्दी से खराब कर देगा। करंट की तीव्रता नोजल के वर्किंग करंट का 95% होनी चाहिए। उदाहरण के लिए: 100A नोजल की एम्परेज को 95A पर सेट किया जाना चाहिए।
उचित कटाई दूरी का उपयोग करें।
निर्देश पुस्तिका की आवश्यकताओं के अनुसार, एक उचित कटिंग दूरी अपनाई जाती है। कटिंग दूरी कटिंग नोजल और वर्कपीस की सतह के बीच की दूरी है। छिद्रण करते समय, सामान्य कटिंग दूरी से दोगुनी दूरी या प्लाज्मा आर्क द्वारा प्रेषित अधिकतम h8 का उपयोग करने का प्रयास करें।
छिद्र की मोटाई मशीन प्रणाली की स्वीकार्य सीमा के भीतर होनी चाहिए।
कटिंग मशीन स्टील प्लेट को छेद नहीं सकती जो कार्यशील मोटाई से अधिक हो। सामान्य छेदन मोटाई है 1/2 सामान्य कटिंग मोटाई की। मशाल और उपभोग्य सामग्रियों को साफ रखने की कोशिश करें। मशाल और उपभोग्य सामग्रियों पर कोई भी गंदगी सिस्टम के प्लाज्मा फ़ंक्शन को बहुत प्रभावित करेगी। उपभोग्य सामग्रियों को बदलते समय, उन्हें एक साफ फलालैन पर रखें, मशाल की कनेक्शन रिब को बार-बार जांचें, और हाइड्रोजन पेरोक्साइड-आधारित क्लीनर से इलेक्ट्रोड संपर्क सतह और नोजल को साफ करें।
सीएनसी प्लाज्मा कटर की समस्याएं और समाधान: 10 अक्सर पूछे जाने वाले प्रश्न
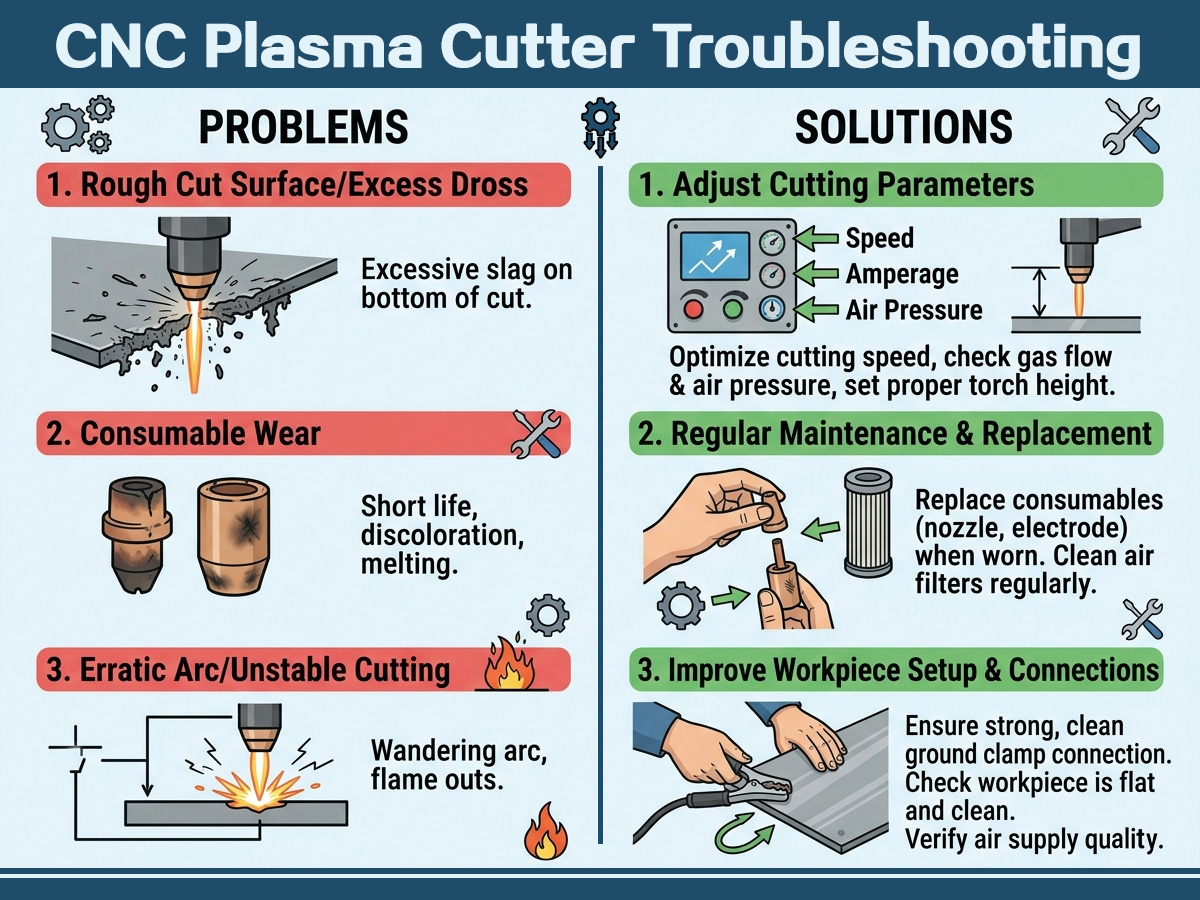
1. मेरे सीएनसी प्लाज्मा कटर के निचले किनारे पर अत्यधिक मैल क्यों जमा होता है?
गलत गति से चलने पर तली में मैल जमा हो जाता है। धीमी कटाई से नरम मैल बनता है; तेज कटाई से कठोर मैल बनता है जिसे पीसने की आवश्यकता होती है। गति को समायोजित करें। 10% आपके द्वारा वृद्धि प्लाज्मा कटर गाइड कट चार्ट।
2. मेरी प्लाज्मा टॉर्च कटिंग के दौरान बीच में ही आर्क क्यों खो देती है?
आर्क लॉस आमतौर पर अपर्याप्त वायु दाब, खराब ग्राउंड कनेक्शन या दूषित प्लेट सतह के कारण होता है। सुनिश्चित करें कि आपके क्लैंप के संपर्क साफ, नंगे धातु से बने हों और प्लेट पर हवा की निरंतर आपूर्ति की जांच करें। सीएनसी प्लाज्मा कटिंग टेबल.
3. प्लाज्मा कटिंग के दौरान पतली शीट मेटल को मुड़ने से कैसे रोका जाए?
सबसे कम एम्पेरेज का उपयोग करके पूर्ण पैठ प्राप्त करें, यात्रा की गति को अधिकतम करें और आसन्न पथों के बीच शीतलन की अनुमति देने के लिए कटों को क्रमबद्ध करें। प्लाज्मा जल स्तर 16 गेज से पतले कपड़े पर होने वाले विरूपण को काफी हद तक कम करता है।
4. मेरे प्लाज्मा-कट छेद टेढ़े और गोल क्यों नहीं हैं?
एक इंच से कम छेद के लिए अनुशंसित कट h8 पर अपने THC को लॉक करें और यात्रा की गति को कम करें। 60% परिधि की गति। इससे चाप का पिछला किनारा गति पकड़ लेता है, जिससे अधिक बेलनाकार छेद बनते हैं।
5. मुझे प्लाज्मा के उपभोग्य सामग्रियों को कितनी बार बदलना चाहिए?
जब आपको छिद्र बड़ा दिखाई दे, इलेक्ट्रोड में गड्ढे बन जाएं, आर्क भटकने लगे या मैल बढ़ जाए, तो नोजल और इलेक्ट्रोड बदल दें। नए उपभोग्य सामग्रियों को बदलने से अन्य किसी भी बदलाव की तुलना में कटने की अधिक समस्याएँ हल हो जाती हैं। प्लाज्मा कटर रखरखाव अनुसूची घिसावट पर नज़र रखने के लिए।
6. प्लाज्मा-कट किनारों पर असमान बेवल कोणों का कारण क्या है?
क्षतिग्रस्त या घिसा हुआ नोजल छिद्र चाप की समरूपता को बिगाड़ देता है और असमान कोणीयता उत्पन्न करता है। कट h8 को ±0.010 इंच के भीतर बनाए रखें और सुनिश्चित करें कि आपका स्वirl रिंग और शील्ड कैप सही ढंग से लगे हों ताकि एकरूपता बनी रहे। प्लाज्मा कटिंग परिशुद्धता.
7. क्या मेरी संपीड़ित हवा में मौजूद नमी प्लाज्मा कट की गुणवत्ता को प्रभावित कर सकती है?
जी हाँ। नमी टॉर्च के अंदर आयनीकरण को बाधित करती है, जिससे आर्क अस्थिरता और उपभोज्य सामग्रियों का तेजी से घिसाव होता है। कटर से पहले एक प्रशीतित वायु ड्रायर और कोलेसिंग फिल्टर स्थापित करें।
8. कोनों पर मेरी टीएचसी टॉर्च को वर्कपीस में क्यों धंसा देती है?
जब मशीन कोनों पर गति कम करती है, तो आर्क वोल्टेज बदल जाता है और THC स्टैंडऑफ़ दूरी को गलत तरीके से पढ़ता है। अपनी आवश्यकताओं के अनुसार, गति कम होने के दौरान THC को निष्क्रिय करने के लिए अपने नियंत्रक को कॉन्फ़िगर करें। सीएनसी प्लाज्मा कटर संचालन मैनुअल एंटी-डाइव सेटिंग्स के लिए।
9. क्या मैं अपने सीएनसी प्लाज्मा टेबल पर हैंडहेल्ड प्लाज्मा टॉर्च का उपयोग कर सकता हूँ?
हैंड टॉर्च में खांचेदार नोजल होते हैं जो मशीनी संचालन के दौरान जाम हो जाते हैं। सीएनसी उपयोग के लिए सपाट सतह वाले नोजल वाली मशीन टॉर्च आवश्यक है। तुलना करें हैंडहेल्ड बनाम सीएनसी प्लाज्मा कटर सेटअप से पहले।
10. एक छोटी वर्कशॉप के लिए सीएनसी प्लाज्मा कटिंग सिस्टम की कीमत कितनी होती है?
शौकिया इस्तेमाल के लिए 4×4 टेबल की शुरुआती कीमत लगभग इतनी होती है। $5उत्पादन प्रणालियों की कीमत $000 से $8,000 के बीच होती है, जबकि उत्पादन प्रणालियों की कीमत अलग-अलग होती है। $15,000 डॉलर से लेकर 50,000 डॉलर या उससे अधिक का बजट, जिसमें उपभोग्य वस्तुएं और सीएएम सॉफ्टवेयर शामिल हैं।