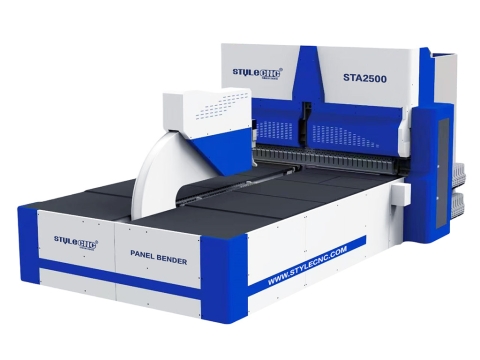
निर्धारित समय पर पहुंचा और अच्छी तरह से पैक किया गया था। STB10032 यह उच्च शक्ति वाले स्टील से निर्मित है, जो भारी भार वाली परिचालन स्थितियों में भी स्थिर बेंडिंग को सक्षम बनाता है। इसका सीएनसी कंट्रोलर उपयोगकर्ता के अनुकूल टचस्क्रीन इंटरफेस के साथ स्मार्ट बेंड सीक्वेंसिंग और रीयल-टाइम डायग्नोस्टिक्स का समर्थन करता है। इसके अतिरिक्त, STYLECNC यह रिमोट ट्रबलशूटिंग और स्पेयर पार्ट्स की त्वरित डिलीवरी के साथ एक वैश्विक सहायता नेटवर्क प्रदान करता है। हालांकि, हाइड्रोलिक-आधारित प्रणाली होने के कारण, STB10032 पूरी तरह से स्वचालित पैनल बेंडिंग मशीनों की तुलना में इसमें अपेक्षाकृत उच्च स्तर के नियमित रखरखाव की आवश्यकता होती है। कुल मिलाकर, यह एक बेहतरीन हाइड्रोलिक प्रेस ब्रेक है जो उचित मूल्य (लगभग) पर उच्च प्रदर्शन प्रदान करता है। $22,000), जो कि बढ़ते हुए स्टोरों के लिए उच्च-स्तरीय यूरोपीय और अमेरिकी ब्रांडों की तुलना में अधिक लागत प्रभावी है।
शीट मेटल बेंडिंग के लिए 2026 का सर्वश्रेष्ठ सीएनसी प्रेस ब्रेक
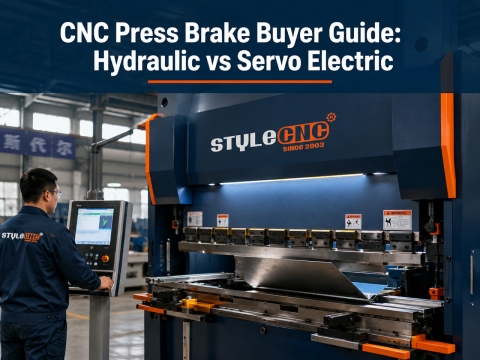
क्या आप शीट मेटल फैब्रिकेशन में सटीक और एकसमान कोण प्राप्त करने के लिए प्रयासरत हैं, चाहे आप छोटे और जटिल घटकों या बड़े पैमाने पर संरचनात्मक भागों से निपट रहे हों? सीएनसी बेंडर्स सब कुछ आसान बना देते हैं। आइए औद्योगिक शीट मेटल फैब्रिकेशन में स्वचालित बेंडिंग तकनीकों पर गहराई से विचार करें और 2026 के लिए अपनी श्रेणी में सर्वश्रेष्ठ परिशुद्ध सीएनसी प्रेस ब्रेक का चयन करें। STYLECNC.
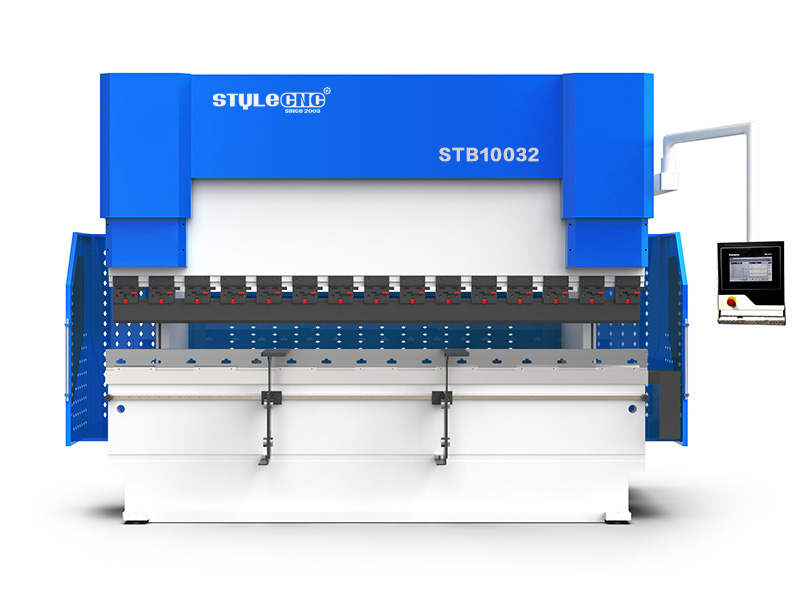
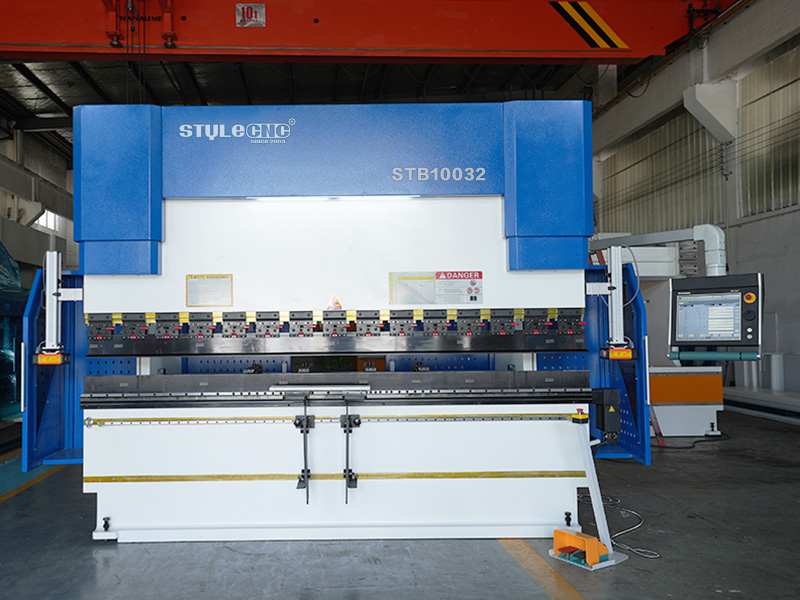
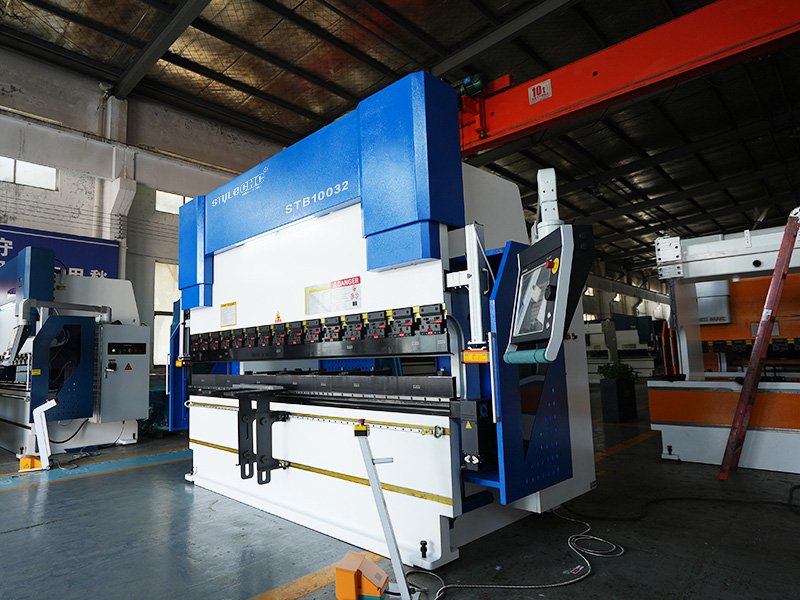
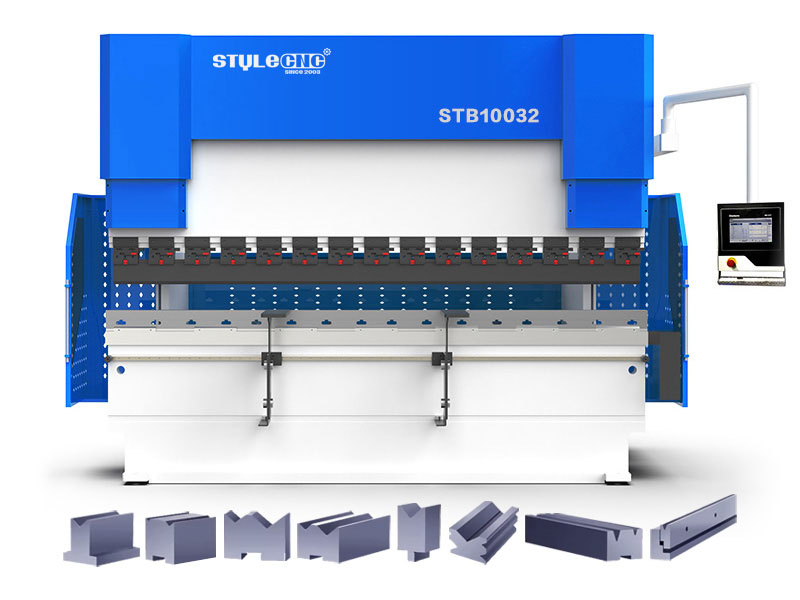
- ब्रांड - STYLECNC
- आदर्श - STB10032
- निर्माता - जिनान स्टाइलिस्टिक्स कंपनी लिमिटेड
- वर्ग - सीएनसी झुकने वाली मशीन
- हर महीने बिक्री के लिए 360 यूनिट स्टॉक में उपलब्ध हैं
- गुणवत्ता और सुरक्षा के संदर्भ में CE मानकों को पूरा करना
- संपूर्ण मशीन के लिए एक वर्ष की सीमित वारंटी (प्रमुख भागों के लिए विस्तारित वारंटी उपलब्ध)
- आपकी खरीदारी के लिए 30-दिन की मनी बैक गारंटी
- अंतिम उपयोगकर्ताओं और डीलरों के लिए आजीवन निःशुल्क तकनीकी सहायता
- ऑनलाइन (पेपाल, अलीबाबा) / ऑफलाइन (टी/टी, डेबिट और क्रेडिट कार्ड)
- वैश्विक रसद और कहीं भी अंतर्राष्ट्रीय शिपिंग
सीएनसी प्रेस ब्रेक क्या है?
सीएनसी प्रेस ब्रेक एक स्वचालित शीट मेटल बेंडर है जिसका उपयोग औद्योगिक विनिर्माण में मुख्य रूप से धातु की प्लेटों को वांछित आकृतियों के उच्च-सटीकता वाले धातु घटकों में मोड़ने के लिए किया जाता है।
एक सीएनसी प्रेस ब्रेक में मशीन फ्रेम, रैम, वर्कटेबल और बैक गेज असेंबली जैसे प्रमुख घटक शामिल होते हैं। सीएनसी सिस्टम रैम (ऊपरी डाई) और बैक गेज को सटीक रूप से नियंत्रित करता है ताकि प्रत्येक बेंडिंग ऑपरेशन के लिए धातु की शीट की स्थिति को स्वचालित रूप से समायोजित किया जा सके, जिससे मानवीय त्रुटि कम से कम हो और उच्च गुणवत्ता वाले बेंड सुनिश्चित हों।
सीएनसी प्रेस ब्रेक कैसे काम करता है?
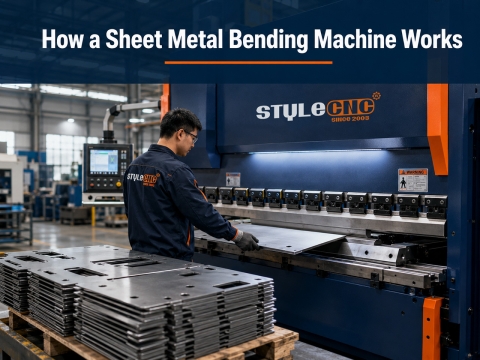
एक सीएनसी प्रेस ब्रेक, ऑपरेटर द्वारा दर्ज किए गए वर्कपीस के आयाम, सामग्री के प्रकार और झुकने के कोण जैसे मापदंडों को, या सीधे आयातित सीएडी डिज़ाइन फ़ाइलों को, कमांड कोड में परिवर्तित करने के लिए कंप्यूटर-नियंत्रित सीएएम सॉफ़्टवेयर का उपयोग करता है। ये कमांड कोड बेंडर के अक्षों और टूलिंग को विभिन्न दिशाओं और अलग-अलग कोणों पर गतिमान करते हैं, जिससे कई झुकने के चरणों वाले जटिल निर्माण कार्यों को निष्पादित किया जा सकता है।
सीएनसी प्रेस ब्रेक क्या-क्या कर सकते हैं?
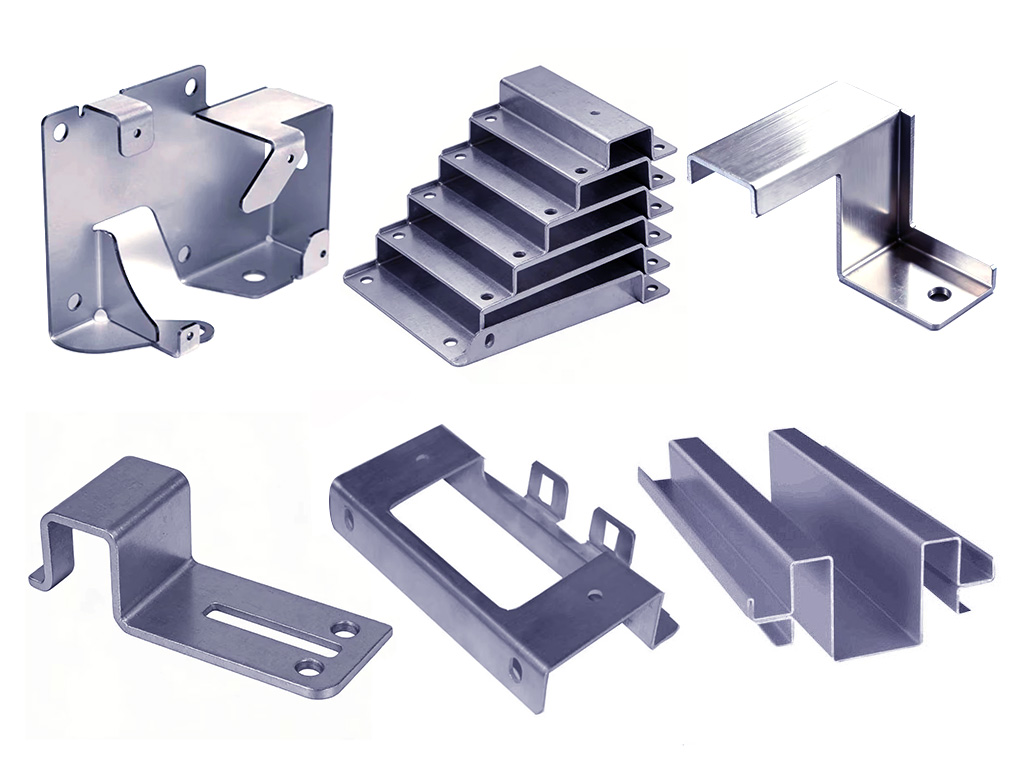
CAD/CAM सॉफ़्टवेयर का उपयोग करके बेंडिंग कोणों और आवश्यक दबाव की सटीक गणना करने और ऊपरी डाई (पंच) और निचली डाई (डाई ब्लॉक) की समन्वित क्रिया पर निर्भर रहते हुए, एक CNC प्रेस ब्रेक स्टील, लोहा, एल्युमीनियम, पीतल और तांबा जैसी सामग्रियों का उपयोग करके विभिन्न जटिल धातु संरचनाओं को मोड़ने, अनुकूलित आकार देने और बनाने जैसे कार्य कर सकता है। CNC प्रेस ब्रेक तीव्र, उच्च-मात्रा उत्पादन के साथ-साथ अत्यधिक उच्च परिशुद्धता की आवश्यकता वाले बेंडिंग कार्यों के लिए एक आदर्श उपकरण है, जिससे यह महत्वपूर्ण एयरोस्पेस घटकों के सटीक निर्माण, इलेक्ट्रॉनिक उपकरण चेसिस और कैबिनेट के निर्माण, ऑटोमोटिव दरवाजों, छतों और संरचनात्मक भागों के निर्माण और निर्माण के साथ-साथ विभिन्न प्रकार के प्रोटोटाइपिंग अनुप्रयोगों के लिए लोकप्रिय है।
विशेष विवरण
| आदर्श | STB10032 | STB25041 | STB60060 |
|---|---|---|---|
| अधिकतम झुकने वाला बल | 1000KN | 2500KN | 6000KN |
| झुकने की लंबाई | 3200mm | 4100mm | 6000mm |
| स्तंभों के बीच की चौड़ाई | 2600mm | 3400mm | 4800mm |
| गले की गहराई | 400mm | 400mm | 600mm |
| ऊँचाई खोलें | 480mm | 500mm | 670mm |
| तेज़ गिरने की गति | 180mm/s | 130mm/s | 90mm/s |
| काम की गति | 0-10mm/s | 0-8mm/s | 0-7mm / एस |
| वापसी की गति | 160mm/s | 120mm/s | 90mm/s |
| मुख्य मोटर बिजली | 7.5KW | 18. 5KW | 51KW |
| आयाम (L × W × H) | 3700 × 1930 × 2630mm | 4700 × 2120 × 2820mm | 6200 × 2700 × 4750mm |
| मशीन का वजन (किलोग्राम) | 8000 | 14800 | 59000 |
| झुकने की मोटाई (नोट: 300 की लंबाई को मोड़कर)0mm) | ≤ 3 मिमी कार्बन स्टील | ≤ 7 मिमी कार्बन स्टील | ≤ 12mm कार्बन स्टील |
| ≤ 2mm स्टेनलेस स्टील | ≤ 4।5mm स्टेनलेस स्टील | ≤ 7।5mm स्टेनलेस स्टील | |
| ≤4।5mm एल्युमीनियम | ≤10mm एल्युमीनियम | ≤18mm एल्युमीनियम |
मुख्य विशेषताएं
यांत्रिक संरचना
सीएनसी प्रेस ब्रेक की संरचना में मुख्य रूप से मशीन फ्रेम, अपराइट्स, रैम (स्लाइडर), वर्कटेबल, मुख्य हाइड्रोलिक सिलेंडर और बैक गेज असेंबली शामिल हैं। सभी घटकों का परिमित तत्व विश्लेषण (FEA) किया गया है। 3D असाधारण मजबूती और कठोरता सुनिश्चित करने के लिए सॉफ्टवेयर ऑप्टिमाइजेशन का उपयोग किया गया है। प्रत्येक संरचनात्मक घटक उत्कृष्ट डिजाइन का है—जो मजबूत, टिकाऊ और संचालन में स्थिर है—जिससे मशीन का समग्र प्रदर्शन और सेवा जीवन काफी बढ़ जाता है।
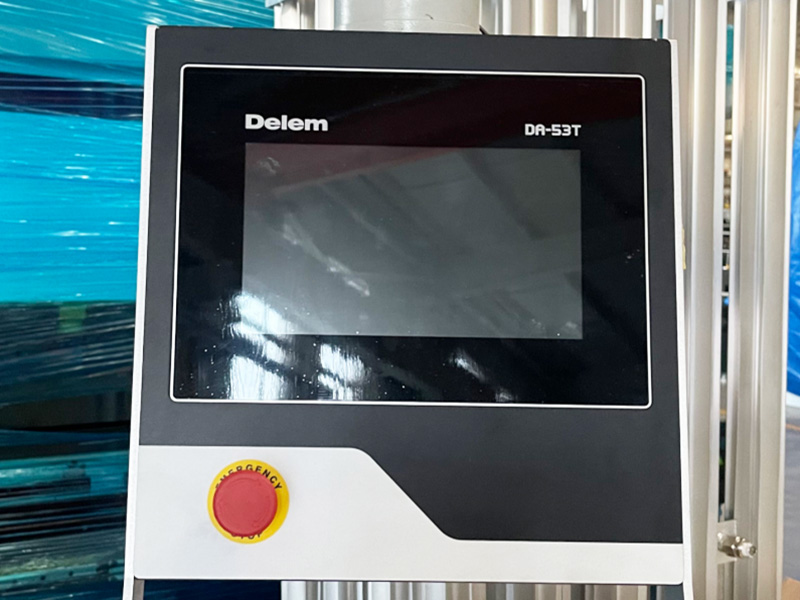
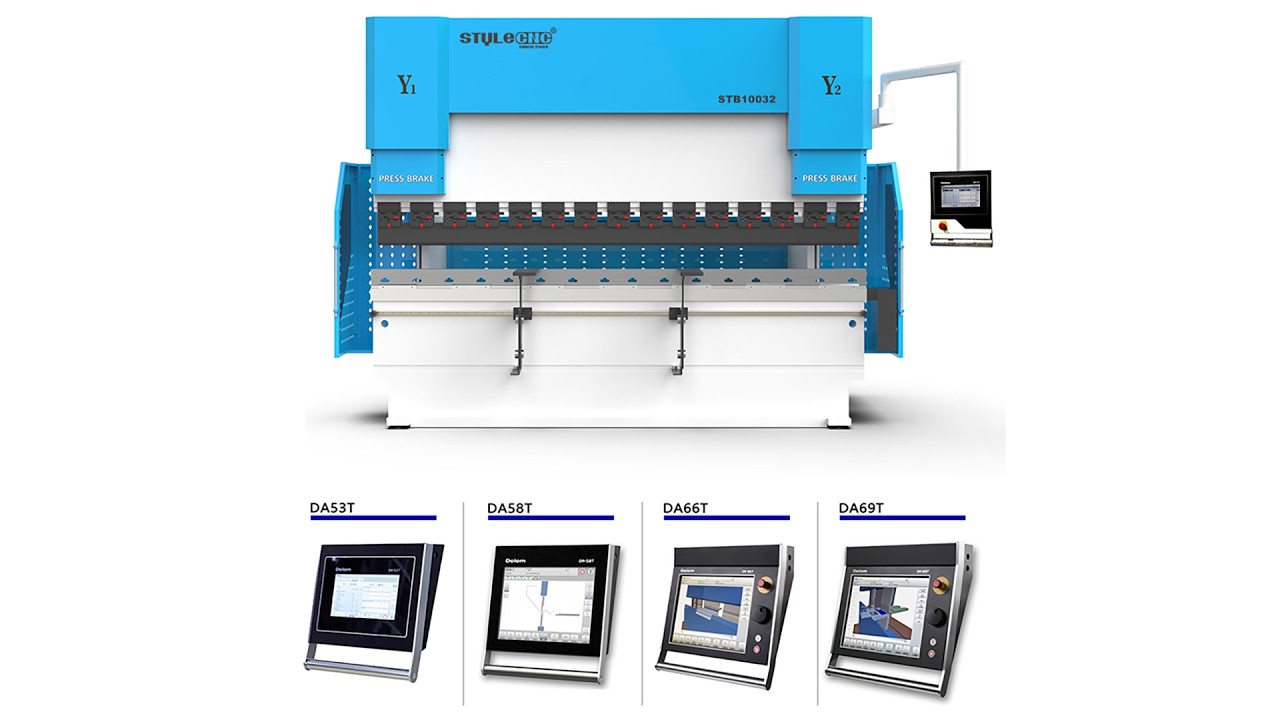
DELEM 53T नियंत्रण प्रणाली (नीदरलैंड)
• 10.1 इंच का उच्च-रिज़ॉल्यूशन रंगीन डिस्प्ले।
• वर्कपीस की बेंडिंग लंबाई की स्वचालित गणना।
• 2डी टच-स्क्रीन ग्राफिकल प्रोग्रामिंग।
• 4+1 अक्ष नियंत्रण का समर्थन करता है।
• यूएसबी इंटरफेस।
रेक्सरोथ हाइड्रोलिक सिस्टम (जर्मनी)
रेक्सरोथ हाइड्रोलिक वाल्व असाधारण स्थायित्व और उच्च दबाव प्रतिरोध क्षमता से युक्त होते हैं, जो कठिन परिचालन परिस्थितियों में भी विश्वसनीय प्रदर्शन सुनिश्चित करते हैं।
इन वाल्वों से लैस सीएनसी प्रेस ब्रेक कई तरह के परिचालन मोड का समर्थन करते हैं—जिनमें तीव्र अवरोहण, धीमा अवरोहण, कार्य गति पर झुकना, तीव्र वापसी और आपातकालीन स्टॉप फ़ंक्शन शामिल हैं—जिससे परिचालन लचीलापन और सुरक्षा दोनों में काफी वृद्धि होती है।
इलेक्ट्रिक मोटर
मोटरों की यह श्रृंखला विशेष रूप से उच्च स्टार्टिंग टॉर्क आवश्यकताओं को पूरा करने के लिए डिज़ाइन की गई है और अंतरराष्ट्रीय आईईसी मानकों का सख्ती से पालन करती है, जिससे अनुप्रयोगों की एक विस्तृत श्रृंखला में अनुकूलता और रखरखाव में आसानी सुनिश्चित होती है।
ये मोटरें बेहद कम शोर और कंपन स्तर के साथ उत्कृष्ट परिचालन प्रदर्शन प्रदान करती हैं, साथ ही उच्च विश्वसनीयता भी प्रदान करती हैं, जिससे उपयोगकर्ता अनुभव प्रभावी रूप से बेहतर होता है और समग्र सिस्टम का जीवनकाल बढ़ जाता है।
विद्युत प्रणाली
सभी मुख्य घटकों में श्नाइडर इलेक्ट्रिक (फ्रांस) के मूल पुर्जों का उपयोग किया गया है, जिससे सिस्टम की मजबूती और स्थिरता में प्रभावी रूप से वृद्धि होती है और उपकरण का सेवा जीवन लंबा होता है।
इस विद्युत कैबिनेट में अनुकूलनीय डिजाइन के साथ-साथ बेहतर हस्तक्षेप-रोधी क्षमताएं भी हैं, जो विद्युत प्रणाली के स्थिर और विश्वसनीय संचालन की गारंटी देती हैं।
सर्वो मोटर्स और ड्राइव
सर्वो मोटर्स अपनी सटीक नियंत्रण क्षमताओं के कारण अत्यंत सटीक स्थिति निर्धारण और गति नियंत्रण को संभव बनाती हैं। यह उन अनुप्रयोगों के लिए महत्वपूर्ण है जिनमें उच्चतम स्तर की परिशुद्धता और गति की पुनरावृत्ति की आवश्यकता होती है।
तेज़ दबाना
डाई को नीचे या बगल से लगाया और बदला जा सकता है। यह डिज़ाइन न केवल डाई बदलने में लगने वाले समय को काफी कम कर देता है, जिससे कार्य कुशलता बढ़ती है, बल्कि उपकरण की भार वहन क्षमता को भी बढ़ाता है।
बैक गेज फिंगर्स
मशीन की बैक गेज असेंबली उच्च परिशुद्धता वाले बॉल स्क्रू और समायोज्य बैक गेज फिंगर्स से सुसज्जित है, जो विभिन्न प्रकार के ऊपरी डाई (पंच) के लिए सटीक स्थिति सुनिश्चित करती है।
इसके अलावा, इस असेंबली में एक मैनुअल h8 समायोजन फ़ंक्शन है, जो मशीन की अनुकूलन क्षमता को काफी हद तक बढ़ाता है और इसे विभिन्न प्रकार के ऊपरी डाई प्रकारों की झुकने की आवश्यकताओं को पूरा करने में सक्षम बनाता है।
तुल्यकालन नियंत्रण प्रणाली
यह सिंक्रोनाइज़ेशन नियंत्रण प्रणाली दोहरे ऑप्टिकल स्केल और एक हिंज्ड संरचनात्मक तंत्र के समन्वित परस्पर क्रिया के माध्यम से झुकने की गति के सटीक सिंक्रोनाइज़ेशन को सुनिश्चित करती है। यह तंत्र न केवल गाइड रेल पर घिसाव और अत्यधिक भार के कारण होने वाली क्षति को प्रभावी ढंग से रोकता है, बल्कि ऑप्टिकल स्केल की वास्तविक समय प्रतिक्रिया क्षमता स्थिति निर्धारण की सटीकता को और भी बढ़ाती है।
यांत्रिक विक्षेपण क्षतिपूर्ति प्रणाली
मैकेनिकल कंपनसेशन टेबल को विशेष प्रोसेसिंग और हीट ट्रीटमेंट से गुज़रे वेज ब्लॉक से असेंबल किया जाता है। मशीन के चालू अवस्था में ऊपरी और निचले बीमों के संभावित विरूपण के आधार पर, वेज के प्रत्येक सेट के लिए सापेक्ष विस्थापन कंपनसेशन मान को सावधानीपूर्वक डिज़ाइन किया जाता है। सीएनसी कंट्रोल सिस्टम बेंडिंग प्रक्रिया के दौरान वास्तविक लोड स्थितियों के आधार पर ऊपरी और निचले बीमों के लिए आवश्यक कंपनसेशन की गणना स्वचालित रूप से करता है; फिर यह लोड के तहत बीमों के विक्षेपण और विरूपण का प्रभावी ढंग से प्रतिकार और क्षतिपूर्ति करने के लिए वेज ब्लॉकों की सापेक्ष गति को स्वचालित रूप से नियंत्रित करता है। यह मैकेनिकल कंपनसेशन तंत्र मशीन टूल निर्माण प्रक्रिया को काफी सरल बनाता है और तकनीकी रूप से अधिक उन्नत और संचालन की दृष्टि से अधिक विश्वसनीय समाधान प्रस्तुत करता है। इसके अलावा, यह सिस्टम द्रव रिसाव से जुड़े किसी भी संभावित जोखिम को समाप्त करता है, जिससे और भी अधिक सटीक नियंत्रण सुनिश्चित होता है।
बेंडिंग क्षतिपूर्ति प्रणाली
साइड फ्रेम डिफ्लेक्शन कम्पेनसेशन सिस्टम: एक विशेष तकनीकी टीम द्वारा विकसित, यह सिस्टम बेंडिंग प्रक्रिया के दौरान मशीन के साइड फ्रेम (खुले हिस्सों) में होने वाले विरूपण की समस्या को दूर करने के लिए बनाया गया है। यह सिस्टम मुख्य मशीन फ्रेम की दीवारों से स्वतंत्र "सी-टाइप" संरचना का उपयोग करता है और एक विशेष स्वचालित संतुलन समायोजन तंत्र से सुसज्जित है। प्रतिक्रिया बलों के कारण साइड फ्रेम के विरूपण को प्रभावी ढंग से नियंत्रित करके, यह सिस्टम ऑप्टिकल स्केल में स्थिति संबंधी त्रुटियों से उत्पन्न होने वाले सटीकता विचलन को रोकता है, जिससे बेंडिंग प्रक्रिया की सटीकता सुनिश्चित होती है।
फ्रंट ड्रैग मॉड्यूल
सामने की ट्रे रोलर्स द्वारा समर्थित है और Z-अक्ष दिशा में रैखिक गाइडों के साथ मैन्युअल रूप से बाएँ और दाएँ खिसकती है। इसकी ऊँचाई को हैंडल के माध्यम से आसानी से समायोजित किया जा सकता है। इसके अलावा, विशिष्ट आवश्यकताओं के आधार पर, इस ट्रे को पार्किंग स्थिति फ़ंक्शन से युक्त एक विशेष विस्तारित क्रॉसबीम से सुसज्जित किया जा सकता है।
वैकल्पिक सुविधाओं
• इसमें वैकल्पिक बहु-अक्षीय विस्तार क्षमता प्रदान की गई है, जिससे जटिल आकार के वर्कपीस की झुकने संबंधी आवश्यकताओं को पूरा करने के लिए सी-अक्ष (घूर्णीय अक्ष) और डब्ल्यू-अक्ष (क्षतिपूर्ति अक्ष) को जोड़ा जा सकता है।
• ऑपरेटरों को बेहतर सुरक्षा प्रदान करने के लिए वैकल्पिक लेजर सुरक्षा लाइट कर्टेन उपलब्ध हैं। विद्युत चुम्बकीय और ऑप्टिकल हस्तक्षेप के प्रति मजबूत प्रतिरोध क्षमता के कारण, यह कर्मियों की सुरक्षा को प्रभावी रूप से बढ़ाता है, जिससे यह सुनिश्चित होता है कि उपकरण विभिन्न प्रकार के वातावरण में विश्वसनीय रूप से कार्य करता है।
सीएनसी प्रेस ब्रेक कैसे संचालित करें?
चरण १: पावर परमुख्य बिजली चालू करें, कंट्रोल पैनल पर स्विच ऑन करें और फिर ऑयल पंप चालू करें। आपको ऑयल पंप के चलने की आवाज़ सुनाई देगी, हालांकि, इस समय मशीन कोई बेंडिंग ऑपरेशन नहीं करेगी।
चरण १: स्ट्रोक समायोजनऑपरेशन शुरू करने से पहले स्ट्रोक सेटिंग्स को सावधानीपूर्वक समायोजित करना अत्यंत महत्वपूर्ण है, और वास्तविक बेंडिंग से पहले एक टेस्ट रन अवश्य किया जाना चाहिए। जब ऊपरी डाई अपने सबसे निचले बिंदु पर पहुंचती है, तो शीट मेटल की मोटाई के बराबर या उससे अधिक का क्लीयरेंस बनाए रखना आवश्यक है; ऐसा न करने पर डाई और मशीन दोनों को नुकसान हो सकता है। स्ट्रोक समायोजन तंत्र में आमतौर पर एक इलेक्ट्रिक रैपिड-एडजस्टमेंट फ़ंक्शन होता है।
चरण १: वी-डाई चयनसंसाधित की जा रही शीट मेटल की मोटाई के आधार पर उपयुक्त वी-डाई ओपनिंग (ग्रूव) का चयन करें।
चरण १: बैक गेज समायोजनबैक गेज में आमतौर पर इलेक्ट्रिक रैपिड-एडजस्टमेंट फंक्शन और मैनुअल फाइन-ट्यूनिंग मैकेनिज्म दोनों होते हैं। एडजस्टमेंट की प्रक्रिया शीयरिंग मशीनों में इस्तेमाल होने वाली प्रक्रिया के समान है।
चरण १: झुकना शुरू करेंझुकने की प्रक्रिया शुरू करने के लिए फुट पेडल स्विच को दबाएँ। शियरिंग मशीन के संचालन के विपरीत, सीएनसी प्रेस ब्रेक पर झुकने की प्रक्रिया को किसी भी समय रोका जा सकता है। फुट पेडल को छोड़ने से मशीन की नीचे की ओर गति तुरंत रुक जाएगी, जबकि इसे फिर से दबाने से नीचे की ओर गति फिर से शुरू हो जाएगी।
सीएनसी प्रेस ब्रेक के संचालन के लिए सावधानियां
• मशीन टूल ऑपरेटर के सुरक्षा नियमों का सख्ती से पालन करें और निर्धारित व्यक्तिगत सुरक्षा उपकरण पहनें।
• शुरू करने से पहले, मोटर, स्विच, वायरिंग और ग्राउंडिंग कनेक्शन की सावधानीपूर्वक जांच करें ताकि यह सुनिश्चित हो सके कि वे सही ढंग से काम कर रहे हैं और मजबूती से जुड़े हुए हैं। यह भी सुनिश्चित करें कि सभी नियंत्रण घटक और बटन अपनी सही स्थिति में सेट हैं।
• ऊपरी और निचले डाई के संरेखण और सुरक्षित जुड़ाव की जांच करें, यह सत्यापित करें कि सभी पोजिशनिंग डिवाइस संसाधित किए जा रहे वर्कपीस की विशिष्ट आवश्यकताओं को पूरा करते हैं।
• यदि ऊपरी स्लाइड और विभिन्न पोजिशनिंग अक्ष वर्तमान में अपनी मूल स्थिति पर नहीं हैं, तो "होम पर लौटें" प्रोग्राम चलाएँ।
• उपकरण चालू करने के बाद, इसे 1-2 मिनट तक निष्क्रिय रहने दें और ऊपरी स्लाइड को 2-3 बार पूरी तरह से घुमाएँ। यदि कोई असामान्य आवाज़ या खराबी दिखाई दे, तो मशीन को तुरंत बंद कर दें; समस्या का समाधान करें और सब कुछ सामान्य रूप से काम कर रहा है, इसकी पुष्टि करने के बाद ही संचालन पुनः शुरू करें।
• संचालन के दौरान, मशीन ऑपरेटर और सामग्री आपूर्ति/धारण कर्मियों के बीच घनिष्ठ समन्वय सुनिश्चित करने के लिए एक नामित व्यक्ति को केंद्रीय कमांडर के रूप में कार्य करना होगा। सभी सहायक कर्मियों के सुरक्षित क्षेत्रों में तैनात होने की पुष्टि के बाद ही झुकने का संकेत जारी किया जा सकता है।
• शीट मेटल को मोड़ते समय, सामग्री को मजबूती से जकड़ कर रखना चाहिए ताकि मोड़ने की प्रक्रिया के दौरान वह ऊपर न उठ जाए, जिससे कर्मचारियों को चोट लग सकती है।
• शीट मेटल क्लैम्पिंग डाई में समायोजन केवल बिजली की आपूर्ति बंद होने और मशीन के पूरी तरह से रुक जाने के बाद ही किया जाना चाहिए।
• परिवर्तनीय निचले डाई की खुलने की चौड़ाई को समायोजित करते समय, सुनिश्चित करें कि कोई भी सामग्री निचले डाई के संपर्क में न हो।
• संचालन के दौरान, किसी भी कर्मचारी को मशीन टूल के पीछे खड़े होने की अनुमति नहीं है।
• मशीन के केवल एक सिरे से शीट मेटल को मोड़ने से बचें; भार को मोड़ने वाली बीम पर समान रूप से वितरित करें।
• यदि मशीन चलते समय वर्कपीस या डाई में कोई गड़बड़ी दिखाई दे, तो सुधार करने के लिए मशीन को तुरंत रोक दें। मशीन के चलते समय मैन्युअल समायोजन करने का प्रयास करना सख्त मना है, क्योंकि इससे हाथ में गंभीर चोट लगने का खतरा होता है।
• अत्यधिक मोटी लोहे की प्लेटों, ऊष्मा-उपचारित (शीतलित) स्टील प्लेटों, उच्च श्रेणी के मिश्र धातु इस्पात, वर्गाकार छड़ों, या किसी भी ऐसी सामग्री को मोड़ने का प्रयास न करें जो बेंडिंग मशीन की निर्दिष्ट प्रदर्शन सीमाओं से अधिक हो, क्योंकि ऐसा करने से मशीन टूल को नुकसान हो सकता है।
• ऊपरी और निचले डाई के संरेखण की नियमित रूप से जांच करें, और सत्यापित करें कि प्रेशर गेज रीडिंग निर्दिष्ट मापदंडों के अनुरूप हैं।
• यदि कोई असामान्य स्थिति उत्पन्न होती है, तो मशीन को तुरंत बंद कर दें; कारण की जांच करें और समस्या का शीघ्र समाधान करें।
• मशीन को बंद करने से पहले, दोनों हाइड्रोलिक सिलेंडरों के नीचे निचले डाई पर लकड़ी के ब्लॉक रखें, और ऊपरी स्लाइड को इन ब्लॉकों पर नीचे की ओर ले जाएं।
• सबसे पहले कंट्रोल सिस्टम प्रोग्राम से बाहर निकलें, और फिर मुख्य बिजली आपूर्ति को डिस्कनेक्ट करें।
Srbriak
इसके अलावा पढ़ना
कोई पिछला उत्पाद नहीं
संबंधित उत्पाद